Bransjenyheter
Pelletsmaskindeler: Velge rulleskall, sammenstillinger og reservedeler for maksimal oppetid
En fôrfabrikk i Vietnam mistet seks timers produksjon da et rulleskall sprakk ved boltens forsenkning, og reservedelen bestilt fra en megler hadde en annen boringstoleranse enn originalen. Reparasjonen kostet 3200 USD i flyfrakt og overtid, omtrent tolv ganger skallets fakturaverdi. De fleste nedetid for pelletsanlegg følger samme sekvens: en slitasjefeil, en feil spesifikasjon og et misforhold oppdaget under installasjonen.
Denne veiledningen dekker pelletsmaskindeler som faktisk bestemmer møllens oppetid: rulleskall, trykkrulleenheter, eksentriske aksler og interne komponenter. Den forklarer hvordan du spesifiserer dem slik at erstatningen passer første gang, slites forutsigbart og ikke svikter tidlig under normal belastning.
Hvilke pelletsmaskindeler feiler først?
Rulleskall og ringdyser forårsaker mesteparten av slitasjerelatert nedetid i ringformpelletmøller. Ved normal drift presser skallet råstoffet inn i dysehullene under et kontakttrykk på omtrent 100 til 150 MPa, noe som gjør skalloverflaten til den første delen som mister sin profil.
Feilsekvensen i en typisk mølle er forutsigbar:
- Slitasje på rulleskalloverflaten, gnissing eller sprekker på arbeidsflaten
- Ringdysehullforstørrelse og erosjon på dyseflaten
- Eksentrisk aksellager sete slitasje fra forurensning eller tapt forspenning
- Interne komponentfeil som deformerte avstandsstykker og lekkende oljeslinger
Fordi sekvensen er forutsigbar, konsentrerer planlagt vedlikehold seg om skallet og matrisen. Uventede stopp spores nesten alltid tilbake til en del som ble inspisert for sent eller spesifisert feil.
Rulleskallmaterialer: Tilpass hardheten til dine driftsforhold
Overflatehardhet er den beste prediktoren for levetid på rulleskall, men hardhet uten kjerneseighet produserer en sprø del som sprekker under støtbelastning. Det riktige valget balanserer en hard arbeidsflate mot en kjerne som kan absorbere støt.
Fire stålkvaliteter dekker det meste av erstatningsmarkedet: 40 Cr, 20CrMnTi, GCr15/100Cr6 og 60Si2Mn. De er forskjellige i hvordan hardheten utvikles, enten gjennomherding eller karburering, og den forskjellen påvirker både slitasjehastighet og feilmodus.
| Stålkvalitet | Overflatehardhet | Sak og kjerneatferd | Passer best for |
| 40Cr (AISI 5140) | 28 til 34 HRC | Ensartet gjennom hardhet, tøff kjerne | Generelle fôrpellets, moderat produksjon |
| 20CrMnTi | 58 til 62 HRC | Hard karburert kasse, tøff lavkarbonkjerne | Slipende biomasse og høytrykksmating |
| GCr15 / 100Cr6 | 58 til 63 HRC | Fullt herdet, lavere slagtoleranse | Rene matelinjer, kontinuerlig høy gjennomstrømning |
| 60Si2Mn | 40 til 46 HRC | Fjærseighet, høy utmattelsesstyrke | Sjokkbelastninger og periodisk drift |
Typisk overflatehardhet etter anbefalt varmebehandling, i HRC
Feltdata fra pelletsanlegg viser en 30 til 50 prosent forbedring i skalllevetid ved bytte fra 40Cr til en karburert kvalitet under abrasive fôringsforhold. Forbedringen kommer fra kassedybden like mye som fra overflatehardheten.
Kasserdybden er dybden under arbeidsflaten der hardheten forblir over minimum akseptabelt nivå. For karburerte 20CrMnTi-skall, spesifiser en minimum effektiv kassedybde på 1,5 mm på arbeidsflaten. Under det kollapser kassen under kontakttrykk og skallet svikter ved plastisk deformasjon, ikke av slitasje.
Tilførselsrisiko er reell i dette markedet. Rimelige skall merket GCr15 mislykkes noen ganger i en bærbar spektrometersjekk fordi de ikke inneholder målbart krom. Be om møllesertifikatet og verifiser karakteren før installasjon, ikke etter en for tidlig feil.
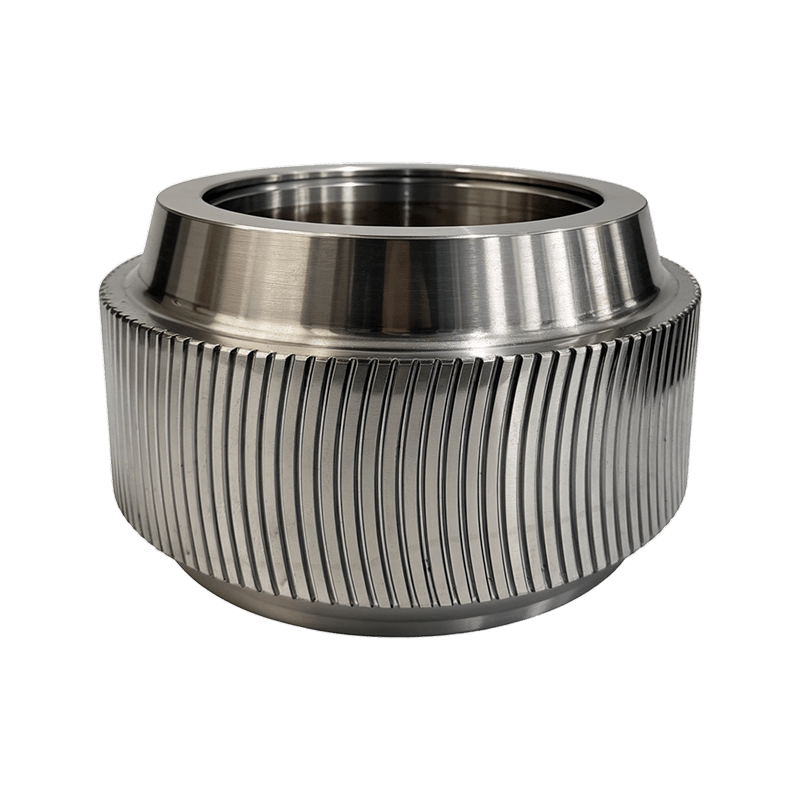
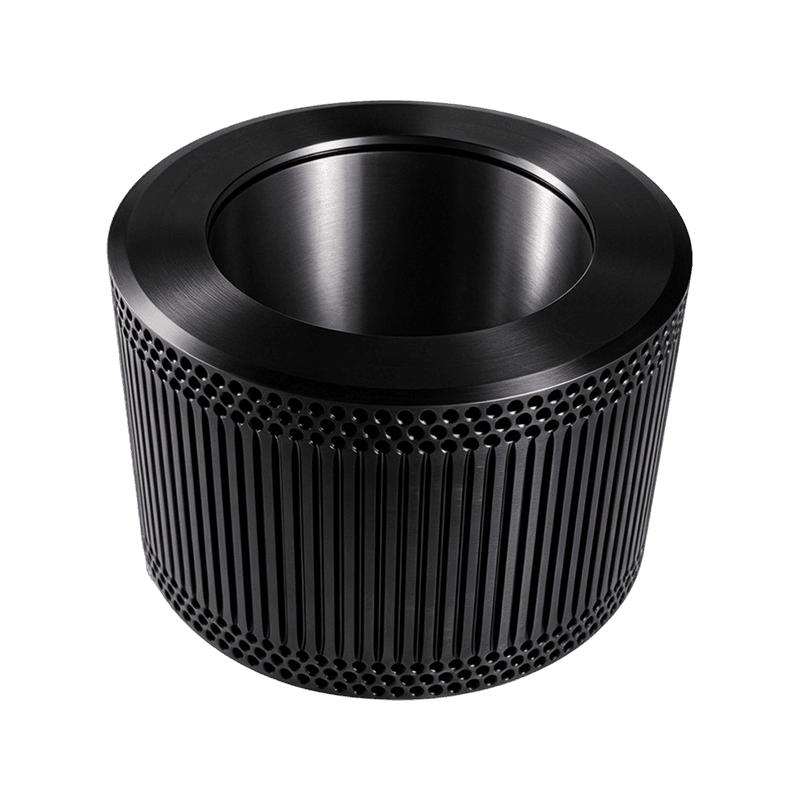
For rene matelinjer som går kontinuerlig, gir et fullstendig herdet lagerstålskall som GCr15/100Cr6 det lengste intervallet mellom endringene.
 GCr15/100Cr6 Lager Stål Pellet Roller Shell Dette fullstendig herdede stålrulleskallet passer til kontinuerlige matelinjer som ønsker lang levetid. Tanngeometrien påvirker materialbitt og mating, noe som gjør den til et pålitelig valg for pelletiseringsforhold med høy belastning. Se produkt →
Tannprofil: Spesifikasjonen for de mest oversett pelletmaskindeler
Tanngeometri avgjør om skallet fanger materialet og trekker det inn i nipsonen. Et skall laget av riktig stål, men feil profil, vil skli, glasere og sulte terningen.
Match profilen til formuleringen, ikke bare til maskinen:
- Standard korrugerte tenner passer til tørr, frittflytende mos med stabil fuktighet
- Fordypte skjell forbedrer grepet på formuleringer med høy fuktighet og fett
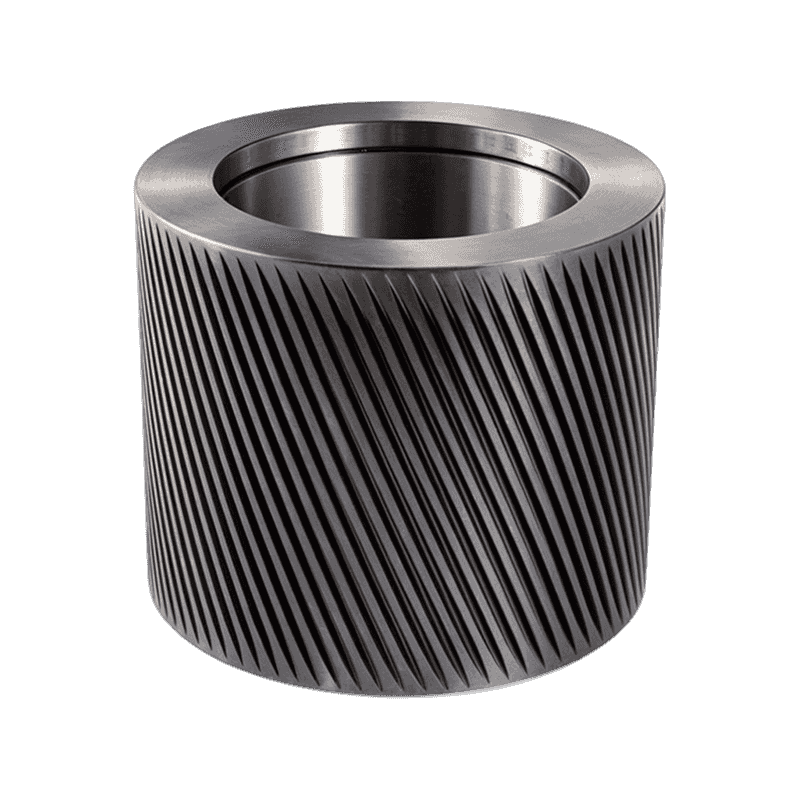
- Buede tannskall bruker en vinklet inngang som biter mer aggressivt inn i glatt eller oljeaktig materiale
Profilen påvirker også hvordan skallet og diesen eldes sammen. Å kjøre et nytt skall mot en slitt dyse konsentrerer stress på et mindre kontaktområde, og planter ser vanligvis at produksjonen faller med 15 til 20 prosent i den tilstanden. Mål formslitasjen før du planlegger overgangen.
Når du skal skifte ut fulltrykksrulleenheten
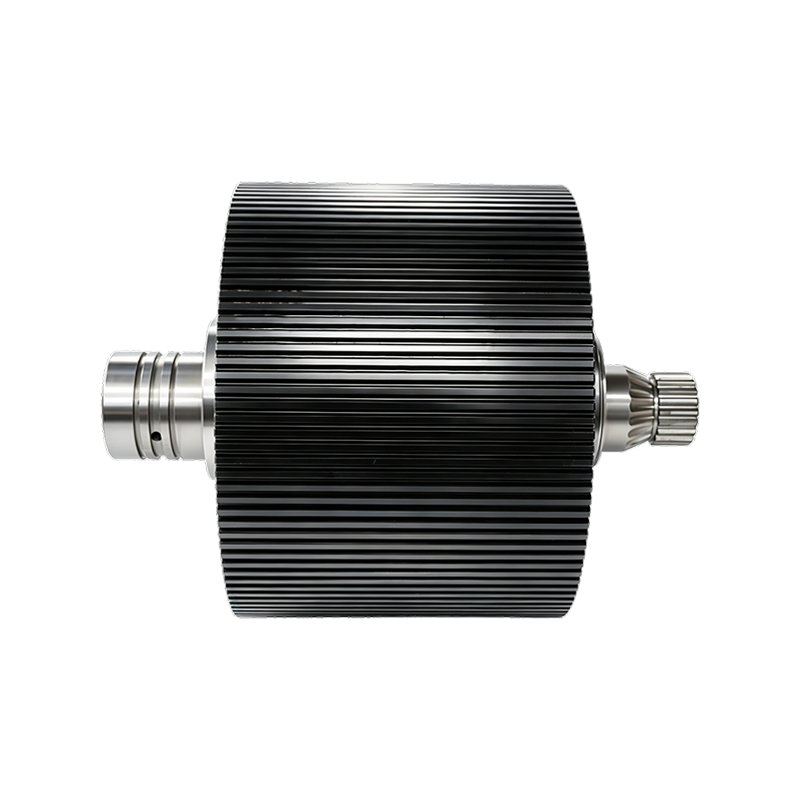
Skift ut hele trykkrulleenheten når lagrene er støyende, tetningene lekker fett, eller skallet har mistet mer enn 1 mm av tannprofilen. En trykkrulleenhet er den fullt roterende enheten som presser materialet mot dysen: rulleskallet, lagersett, oljetetninger, avstandshylse og festeutstyr.
Forstå hvordan trykkrulleenheter er konstruert og hvor de slites gjør erstatningsbeslutningen enkel.
Erstatning kun for shell
- Lavere delkostnad per endring
- Krever lagertrekk, inspeksjon og ettermontering på fabrikken
- Fare for skade på tetningen eller forspenningsfeil under montering
- Lengre byttetid på en løpende line
Bytte av full montering
- Forhåndsmontert med tilpasset lagerklaring og forspenning
- Kortere planlagt stopp fordi ikke pressarbeid på stedet
- Konsekvent toleranse mellom skall, aksel og tetning
- Høyere forhåndskostnad, vanligvis gjenvunnet i ett unngått sammenbrudd
Anlegg som kjører 24/7 velger konsekvent fullmontering for planlagte stopp. For mindre fabrikker hvor arbeidskraft er tilgjengelig og toleranser kan kontrolleres, forblir kun utskifting kostnadseffektivt.
 Høyproduktiv Ring Die Roller Shell Montering En komplett enhet med skall av legert stål, koniske rullelager og tetningssystem for 24/7-anlegg. Den opprettholder presis rull-til-matris-gap, forbedrer materialets grep og reduserer nedetid under planlagte vedlikeholdsstopp. Se produkt →
Eksentriske aksler og interne komponenter: små deler, store feil
En eksentrisk akselfeil er sjelden forårsaket av selve akselen; det starter vanligvis som en smøre- eller innrettingsfeil ved en tetning, avstandsstykke eller lagerpakning som ble hoppet over under vedlikehold.
Den eksentriske akselen roterer for å bevege valsen mot eller bort fra dysen, og setter nipspalten. Når lagersetet slites, blir det kontrollerte gapet ovalt, produksjonen synker, og rulleskallet begynner å banke. Aksler leveres vanligvis i 45 stål for standard bruk, 40Cr for forbedret styrke, eller 42CrMo for maskiner med høyt dreiemoment som kjører slipende materialer.
Interne komponenter får enda mindre oppmerksomhet og feiler like forutsigbart:
- Endedeksler på lageret holder fett inne og forurensning ute
- Oljeslynger og deflektorer retter smøremiddel mot lagerbanen
- Presisjonsavstandsstykker og avstandsringer stiller inn riktig lagerforspenning
Et deformert avstandsstykke ødelegger lagerforspenning, og et lager som kjører uten forspenning kan svikte i løpet av timer. Ved bestilling av interne deler, bekreft breddetoleransen; et avstandsstykke som skiller seg fra originalen med 0,1 mm endrer hele lastebanen.
 42CrMo Eksentrisk aksel av legert stål Presisjonssmidd og varmebehandlet 42CrMo skaft for pelletsmøller. Dens dimensjonsnøyaktighet og overflatefinish beskytter lagerforspenning og innretting, som er kritiske ved utskifting av interne deler under vedlikehold. Se produkt →
Leverandørsjekkliste: Slik vet du en reservedelsprodusent
Vurder leverandørens prosess, ikke bare prisen. Delene som passer og lever lengst kommer fra produsenter som kontrollerer materiale, varmebehandling og sluttdimensjoner på ett sted.
Bruk denne sjekklisten for hver ny kilde:
- Be om et fabrikksertifikat med varmenummer og kjemisk sammensetning for hvert parti
- Bekreft at hardhetstesting er utført på ferdige deler, ikke bare på en vitnekupong
- Kontroller toleranser for boring, kilespor og konsentrisitet mot den originale tegningen eller dine egne mål
- Spør om lager og ledetid; en to ukers nødordre på flyfrakt kan koste mer enn selve delen
- Bekreft at garantien dekker for tidlig slitasje eller brudd under dokumenterte driftsparametere
Anhui Jindingsheng Machinery Co., Ltd. produserer pelletsmaskindeler i sitt 14 509 kvadratmeter store anlegg i Guangde, og kontrollerer strømmen fra råmateriale, smiing, presisjonsmaskinering og varmebehandling. Selskapet leverer rulleskall, trykkrulleenheter, eksentriske aksler og interne komponenter som en one-stop deletjeneste, med eksport til USA, Japan, Sør-Korea, Vietnam, Frankrike, Bangladesh, Russland, India og Filippinene.
FAQ: Pelletsmaskindeler
Hvor ofte bør pelletsmaskinens valseskall skiftes?
Typisk levetid varierer fra 800 timer på abrasiv biomasse til 1500 timer på rene matelinjer. Den praktiske utløseren er tap av tannprofil; når tannhøyden er redusert med omtrent en tredjedel, skift ut skallet før sprekker starter.
Hva er forskjellen mellom rulleskall med åpen ende og lukket ende?
Et åpent skall er en maskinert hylse hvor lageret sitter mot en skulder og akselen går helt gjennom. Et lukket skall har en lukket ende, slik at lageret fanges i en lomme og varmebanen til den ytre overflaten er annerledes. Velg stilen som passer til møllens lagerarrangement.
Hvorfor sprekker premium rulleskall før de slites ut?
Sprekker i førsteklasses skall kommer vanligvis fra klaringsproblemer, ikke stålkvalitet. En overdimensjonert rulleaksel eller en underdimensjonert boring fjerner forspenningen, skallet bøyer seg under belastning, og tretthetssprekker starter ved kilesporet eller bolthullene. Mål boringen og akselen før installasjon.
Bør jeg alltid bytte ut ringdysen når jeg bytter rulleskall?
Ikke hver gang, men du bør måle terningsflaten. Hvis forsenkningsdybden har doblet seg eller dyseflaten viser 0,5 mm eller mer radiell slitasje, skaper et nytt skall mot den gamle dysen ujevnt trykk og forkorter den nye delens levetid.
Ta kontakt
Følg oss
Hurtigkoblinger
Kontakt oss
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen