Bransjenyheter
pelletsmøllekomponenter: applikasjoner, utvalgskriterier og praktisk veiledning
En 520 mm ringdyselinje i en fôrfabrikk i Midtvesten mistet 24 prosent av gjennomstrømningen på tre uker. Dien var fortsatt innenfor spesifikasjonen; rulleskjellene var det ikke. Tannprofilen deres hadde flatet ut, så skjellene skled over fôret i stedet for å presse det gjennom dysehullene. Denne sekvensen - produksjonen faller, motorbelastningen stiger, matrisens levetid forkortes - er nesten alltid et komponentproblem, ikke et maskinproblem.
Pelletsmøllekomponenter er de utskiftbare slitedelene inne i pressekammeret som konverterer motorens dreiemoment til komprimeringskraft. Settet inkluderer rulleskall, ringformen, eksentriske aksler som driver rullene, og de innvendige delene som tetter og smører lagerenheten: pakkboksendedeksler, oljeslinger og avstandsringer. Bytt dem ut som et koordinert sett og spor slitasjen deres, og du får forutsigbar oppetid. Ignorer dem, og du får nødstopp og utrangerte dies.
Hvordan pelletsmøllekomponenter deler arbeidet i pressekammeret
Presskammeret er et kompakt system: rulleskallene presser kondisjonert materiale utover mot den roterende ringdysen, og friksjon mellom skallet, materialet og dysehullene danner pelleten.
To eller tre rulleskall, hver montert på en eksentrisk aksel, roterer inne i dysen. Hvert skall klemmer et tynt lag med materiale mot formens indre overflate og skyver det inn i dysehullene. Den mekaniske belastningen er konsentrert i tre områder: skalloverflaten, formens indre overflate og lagertappene bak skallene.
| Komponent | Funksjon | Første tegn på feil |
| Rulleskall | Komprimerer materiale mot dysen | Flatte tenner, gliring, utgangsfall |
| Ring dø | Former pelletsøylen | Redusert gjennomstrømning, ru pelletoverflate |
| Eksentrisk skaft | Driver rullebanen | Vibrasjon, lagerjournalslitasje |
| Lagergland endedeksel | Forsegler lagerhulrommet | Oljelekkasje, sporslitasje |
| Oljeslynge / deflektor | Kaster olje inn i lageret | Lagerstøy, overoppheting |
| Avstandsring | Stiller inn aksial klaring | End-play, ujevn rulleslitasje |
Den eksentriske akselen skaper den rullende handlingen: den forskjøvede tappen får skallet til å rotere eksentrisk, så hvert punkt på skalloverflaten tar en ny bit av materiale. Akselen absorberer sykliske bøyebelastninger, og det er grunnen til at materialvalg er viktig - 45 stål for standard mating, 40 Cr for høyere utmattingsstyrke og 42CrMo for de tøffeste kontinuerlige operasjonene. På store møller, en komplett trykkvalsemontering samler skallet, skaftet og støttedelene i én utskiftbar enhet.
Rulleskallmaterialer: Hardhet, slitetid og avveininger i den virkelige verden
 GCr15/100Cr6 lager stålpelletsrulleskall for høyspenningsmøller Dette valseskallet er laget av krombærende stål med høyt karbon, og tilbyr tretthetsmotstand og overflateintegritet for kraftig pelletering av biomasse, fôr og trefiber, noe som gjør det til et holdbart valg der skallets hardhet og kjerneseighet er avgjørende. Se produkt →
Valg av valseskallmateriale er en direkte avveining mellom overflatehardhet, kjerneseighet og kostnad per tonn pellets.
Hardhet motstår slitasje fra silika i fôret; seighet motstår sprekkdannelse under støt. Ingen enkeltkarakter gir maksimum av begge. Fire materialer dekker nesten alle spesifikasjoner for rulleskall i denne rollen:
- 40 Cr legert stål - bråkjølt og temperert til 40-48 HRC. Generell kvalitet med et balansert styrke-til-kostnadsforhold for standard fôrblandinger.
- 20CrMnTi - karburert kasse når 58-62 HRC på en tøff lavkarbonkjerne. Håndterer slipende materialer og høye kompresjonsforhold uten flis.
- GCr15 / 100Cr6 lagerstål - gjennomherdet til 58-63 HRC med høyeste slitestyrke og best dimensjonsstabilitet for kjøringer med høy tonnasje.
- 60Si2Mn fjærstål - varmebehandlet til 44-50 HRC med utmerket elastisitet. Bøyer i stedet for sprekker under kraftig støt, nyttig for trepelletlinjer.
| Materiale | Overflatehardhet (HRC) | Slitasjemotstand | Kjerneseighet | Passer best for |
| 40Cr | 40-48 | Bra | Bra | Generell fôr, moderat belastning |
| 20CrMnTi | 58-62 sak | Høy | Høy | Slipende mating, høyt trykk |
| GCr15 / 100Cr6 | 58-63 | Veldig høy | Moderat | Kontinuerlige kjøringer med høy tonnasje |
| 60Si2Mn | 44-50 | Moderat | Veldig høy | Slaglaster, trepellets |
Feltdata fra fjørfefôrlinjer viser GCr15 / 100Cr6 rulleskall som vanligvis varer 6000 til 8000 tonn, mens 40Cr skjell byttes med 3500 til 4500 tonn. På trepellets varer 20CrMnTi og GCr15 begge 40Cr, men 20CrMnTi motstår flising bedre når overdimensjonerte partikler kommer inn i kammeret. Premium-skallkostnadene dekkes inn ved færre utskiftninger, lavere energiregninger og mindre slitasje på formene.
Bekreft at den eksentriske akselen og lagrene kan bære den ekstra hardhetsbelastningen; et hardere skall overfører mer kraft til dysen og lagerenheten. Hele datasettet for hardhet og slitasje vises i de publiserte kjøpsveiledningene for lagerstålskall på denne siden.
Eksentriske skaft og interne komponenter: Støttestøpen
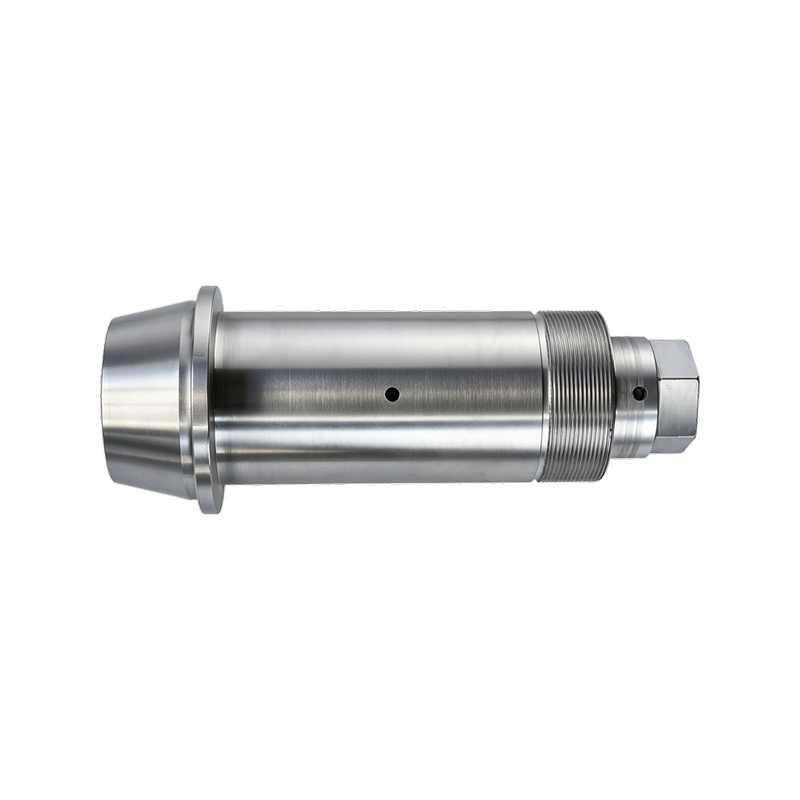 40Cr Eksentrisk aksel av legert stål for pelletsmølle og bilbruk Dette 40Cr eksentriske skaftet gir høy utmattelsesstyrke og jevn hardhet, egnet for krevende industrielle applikasjoner. Det er en nøkkelkomponent i pelletsmøllepressekammer og variable ventilløftsystemer i biler, med presisjons CNC-bearbeiding. Se produkt →
Eksentriske aksler og interne komponenter svikter sjeldnere enn rulleskall, men når de svikter, tar de med seg hele pressekammeret.
Den eksentriske akselen sitter bak hvert rulleskall og konverterer hovedakselrotasjonen til orbitalbevegelsen som snur skallet. Lagertappene slites, den eksentriske lappen utvikler tretthetssprekker, og kilesporet åpner seg hvis skallet griper seg. Å bytte ut en eksentrisk aksel i felten er en jobb på flere timer, så inspeksjonsintervallene betyr like mye som materialkvaliteten:
- 45 stål eksentrisk aksel - tilstrekkelig for motorer opp til ca. 90 kW på standard fôrbelastning.
- 40Cr eksentrisk skaft - høyere utmattelsesstyrke; anbefales for 110 kW og over eller høykompresjonsmatingsformler.
- 42CrMo eksentrisk skaft - maksimal styrke og seighet for trepelletspresser og tung kontinuerlig service.
De interne komponentene fullfører jobben. Et endedeksel for lageret tetter lagerhulrommet mot støv- og fetttap. En oljeslinger, eller deflektor, roterer med akselen og kaster smøremiddel over lagerbanen. En presisjonsavstandsring setter den aksiale klaringen til rulleenheten. Alle tre er maskinert av 45 stål, og deres slitasje er usynlig inntil lageret overopphetes eller endespillet på rullene overgår spesifikasjonene.
Hvordan tilpasse pelletsmøllekomponenter til matrisen og råmaterialet
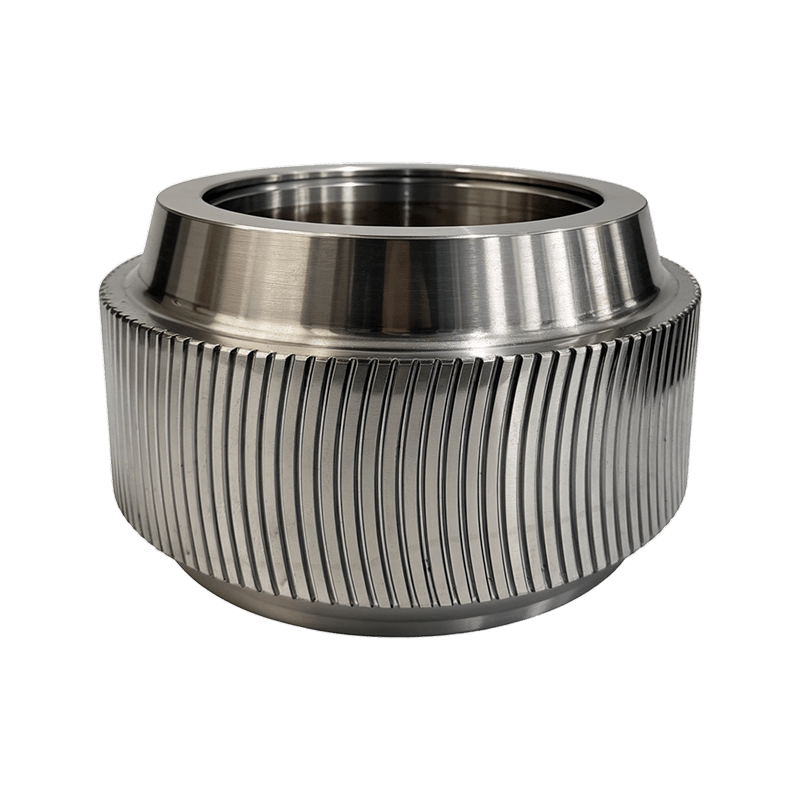
 Legert stålring Die Roller Shell Montering med kraftige lagre Denne komplette rullemontasjen har skall av herdet legert stål (20CrMnTi eller 40Cr), tilpassede tannprofiler for grep og forseglede koniske rullelagre, noe som sikrer jevn pelletkvalitet og høy gjennomstrømning i biomasse- og fôrproduksjon. Se produkt →
Den korrekte erstatningskomponenten er definert av dysens kompresjonsforhold, råmaterialets slipeevne og motorkraften på møllen, ikke av maskinmerket.
En fôrpellet laget på en 6 mm dyse med 1:8 kompresjonsforhold oppfører seg annerledes enn en trepellet produsert på en 8 mm dyse ved 1:5. Høykompresjonsmating rykker raskt inn mykere skall; trefiber straffer skjell med støt fra knuter og overdimensjonerte flis. Korrugerte skjell griper tre og fibrøst materiale, skjell med fordypninger håndterer fuktig fôr, og skall med buede tann forbedrer bittet på klebrige formler.
- Mål den ytre diameteren til det eksisterende skallet og verifiser klaringen mellom rulle-til-matris i vedlikeholdshåndboken.
- Velg tannprofilen for å matche materialet: korrugert, groper eller buet tann.
- Tilpass det eksentriske akselmaterialet til motorkraft og belastningssykluser; aldri gjenbruk et skaft med en akseltapp.
- Skift ut endedeksler, oljeslinger og avstandsstykker hver gang valseenheten skiftes.
- Logg levetiden i tonn og planlegg neste endring til 70 prosent av forventet levetid.
Operatører som ønsker å minimere risikoen for bytte kan bestille en komplett trykkrullesammenstilling slik at skallet, akselen og støttedelene kommer som ett matchende sett. Dette fjerner sjansen for uoverensstemmende klaringer når deler kommer fra forskjellige partier, og det forkorter tiden møllen står stille under vedlikehold.
Vanlige spørsmål om pelletsmøllekomponenter
Hvilke pelletsmøllekomponenter slites først?
Rulleskall slites først. De får direkte friksjonskontakt med materiallaget og matrisen, slik at tannprofilen flater gradvis ut. Et lagerskall på fôr varer vanligvis 6000 til 8000 tonn, mens 40Cr endres tidligere. Etter skjell er de neste slitasjeelementene de eksentriske aksellagertappene og dysen.
Hvordan vet jeg at et rulleskall må skiftes ut?
Se gjennomstrømning og motorstrømstyrke. Når produksjonen synker med omtrent 5 prosent på samme oppskrift og fuktighet, eller synlig tannhøyde er redusert med en tredjedel, bytt ut skallet. Riller, groper og varmemisfarging på skalloverflaten indikerer også unormal kontakt.
Kan jeg bruke et hardere skallmateriale enn originalen?
Ja, hvis den eksentriske akselen og lagrene er i god stand. Et hardere skall overfører mer belastning til dysen og lagerenheten, så akseltappene må være solide. Mange fôrfabrikker oppgraderer fra 40Cr til GCr15 eller 20CrMnTi og utvider bytteintervallene med 40 til 80 prosent.
Hva forårsaker at rulleskall sprekker?
Sprekker kommer fra støt: trampmetall, overdimensjonerte harde partikler eller et skall som er slitt så tynt at det herdede etuiet kollapser. Fjærstål 60Si2Mn motstår støt best, og 20CrMnTi tilbyr en hard kasse med en tøff kjerne. Hvis det stadig vises sprekker i samme posisjon, sjekk det eksentriske aksellageret for stor slør.
Ta kontakt
Følg oss
Hurtigkoblinger
Kontakt oss
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen