Hvorfor trykkrulleenheten fortjener nøye oppmerksomhet
To pelletslinjer går side om side med samme ringdyse og samme råmateriale. Man fortsetter å produsere tette, jevne pellets i flere uker; den andre begynner å lage mer finstoff, vibrerer og trekker ujevn strøm. Når den andre linjen åpnes, er den vanlige synderen trykkrulleenheten: et slitt skall, et løst lager eller en mislykket forsegling som slapp støv inn i fettet.
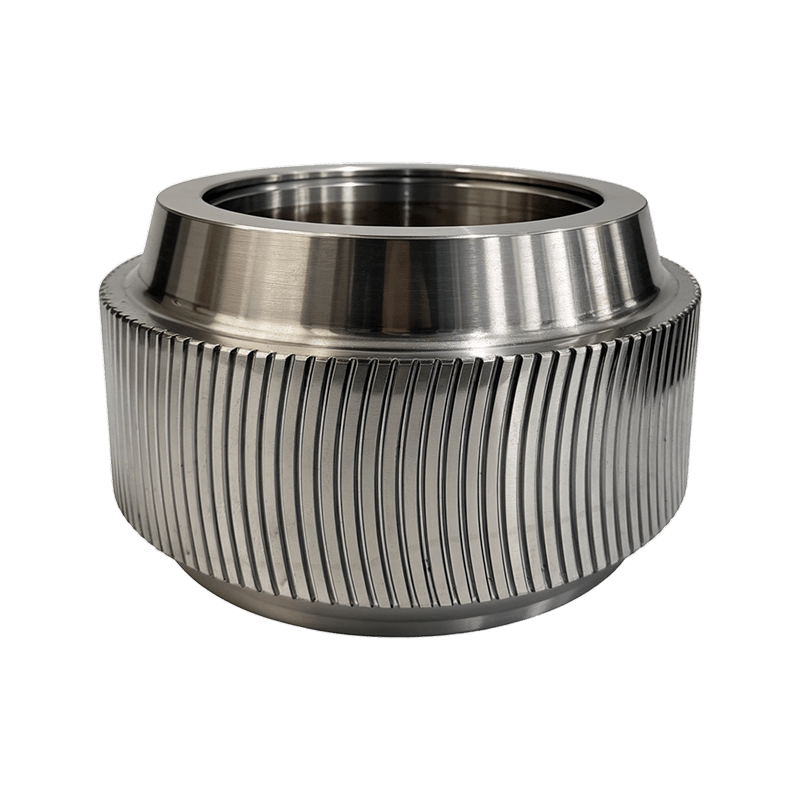
Den korte versjonen er at trykkrulleenhet mottar mer belastning og slitasje enn noen annen del i pressekammeret. Den bestemmer hvor jevnt materiallaget komprimeres og hvor lenge ringdysen varer. Å behandle den som en presisjonskomponent i stedet for en generisk reservedel er den raskeste måten å redusere uplanlagte stopp.
En avklaring før du går videre. Begrepet trykkvalsesammenstilling forekommer også i banematet konverterings- og belegningsmaskineri, der det vanligvis betyr en nip eller matevalse. Denne artikkelen følger granuleringsindustriens betydning: valseenheten som presser fôr, biomasse eller gjødsel gjennom hullene i en ringdyse.
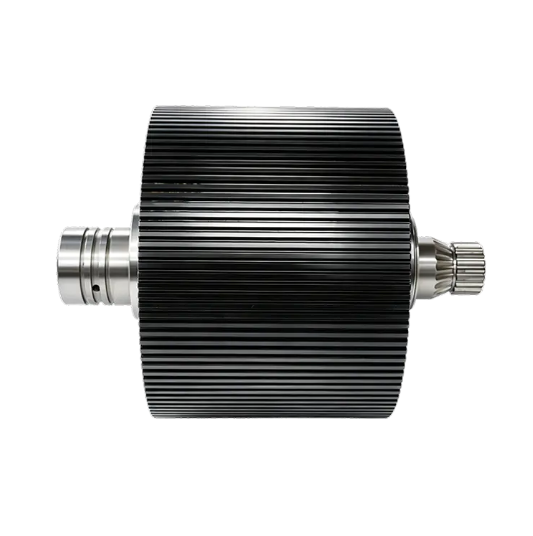
Hva en trykkvalseenhet gjør i en pelletsmølle
I en typisk ringformpelletmølle roterer dysen rundt valsene. Hver trykkrulleenhet sitter på en eksentrisk aksel, og et hydraulisk, pneumatisk eller mekanisk system skyver valsen utover mot den indre overflaten av dysen. Friksjon mellom dyse, materiale og skall roterer valsen, materialet presses inn i dysehullene, og en stasjonær kniv kutter pellets når de kommer frem.
Nøkkelpunktet er at hele presskraften til maskinen går gjennom denne enheten. Det er grunnen til at tilstanden til monteringen endrer pelleten nesten umiddelbart.
Roller Shell er arbeidsflaten
Skallet er det avtagbare ytre laget som kommer i kontakt med materialsengen. Den absorberer slitasje fra råmaterialet, tretthet fra hver rotasjon og varme fra kontinuerlig kompresjon. Dens ytre diameter og bredde er tilpasset ringformen, og overflatehardheten er hovedfaktoren i levetiden.
Lagre, tetninger og den eksentriske akselen bærer det gjenværende arbeidet
Bak skallet bærer rullelagrene den radielle belastningen, tetningene holder finstoff og fuktighet borte fra lageret, og den eksentriske akselen gjør at rulleposisjonen kan justeres i forhold til dysen. En feil i noen av disse delene er vanskelig å se utenfra, men det forkorter levetiden til hele enheten mens skallet fortsatt ser akseptabelt ut.
Hovedkomponenter i en trykkrulleenhet
En typisk enhet består av rulleskallet, ett eller to lagre, den eksentriske akselen, oljetetninger og festeutstyr. Hver komponent har en definert plikt, og hver svikter på en annen måte. Å sammenligne dem side om side gjør rutinemessig inspeksjon enklere.
| Komponent | Primær funksjon | Mest vanlig feil |
|---|---|---|
| Rulleskall | Presser materiallaget mot ringdysen | Flatslitasje, trinnslitasje, overflatesprekker |
| Rullelagre | Bær den radielle lasten mens skallet roterer | Overoppheting, groper, avskalling |
| Eksentrisk skaft | Støtter sammenstillingen og justerer rull-til-dyse-gapet | Tretthet, bøyning, skadede kilespor |
| Oljetetninger | Hold fett inne og blokker støv og fuktighet | Lekkasje, revne lepper, forurensning |
| Festemidler og avstandsstykker | Hold lagerforspenning og løpeklaring | Løsning, korrosjon |
Tegn på en sviktende trykkrulleenhet
De første advarslene vises på to steder samtidig: pelleten og maskinen. Hvis pelletens tetthet blir ujevn, finstoffet øker, og møllen vibrerer eller trekker ujevn strøm, inspiser valseenheten før du legger skylden på ringdysen.
- Ujevn pellets hardhet eller en økende andel finstoff
- Vibrasjon eller banking fra pressekammeret
- Et flatt eller trappet slitemønster på rulleskallet
- Lagerhus som går varmt å ta på
- Mørket fett, eller fett som inneholder metallpartikler
Shell Wear dukker opp i pelletskvalitet først
Skallslitasje er sjelden ensartet. Et skall som har mistet sin opprinnelige profil kan ikke komprimere materialet jevnt, så trykket faller der slitasjen er dypest og pellettettheten følger. Når slitasjen når gjennom det herdede laget, sløser det bare med energi og risikerer skade på matrisen å kjøre den lenger.
Lager- og tetningssvikt ender i en beslaglagt enhet
Når en forsegling svikter, blandes finstoffet med fettet og fungerer som slipepasta inne i lageret. Varme dukker opp først, så støy, så spill, deretter et fast eller spunnet lager som ødelegger den eksentriske akselen. På det stadiet gir det liten mening å erstatte bare skallet fordi støttedelene allerede er skadet.
Hva du bør sjekke før du kjøper en erstatning
Sammenlignet med ringdysen er en trykkvalsemontasje et mindre kjøp, men den har en overdimensjonert innflytelse på oppetid og pelletkonsistens. Følgende kontroller gjelder både fôr-, biomasse- og gjødsellinjer.
Start med maskinen i stedet for katalogen. Bruk møllebyggerens delenummer, eller mål valsebredden, utvendig diameter og akselgeometri. Monteringen må passe til ringformens indre diameter og justeringsområdet til det eksentriske systemet.
Spør så materialet og varmebehandlingen. Gode skall er legert stål, gjennomherdet eller kasseherdet til grovt 58 til 62 HRC . Et mykere skall slites raskt; et skall som er for hardt risikerer å sprekke under sjokkbelastninger.
Sjekk også lagerpakken: lagertype og -nummer, forspenningsmetode og fettspesifikasjon. Et lager som ganske enkelt passer, men har en lavere karakter, vil svikte tidlig i kontinuerlig produksjon.
Bekreft de kritiske dimensjonene og toleransene. Valseskallets ytre diameter påvirker rulle-til-dyse-gapet, og utløp påvirker jevn kompresjon. Be om målte verdier i stedet for katalognummer.
Se til slutt på leverandørens prosesskontroll. Konsistente resultater kommer fra kontrollert råmateriale, smiing, varmebehandling og endelig maskinering. En leverandør som styrer hele kjeden er lettere å stole på enn en som kun monterer innkjøpte deler.
- Rullebredde, ytre diameter og akseltilpasning
- Materialkvalitet og hardhetsområde, typisk 58 til 62 HRC
- Lagertype, antall, forspenning og fett
- Rundhet, utløp og overflatefinish
- Prosesskontroll fra råmateriale til endelig bearbeiding
Utskifting på monteringsnivå versus kun et skall
Utskifting av hele enheten gir forhåndsbelastede lagre, korrekt plasserte tetninger og en frisk arbeidsflate i ett skudd. Det fjerner også risikoen for at skjult slitasje i lageret eller akselen forkorter levetiden til et nytt skall. Planlagt nedetid blir lettere å forutsi fordi ett stopp fullfører jobben.
Å kjøpe bare skallet er fornuftig når den eksisterende akselen er kontrollert, lagerklaringen er fortsatt innenfor spesifikasjonene, og den gamle enheten har ikke vist tegn til varme eller forurensning. Ved kontinuerlig produksjon velger de fleste team uansett hele monteringen, fordi prisforskjellen er liten sammenlignet med en andre feil inne i pressekammeret.
Vedlikeholdsvaner som forlenger monteringstiden
Den første forsvarslinjen er smøredisiplin. Følg møllebyggerens fettkvalitet og intervall; en vanlig tommelfingerregel under støvete forhold er å smøre rullene på nytt hver åttende driftstime. Ikke strekk intervallet bare fordi maskinen virker stillegående.
Sjekk lagerspill og hustemperatur under den daglige rundvandringen. Tidlig oppdagelse av slør hindrer lageret i å spinne på akselen, som er en av de dyreste feilmodusene i presssonen. Hvis møllen bruker mer enn én valse, roter sammenstillingene slik at slitasjen forblir balansert og ringformen holder en jevn belastning.
Gjør hver ringformebytte til et inspeksjonspunkt. Et planlagt stopp er det billigste øyeblikket for å måle skalldiameter, inspisere tetninger og friske opp fett.
Bunnlinjen
Trykkvalseenheten sitter i midten av en pelletsmølles mest krevende arbeid. Jobben er enkel, men dens konstruksjon, slitasje og utskifting har en stor effekt på oppetid og pelletkvalitet. Inspiser skallet og lytt til lageret, bytt ut enheten som et tilpasset system i stedet for en håndfull deler som tilfeldigvis passer, og hold smøringen etter planen. Disse tre vanene vil gi mer oppetid enn nesten noen annen vedlikeholdsrutine i fabrikken.