Bransjenyheter
Pellet Mill Dies: Spesifikasjoner, kompresjonsforhold og en kjøpssjekkliste
En pelletlinje vurdert til 8 tonn i timen som sklir tilbake til 6,5, med finstoff i de ferdige posene som kryper mot 5 prosent, forteller deg noe lenge før noen åpner dørkammerdøren: matrisens arbeidsflate er slitt. Hullinnganger har rundet av, effektiv lengde har krympet, og pressen betaler for det i kapasitet. Blant alle slitedeler i en pelletpresse, pelletsmølle dør er vanligvis den dyreste varen, men de er fortsatt ofte sortert etter hulldiameter alene, med kompresjonsforhold, åpent område og stålkvalitet overlatt til katalogen.
Veiledningen nedenfor dekker hva dysen gjør, spesifikasjonslinjene som bestemmer ytelsen, hvordan kompresjonsforholdet skal velges, og valsemaskinvaren som bestemmer hvor lenge noe av det varer.
Hva Pellet Mill dør gjør inne i pressekammeret
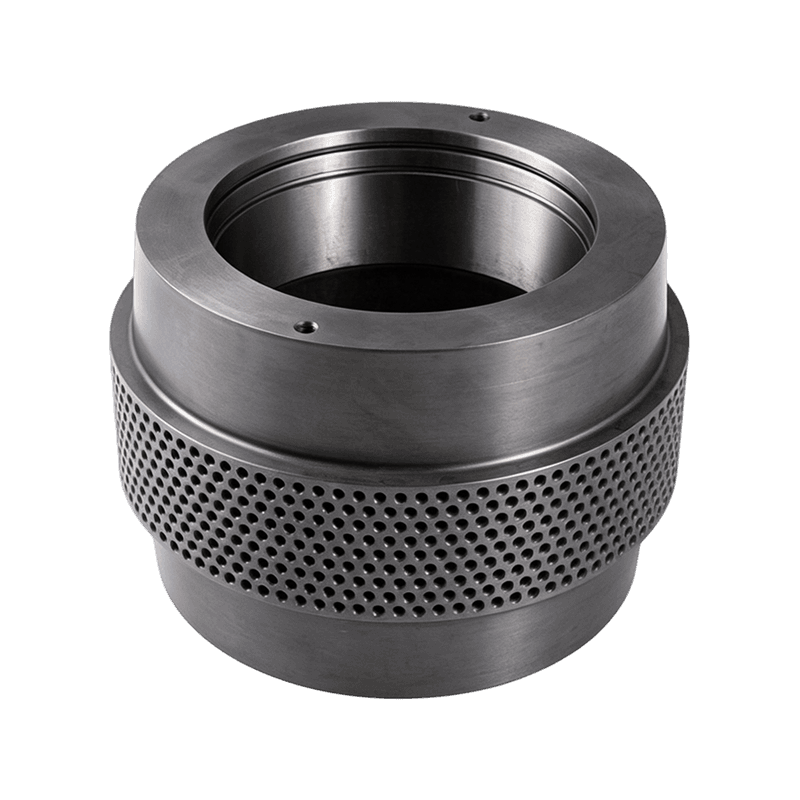
En pelletsmølle-dyse er den perforerte stålringen eller skiven som faktisk danner pelleten: valser presser kondisjonert materiale gjennom tusenvis av borede skrog, og friksjon, trykk og fuktighet binder det til tette tråder som kuttes i lengden utenfor.
En pelletsmølleform er en utskiftbar, presisjonsboret stålkomponent, ringformet i ringformpresser og flat i flatpresser, hvis hullgeometri setter pelletdiameter, tetthet og gjennomstrømning.
Hvert hull har samme anatomi, og hver parameter på det er en kjøpsbeslutning:
- Skrogdiameter: pelletstørrelsen kjøperen bestiller, fra 2 mm yngelfôr til 8 mm drivstoff.
- Innløpsforsenkning og vinkel: for grunt sulter inntaket, for dypt svekker ansiktet.
- Effektiv lengde: avstanden under kompresjon, som danner kompresjonsforholdet med diameteren.
- Total tykkelse og avlastning: strukturell dybde pluss eventuell utvidet utgang som forkorter arbeidslengden.
- Boremønster og hullantall: hvor mange hull passerer over den aktive bredden, som angir åpent område og kapasitet.
Endre en hvilken som helst og kapasitet, pellets hardhet og formstyrke beveger seg med den.
Sjekkliste for spesifikasjonsark: Hull, effektiv lengde, åpent område, stål
Fem spesifikasjonslinjer bestemmer det meste av en dys ytelse og pris: hulldiameter, effektiv lengde, åpent område, stålkvalitet og arbeidshardhet.
Hulldiameteren er fastsatt av pelletspesifikasjonen som selges. Effektiv lengde, ikke total tykkelse, kontrollerer kompresjonen og er tallet som skal sammenlignes mellom anførselstegn. Åpent område, andelen av overflaten som er okkupert av skrog, bytter kapasitet mot styrke: mer stål fjernet betyr flere tonn i tiden, men en flate som bøyer seg og sprekker raskere. Rustfritt X46Cr13 trekker på skuldrene av korrosjonen som fuktig og sur foran forårsaket, mens kasseherdet 20MnCr5 passer til abrasiv biomasse. En riktig laget dyse kommer med arbeidsflaten mellom HRC 52 og 58, støttet av et hardhetssertifikat.
| Spesifikasjon | Husdyrfôr dør | Tre biomasse dø |
| Typisk skrogdiameter | 2-4 mm | 5-8 mm |
| Typisk effektiv lengde | 20-40 mm | 30-55 mm |
| Kompresjonsforhold (L/D) | 8:1 til 13:1 | 5:1 til 8:1 |
| Vanlige stålkvaliteter | X46Cr13 (4Cr13) rustfritt | 20MnCr5 / 40Cr legering |
| Arbeidsflatens hardhet | HRC 52-58 | HRC 52-58 |
| Typisk åpent område | 20–28 % | 18–25 % |
Pass på: en dyse boret med mer åpent areal enn pressen er designet for å kunne trekke mer strøm enn hovedmotoren har i reserve, så oppgi maskinmodellen og stemplet dysekode ved hver forespørsel.
Kompresjonsforhold forklart: Tallet bak pellets hardhet
Kompresjonsforhold er den mest siterte og mest misforståtte figuren på en terning: Hev den og pellets blir tettere og hardere, men pressen trenger mer kraft, mer kondisjonering og jevnere drift.
Kompresjonsforhold tilsvarer effektiv hulllengde delt på hulldiameter. Et 4 mm skrog med 40 mm effektiv lengde gir en 10:1 dyse.
Formulering av setter utgangspunktet. Fett smører, så oljeholdige fjærkrerasjoner ekstruderer lett gjennom kortere arbeidslengder; ligninbundet sagflis trenger tykke formvegger, men beskjedne forhold for å unngå kvelning av linjen. Start fra et utprøvd forhold og bare kun i én retning: smuldrende pellets krever mer effektiv lengde, en overbelastet motor eller hyppig kvelning for mindre. God dampkondisjonering gjør noe av det samme arbeidet som ekstra dyselengde, og derfor kan godt kondisjonert for kjøre en kortere, kjøligere dyse.
Typiske startkompresjonsforhold (L/D) etter applikasjon
Ring Die vs Flat Die: Tilpass pressekammeret til produksjonen din
Ring dies vinner på kapasitet og konsistens, flat dies vinner på pris og enkelhet, så valget kommer vanligvis ned til tonn per gang.
Ring dyskammer
- Kapasiteter fra ca. 300 kg/t til 30 t/t på industrilinjer
- Jevn kompresjon, så hardhet og fuktighet holder et stramt bånd
- Herdede rustfrie eller kasseherdede dyser med lange serviceintervaller
- Høyere innkjøpskostnad og en tyngre bytteprosedyre
Flatt dysekammer
- Typisk 50 til 1000 kg/t for gårds- og verkstedskala
- Enkel struktur med dyser som koster mindre og bytter på få minutter
- Enkel formelbytte for blandet for og små biomassekjøringer
- Mer variasjon i pellets hardhet over dyseflaten
Tommelfingerregel: hvis pellets selges i henhold til en kundespesifikasjon, betaler ringformkammeret seg selv; for bruk på gården, når en flat terning vanlig tilbakebetaling raskere.
Pellet Mill Die Slitasje er et todelt problem: Par rulleskallene
En terning slites aldri alene: Hvert tonn som når hullene har først blitt komprimert av rulleskallet, så livet avgjøres av paret.
Rulleskall er mindre, billigere og raske å erstatte, og de fleste vedlikeholdsplaner budsjetterer med to til tre skalbytter før en terning pensjoneres. Tre sammenkoblingsregler beskytter investeringer:
- Kjør shell and die med kompatibel hardhet, slik at ingen av overflatene sliter ut den andre.
- Tilpass skallbredde og tannmønster til terningens aktive hullfelt.
- Bytt i matchende sett når slitasjen er avansert, eller en ny terning arver de slitte rullenes ujevne profil i løpet av dagene.
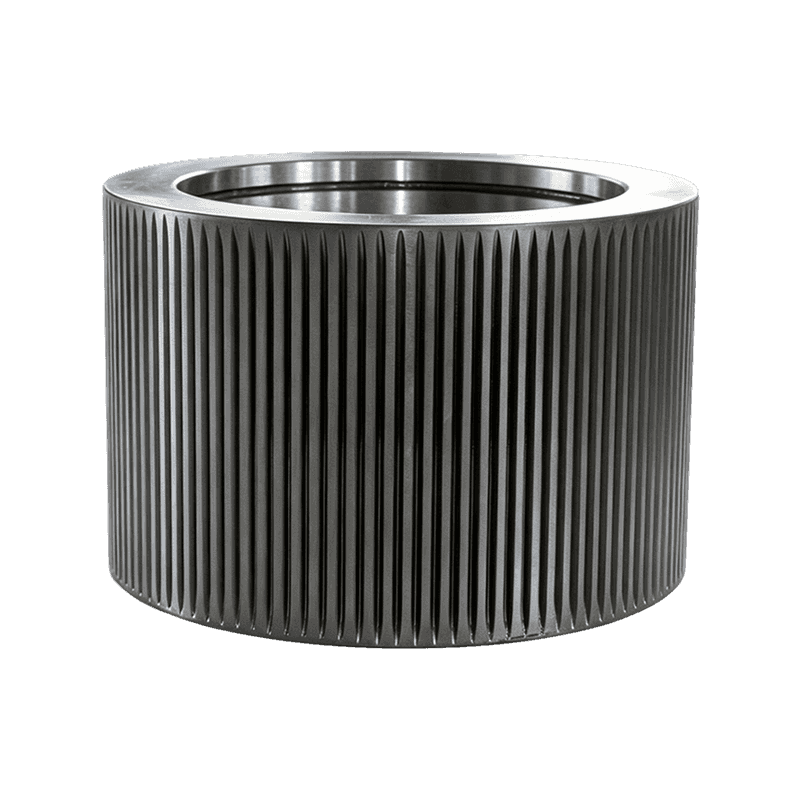
For slipende bruk holder herdede GCr15-lagerskall tannprofilen langt lenger enn vanlig karbonstål.
 Lagerstål GCr15/100Cr6 Pelletrulleskall Smidd av krombærende stål med høyt karbon og varmebehandlet for pelletisering med høy spenning, holder disse valseskallene tannprofilen langt lenger enn vanlig karbonstål i abrasiv biomasse eller fôrbelastning. Se produkt →
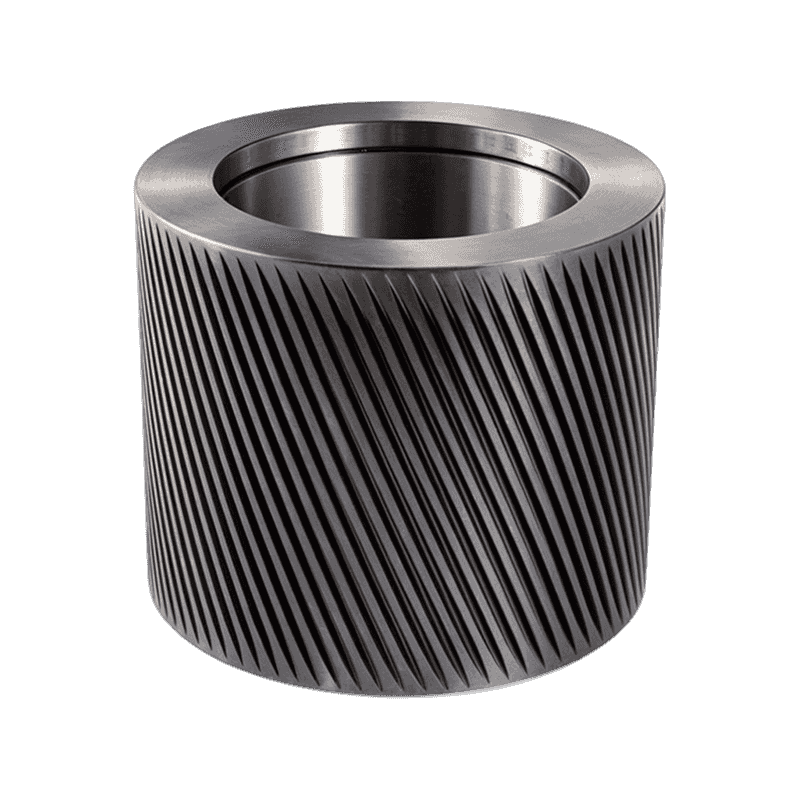
Tanngeometri er halvparten av paringskjøperne glemmer. Bu tannskall biter mer pålitelig inn i glatt eller fiøst materiale og sprer det over dysebredden, og forskjellige viser seg som kapasitet ved samme motorbelastning. Konstruksjon, slitasje og kjøpskriterier for en komplett trykkrulleenhet er nedfelt i en egen veileder.
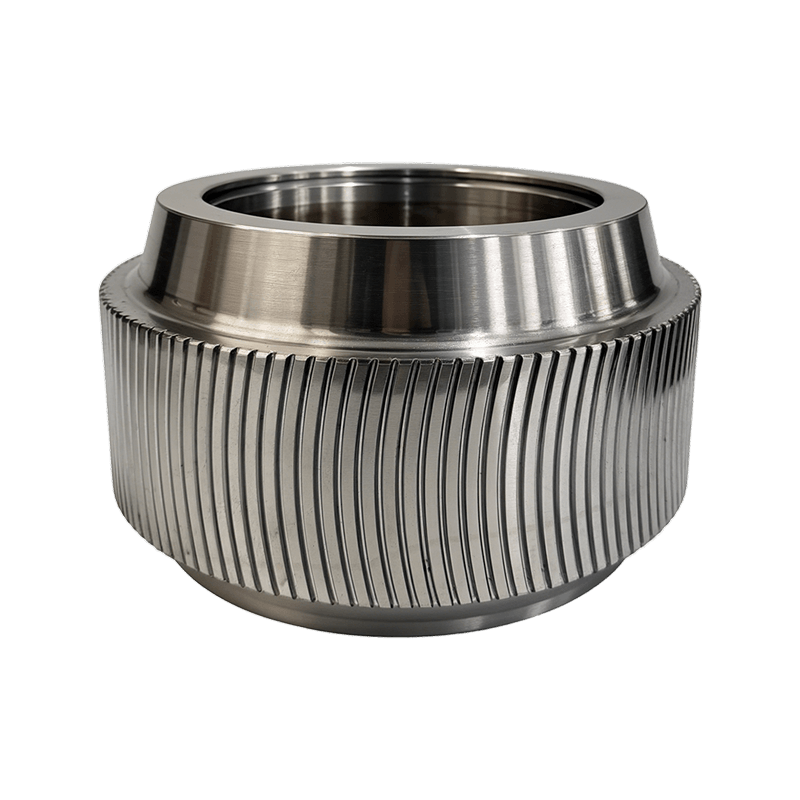 Buet tannrulleskall for pelletsmølle Et rulleskall med buetann for ringformede pelletmøller som griper glatt eller fibrøst materiale mer pålitelig og sprer det over dysebredden, og forbedrer kapasiteten og pelletkvaliteten ved samme motorbelastning. Se produkt →
Fem velprøvde måter å forlenge levetiden til ringdyse
For tidlig stansesvikt spores vanligvis tilbake til prosessen rundt terningen i stedet for selve terningen, og fem av hindrer det meste.
- Kjør dysen forsiktig inn: nye boringer gjør pistolboringen grov, så skal trykkes med oljeaktig, lavkvalitetsmateriale den første halvtimen.
- Hold rullegapet på 0,1-0,3 mm: tettere sliper metall på metall, bredere lar materialet slippe gjennom ukomprimert.
- Tilstand før du komprimerer: tørr, underdampet mos oppfører seg som malepasta, så bring temperatur og fuktighet opp til formuleringens søte punkt.
- Tøm plugger på riktig måte: bruk en myk drift eller en drill med lett trykk, fordi soppinntak fra hamring begrenser inntaket permanent.
- Oppbevar formene tørt og forseglet: skyv oljeholdig mel gjennom etter den siste kjøringen, pakk formen og hold den borte fra fuktige gulv, siden rust i boringene dreper en lagret form fort.
er en vanlig planleggingsstall. Skjellene er den rimeligere slitedelen, og å tynne dem for å utsette en endring er den dyreste økonomien i kammeret.
En forhåndsbestillingssjekkliste for pelletsfabrikker
En terning som kommer feil koster til omstillinger og dager med produksjon, så bekreft disse punktene skriftlig før du betaler:
- Trykk modell og stemplet die kode fra den gamle delen
- Hulldiameter, effektiv lengde, total tykkelse og forsenkningsvinkel
- Stålkvalitet med hardhetssertifikat i HRC 52-58 vinduet
- Bormønster tilpasset rulleskallbredden i bruk
- Kompresjonsforhold samsvarer med formuleringen, ikke en katalogstandard
- Reserverulleskall, avstandsstykker og oljeslinger i samme forsendelse
Leverandører som spesialiserer seg på matrisens slitepartnere gjør dette lettere å stenge. Anhui Jindingsheng Machinery Co., Ltd., en produsent av rulleskaller og trykkruller med base i Guangde, Anhui, presenterer seg som et one-stop servicesenter for pelletpressdeler og sender til USA, Japan, Sør-Korea, Vietnam, Frankrike, Bangladesh, Russland og India, så maskinvare på dyse- og rulleside kan spesifiseres sammen.
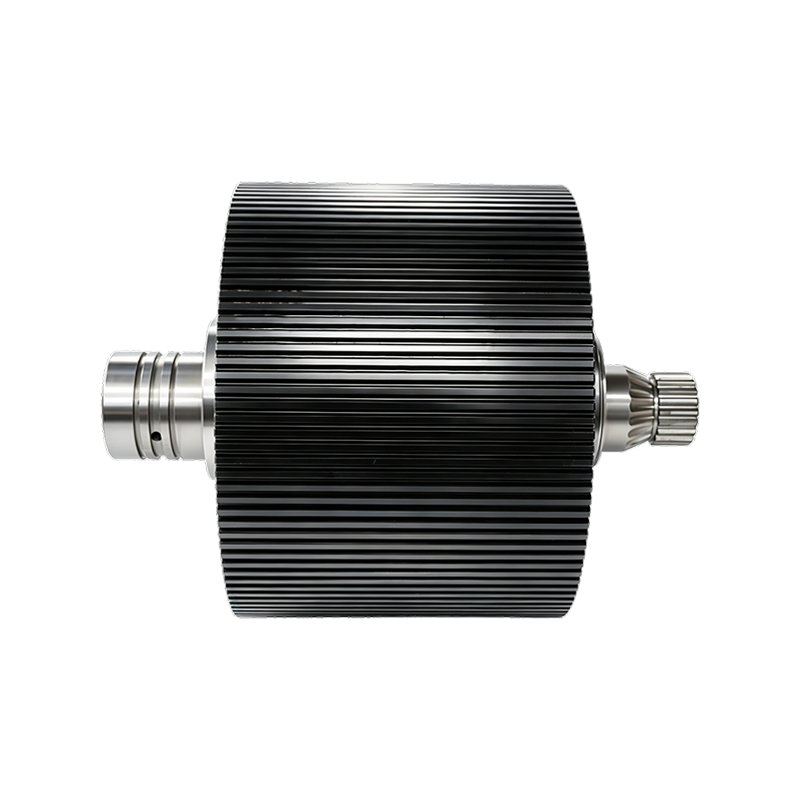
 Pellet Mill Ring Die Roller Shell Montering En komplett rullesammenstilling med skal av legert stål, kraftige lagre og flerlagsforsegling, slik at dyse, rulleskall og drivutstyr kan spesifiseres sammen som et slitesystem. Se produkt →
Bunnlinjen: kjøper terningen, valseskallene og drivmaskinvaren som et slitesystem, og kostnaden per tonn faller med hver terning du kjører.
Raske svar for kjøpere som har valgt maskinvare for matriser og ruller.
Ofte stilte spørsmål
Hvor lenge varer en pelletsmølle?
Det er ingen rask høy. Fôrlinjer rapporterer vanligvis 800 til 1500 driftstimer fra en rustfri dyse, mens abrasiv biomasse kan kutte det kraftig. Spor tonn og hullslitasje i millimeter, ikke kalendertid, og sammenlign dies på kostnad per tonn.
Hvilket kompresjonsforhold trenger formuleringen min?
Start fra produktfamilien: omtrent 9:1 til 13:1 for de fleste husdyrfôr, 5:1 til 8:1 for ved og halm. Smuldrete pellets krever et høyere forhold; en overbelastet motor eller choking krever lavere.
Kan man dø kjøre både for og biomasse?
Ikke fornuftig. For og biomasse trenger forskjellige hulldiametre, effektive lengder og stålkvaliteter, så en delt dyse kompromitterer hardhet eller kapasitet. De fleste planterholdere en dys per produktfamilie, oljet og forseglet.
Bør rulleskall byttes sammen med terningen?
Ja, når slitasjen er avansert. En ny dyse fanger opp de slitte rullenes ujevne profil i løpet av dagene, og skallets herdede overflate er det som beskytter dyseflaten. Bestilling av begge sammen fjerner også en ny overgang.
Ta kontakt
Følg oss
Hurtigkoblinger
Kontakt oss
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen