Bransjenyheter
Pellet Mill Pressure Roller: Materialer, klaring og utskiftingstid
Operatøren av en 350 kW ring-die-pelletlinje ser på produksjonsdrift fra 12 t/t til 9,6 t/t over seks uker. Dysen er ren, kondisjoneringstemperaturen er stabil, og motorbelastningen er normal. Feilen er på rullesiden: alle tre pelletsmølle trykkvalser har flate flekker, og kompresjonsgapet har blitt til en glidesone. Denne feilsekvensen forklarer en stor andel av plutselige produksjonstap i fôrfabrikker.
En pelletsmølletrykkvalse er en slitasjekomponent med målbar levetid, og å velge den er ikke en generisk delebestilling. Mateformel, skallprofil, skallmateriale og monteringsklaring endrer hver rullens levetid med en faktor på to eller mer. Anhui Jindingsheng Machinery Co., Ltd. bygger rulleskall, trykkvalsesammenstillinger, eksentriske aksler og interne komponenter for pelletsfabrikker, og beslutningene nedenfor er de avgjørelsene ingeniørene ser gjentas oftest i vedlikeholdsbudsjetter.
Hva en pelletsmølle trykkvalse gjør under kompresjon
En pelletsmølle trykkvalse overfører dysens friksjon til radial kompresjon som skyver kondisjonert mos gjennom dysehullene. Ring-die-maskiner bærer to eller tre valser på faste eksentriske aksler, og hver passering gjennom nippet genererer lokalt trykk nær 300-500 MPa. Ved overflatehastigheter rundt 5-7 m/s, tetter dette trykket fôr, ved eller gjødsel til pellets.
Valsen er angrepet av slitasje og tretthet på samme tid. Mineral grus scorer ansiktet, og gjentatt syklisk belastning skreller overflaten. En fôrformel som bare inneholder 2-3 % sand eller silika kan redusere skjellets levetid med mer enn halvparten. Dette er grunnen til at materialvalg kommer før annenhver vedlikeholdshandling.
Før du legger skylden på rulledelen, bekreft tre driftsforhold:
- Klaring: et gap større enn 0,3 mm utløser glidekontakt og varmeoppbygging.
- Full kontakt: Skalldiameterforskjeller over 1 mm over bredden endrer trykkprofilen.
- Lagerseter: slark i den eksentriske akselen eller rullelageret skaper banking på skallkanten.
Tre slitasjemønstre som avslører problemer med pelletmølletrykkvalse
Hvert slitasjemønster på et trykkrulleskall peker på en spesifikk grunnårsak. Å lese mønsteret riktig forteller et vedlikeholdsteam hvilket materiale som skal bestilles neste gang, og hvilken driftsfeil som skal rettes først.
| Mønster | Visuelt tegn | Rotårsak | Typisk fiks |
| Slipende scoring | Fine parallelle spor i rulleretningen | Sand, silika eller resirkulert finstoff i mosen | Flytt til GCr15/100Cr6, hardhet over 58 HRC |
| Flat spotting | Polerte fasetter som flater ut skallkurven | Avstanden er for stram eller skallet er for mykt for lasten | Tilbakestill klaring til 0,1-0,3 mm; vurdere 40Cr |
| Splitting | Små groper som vokser til kratere | Tretthetssykling, overflatehardhet overgår kjernestøtte | Bruk karburert 20CrMnTi for et sterkere kasse-kjernesystem |
| Kantflising | Ødelagte kanter ved skallhjørnene | Lagerspill eller feiljustering av rullesett | Inspiser den eksentriske akselen og lagersetene først |
Spalling er feilen som følger en hardhetsoppgradering. En mølle som beveger seg fra 40Cr til GCr15 uten å sjekke lagerets tilstand, ser noen ganger groper i løpet av uker: et veldig hardt skall uten kjernestøtte kan ikke absorbere støt. Carburized 20CrMnTi eksisterer nettopp for den kombinasjonen av slitasje og slag.
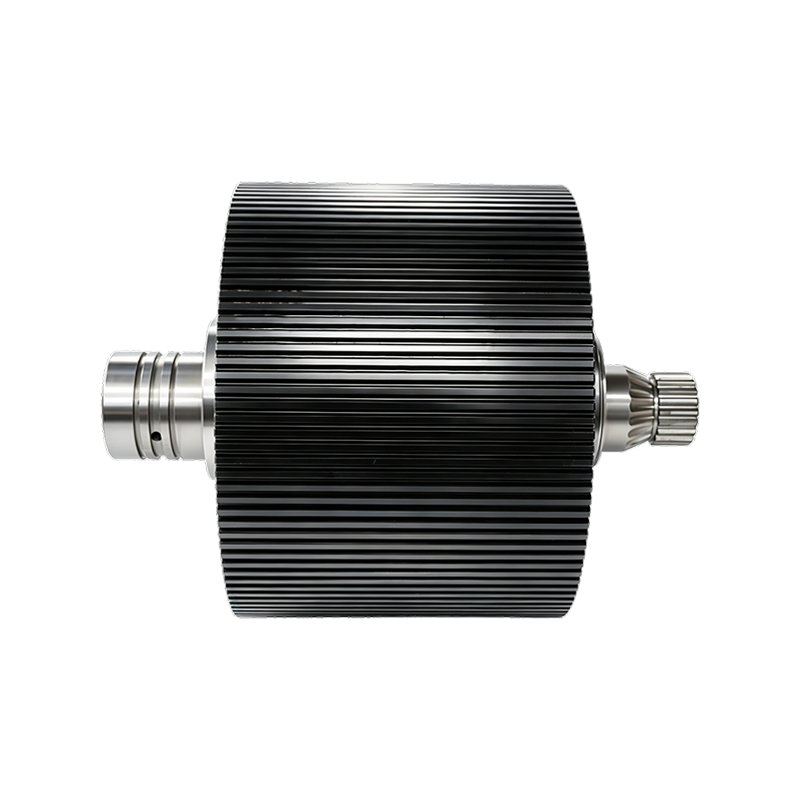
 GCr15/100Cr6 lager stålpelletrulleskall for høy slitasje Dette valseskallet bruker krombærende stål med høy karbon for maksimal overflatehardhet, noe som gjør det til et sterkt valg når slitasje oppveier støt under krevende pelletiseringsforhold. Se produkt →
Trykkrulleskallmaterialer: Hardhet vs seighet
Skalllevetid er en avveining mellom overflatehardhet og kjerneseighet. Gjennomherdet GCr15/100Cr6 motstår slitasje best, karburert 20CrMnTi er det beste kompromisset for støtbelastede møller, og 40Cr er fortsatt standard for generell fôrdrift.
| Stålkvalitet | Overflatehardhet | Relativt liv | Best passform |
| 45# karbonstål | 45-52 HRC | 1,0x | Lavpris erstatning, ikke-slipende mos |
| 40Cr legert stål | 52-56 HRC | 1,4x | Generelle fôrfabrikker, mais-soya-rasjoner |
| 60Si2Mn fjærstål | 45-50 HRC | 1,2x | Slagtungt arbeid, sterkt varierende belastning |
| 20CrMnTi karburert | 58-62 HRC | 1,8x | Slipende mating med sjokkbelastninger |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Rene, men slitende rasjoner |
Livsindekser er relative sammenligninger på butikkgulv under lignende klarings- og formelforhold; de er ikke garanterte rangeringer.
Trepelletslinjer endrer beregningen. Sagflis bærer silika fra bark og åkerkorn, så mange trepelletoperatører velger 20CrMnTi eller GCr15 overflater selv når dysen har samme størrelse som en fôrdyse.
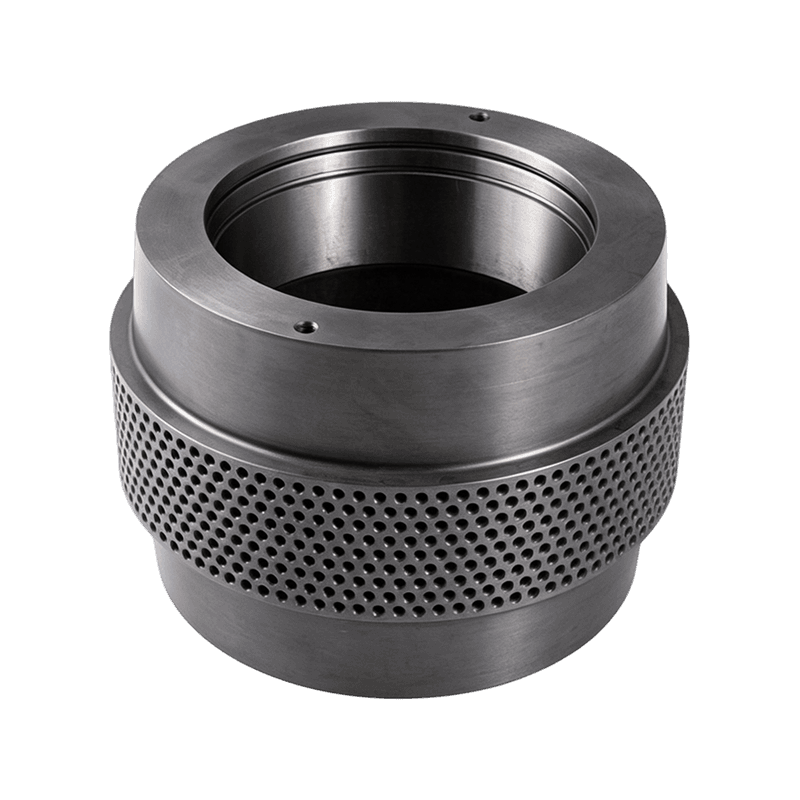
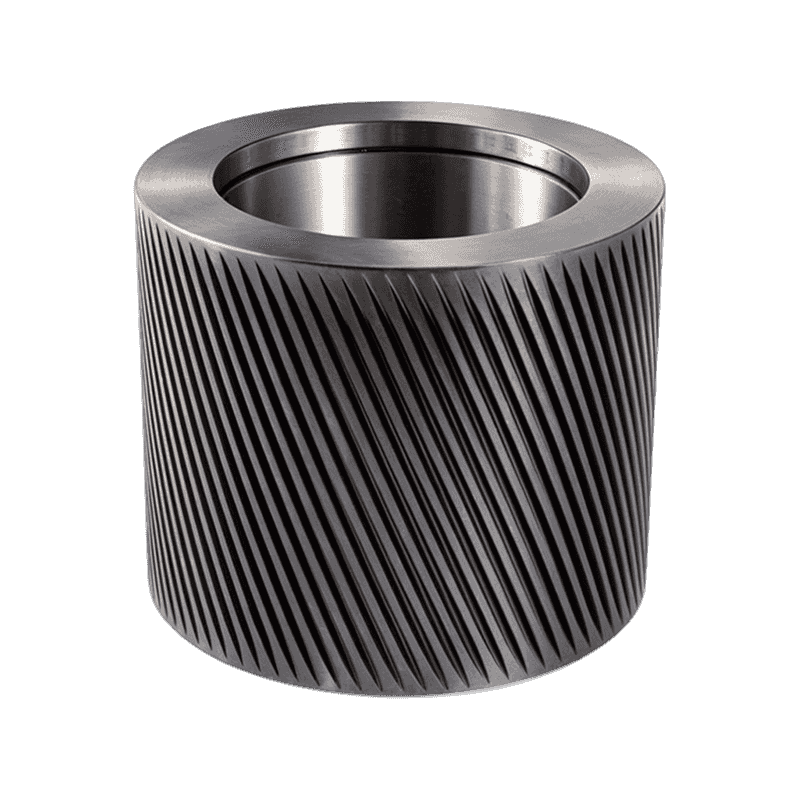
 40Cr Legert stål Pellet Roller Shell med flere tannprofiler Et allsidig, kostnadseffektivt rulleskall tilgjengelig i rette, spiralformede, bue- eller hullmønstre, egnet for biomasse- og matelinjer som trenger pålitelig ytelse for generell bruk. Se produkt →
Tilpasse rulleskallprofilen til råstoffet
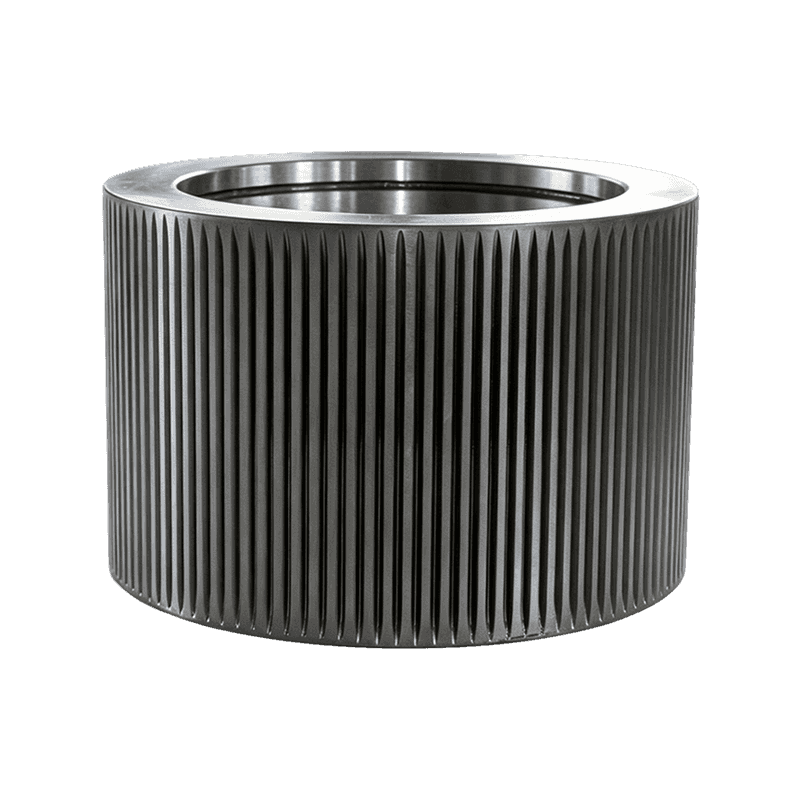
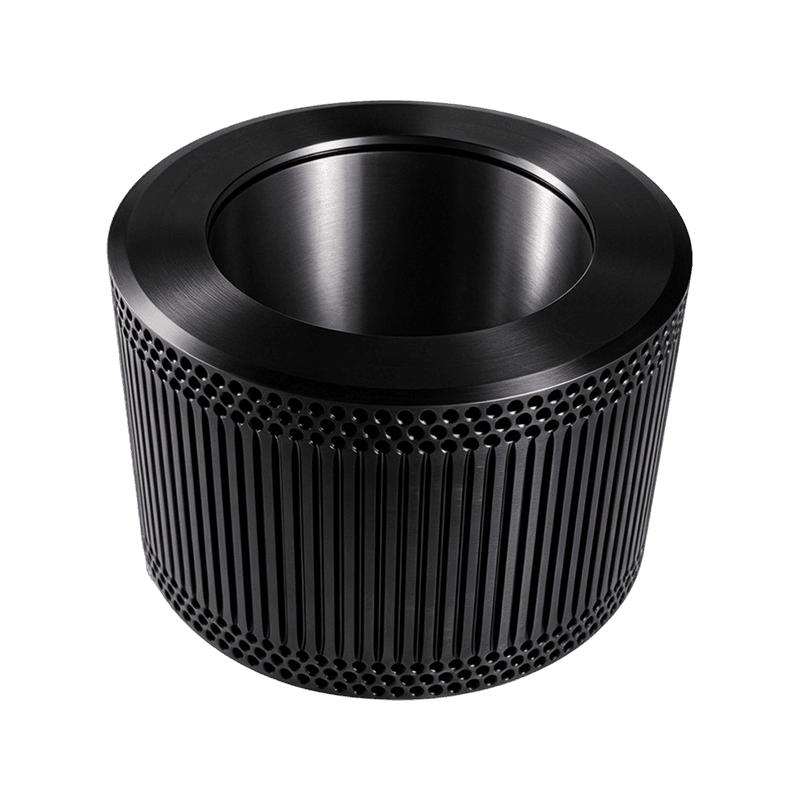
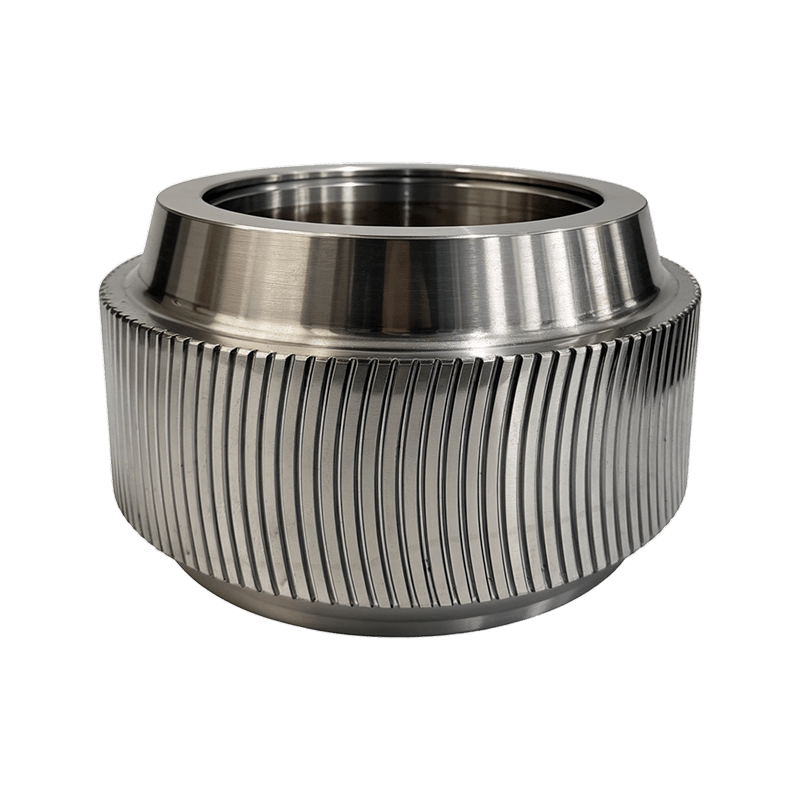
Skallprofilen styrer hvordan mesken trekkes inn i nippen. Rett korrugerte rulleskall grip fibrøs mos, en fordypet overflate komprimeres forsiktig, og et buet tannskall forbedrer bitt på fine, melaktige ingredienser. Det er ingen universell beste profil, kun en sammenkoblingsavgjørelse mellom rulleoverflate og matrisspesifikasjon.
- Bølgeprofil: best for store, fibrøse materialer som halm og høy; forbedrer materialinntaket.
- Fordypet profil: lavere kompresjonsstøt, egnet for oljete og varmefølsomme fôrformler.
- Buet tannprofil: sikkert grep med mindre slip, bra for finmalt mos og tre.
- Skall med lukkede ende beskytter rullesidene ved slitende bruk; åpne skjell rengjøres raskere og passer til myke formler.
Kontroller skallbredden og konisk passform mot den originale monteringstegningen før du bestiller. En valse som ikke berører dysen i hele dens bredde skaper en trykkstripe, som produserer dyseslitasje i et smalt bånd.
Innstillinger for rulleklaring og vedlikeholdsplan
Rulle-til-dyse-klaring stilles inn med møllen stoppet: valsen må berøre dysen i hele bredden, og deretter rygges med 0,1-0,3 mm. Mer klaring forårsaker slip, og mindre klaring gjør valsen flat og overbelaster dysen.
Daglig oppstart
Snu dysen for hånd, lytt etter metallkontakt, og kontroller valsens overflate etter de første minuttene med belastning.
Hver 200. time
Mål skalldiameteren på begge kanter og midten; registrere flate flekker i millimeter.
Hver 300-500 timer
Kontroller lagerspill og eksentrisk akseltilstand før du monterer nye skall.
Hver 600-800 timer
Roter eller bytt ut skjell basert på den målte slitasjetrenden, ikke på en kalendergjetning.
Denne tidsplanen er et praktisk minimum for en fôrfabrikk som kjører to skift. I et 12 t/t anlegg koster valseinspeksjon noen få timers arbeid; en ikke-planlagt feil koster en dysebytte og femsifret nedetid.
Når en pelletsmølle-trykkvalseenhet er den raskere utskiftingen
Å bytte bare skallet er billigere på papiret, men en komplett trykkrulleenhet er ofte det rasjonelle valget når lagre, tetninger og akselseter også nærmer seg slutten av levetiden. Arbeidsforskjellen er stor, fordi man ved å bytte en sammenstilling unngår å presse av det gamle skallet og trykke på et nytt.
Erstatning kun for shell
- Lavere komponentkostnad
- 4-6 timer med rive- og pressearbeid
- Andre rivningsrisiko hvis lagrene er slitt
Komplett trykkvalsemontering
- Høyere komponentkostnad
- 1-2 timers utvekslingsarbeid
- Enkelt vedlikeholdsvindu med kjent slutttilstand
En 24/7-linje gjør vanligvis monteringsvalget. Den ekstra komponentkostnaden er mindre enn verdien av den første timen med unngått nedetid.
 Komplett Pellet Mill Roller Shell Montering med lagre og aksel Denne enheten samler valseskallet, lagrene, akselen og tetningssystemet i én enhet, noe som forenkler utskifting og reduserer nedetid for kontinuerlig pelletproduksjon. Se produkt →
Vanlige spørsmål om pelletsmølle trykkvalse
Dette er spørsmålene vedlikeholdskjøpere stiller oftest når de bestiller trykkvalsedeler for pelletsverk.
Hvor ofte bør en trykkvalse for pelletsmølle skiftes?
I fôrservice varer et korrekt tilpasset skall i omtrent 1000-2400 timer. Trelinjer med slipende bark går mot den nedre enden, rene mais-soya-rasjoner mot den øvre enden. Inspiser ved hvert planlagte stopp, og skift ut når skallet har mistet 1,5-2 mm i diameter eller viser sprutgroper.
Hva er den riktige rulle-til-matris-klaringen på en pelletsmølle-trykkvalse?
Still inn valsen slik at den så vidt berører formen, og rygg deretter 0,1-0,3 mm. Bekreft kontaktmerket over hele skallbredden med matrisen stasjonær. En løs rulle glir og varmer; en stram rulle flat-flekker og sprekker.
Kan et slitt pelletsverks trykkvalseskall hardbehandles og gjenbrukes?
Hardfacing store flat-die-ruller er av og til praktisk, men på ring-die-skall lønner det seg sjelden. Sveisevarme forvrenger skallprofilen, og overleggstykkelsen kan ikke holde toleransen på 0,1 mm som er nødvendig for jevnt trykk. Et nytt 40Cr- eller 20CrMnTi-skall koster mindre enn etterarbeid pluss nedetid.
Hvilken hardhet bør et trykkrulleskall ha for fôrpellets sammenlignet med trepellets?
Fôrmos er oljeaktig, men mindre slitende enn tre. De fleste fôrrasjoner går bra ved 52-56 HRC i 40Cr. Trepellets, som bærer silika-rik bark og grus, foretrekker 58-62 HRC overflater fra 20CrMnTi eller GCr15/100Cr6. Under 45 HRC synker livet kraftig i begge applikasjonene.
Ta kontakt
Følg oss
Hurtigkoblinger
Kontakt oss
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen