Bransjenyheter
Reservedeler for pelletsmølle: Hvordan matche rulleskall, dyser og aksler
De fleste pelletplanter oppdager slitte matriser og rulleskall på den harde måten: gjennomstrømning per kilowatt-time faller, pressen begynner å skravle, og pellets kommer sprukket ut i kantene. Grunnårsaken er ofte ikke maskinen; det er en reservedel valgt med riktig delenummer, men feil metallurgi eller klaring.
Velger reservedeler for pelletsmølle er en vedlikeholdsbeslutning like mye som et kjøpssteg. Den avgjør hvor lenge en ringdie varer, hvor mye energi pressen bruker, og om et planlagt stopp tar tjue minutter eller et fullt skift.
Ringdysen og rulleskallet er ett slitasjepar, ikke to delenumre
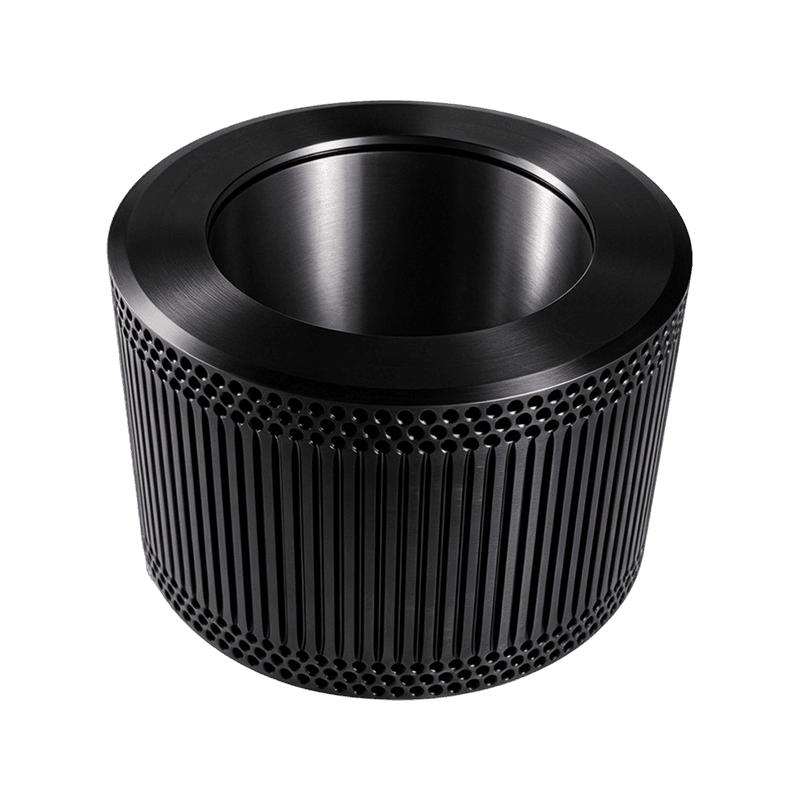
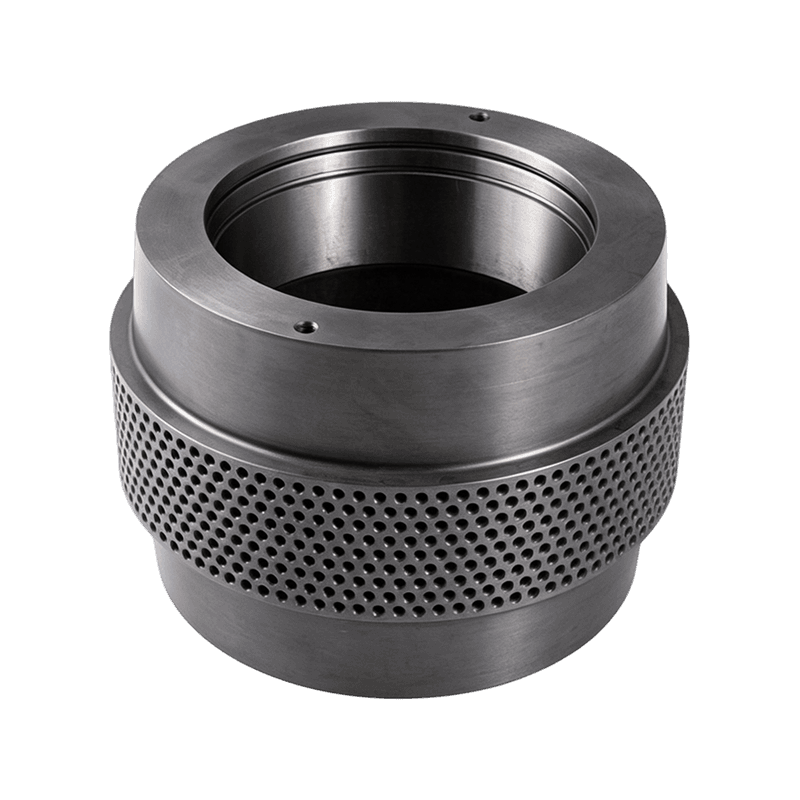
Ringdyser og rulleskall bør behandles som et matchet par fordi slitasje på en komponent endrer kontaktgeometrien til den andre. Å kjøre nye skjell mot en gammel dyse konsentrerer belastningen på de høye punktene på dyseflaten og kan flise forkantene av hullene. Å kjøre en ny die med slitte skjell etterlater en polert overflate som ikke biter, noe som forårsaker utglidning og for mye finstoff.
Praktiske vedlikeholdsteam sporer de to komponentene sammen og setter det radielle gapet mellom 0,1 mm og 0,4 mm, og beveger seg til den øvre enden for fibrøse trepellets. Når dette gapet ikke kan opprettholdes med et rimelig antall omdreininger på justeringsskruen, er det neste spørsmålet ikke om man skal bestille deler, men hvordan skallet matcher dyseboringen, kilesporet, stiftsentrene og pressemodellen. Dysekompresjonsforholdet påvirker også hvor aggressivt valsene må bite, så en endring i fôrsammensetning bør utløse en gjennomgang av valseskallprofilen samtidig.
Tilpasning av erstatningsdeler er ikke bare boltjustering. Det betyr å matche hardhet, arbeidsavstand og materialspesifikasjoner til det samme driftsvinduet som den originale komponenten ble designet for.
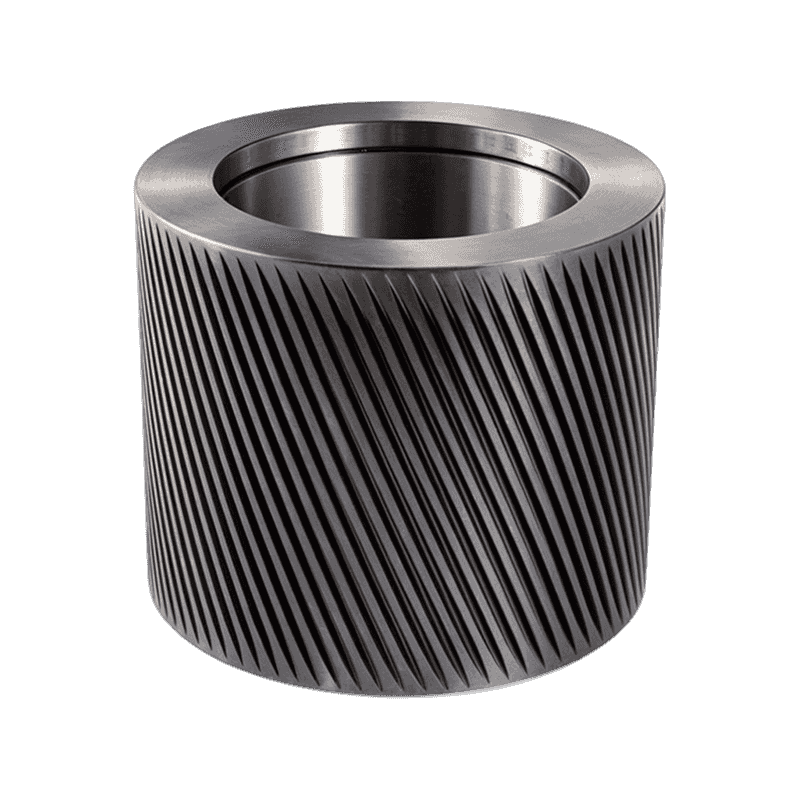
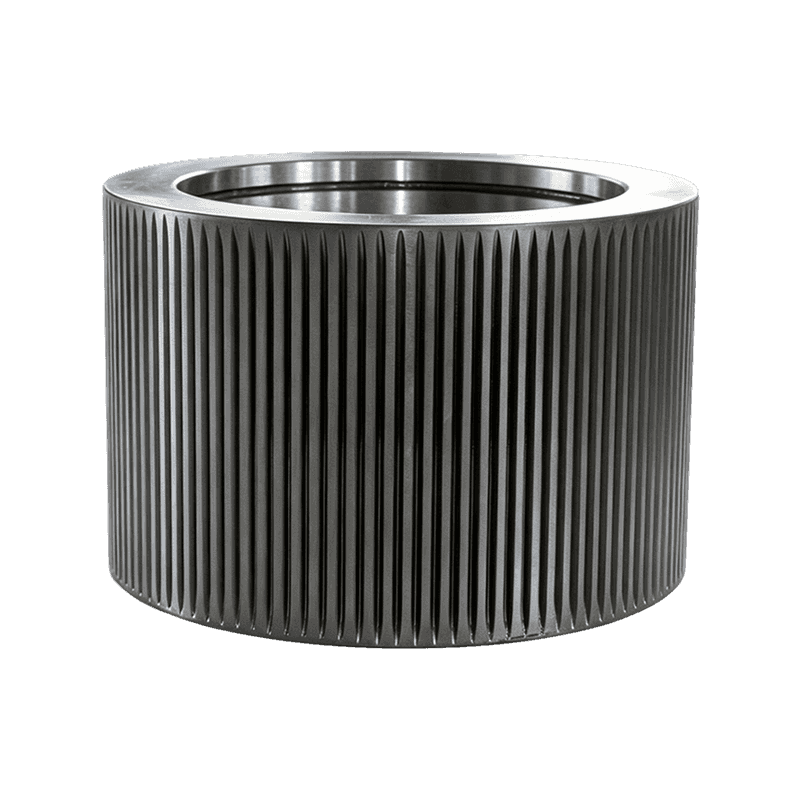
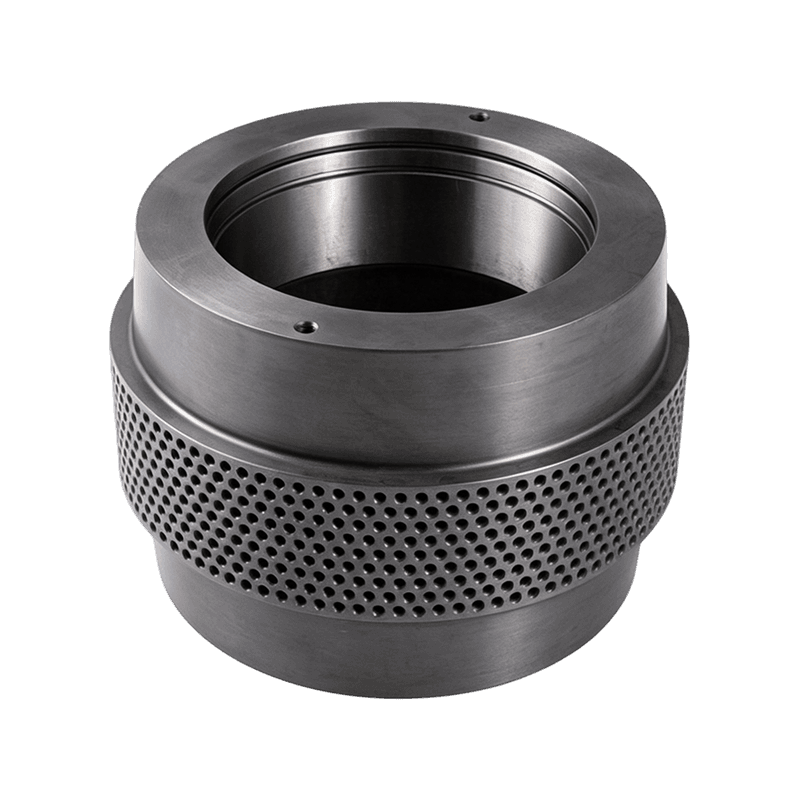 20CrMnTi legert stålpelletrulleskall for slipemiddel Dette kasseherdede 20CrMnTi-rulleskallet anbefales for fôr med sandforurensning, ettersom feltsammenlikninger viser at det holder 30 til 45 prosent lengre enn vanlige karbonskall under slitende forhold. Se produkt →
Tilpass rulleskallstål til den slipende belastningen på fôret ditt
Slipebelastningen i fôret, ikke pressemerket, bør være utgangspunktet ved valg av rulleskall. Silika, fuktighet og fiberinnhold bestemmer hvor raskt et skall mister diameter. På meskefôr med merkbar sandforurensning, varer herdede 20CrMnTi-skall konsekvent vanlige karbonskall med 30 til 45 prosent i feltsammenligninger. På kornmater med lav slitasje kan et hardt lagerstål som GCr15 eller 100Cr6 gi den lengste totale levetiden fordi det opprettholder en jevn løpeoverflate under kompresjon.
Hos Anhui Jindingsheng Machinery Co., Ltd., er produktlinjen arrangert rundt hele slitekjeden: eksentriske aksler, interne komponenter, rulleskall og trykkrulleenheter. Materialevalget behandles som en spesifikasjon, ikke en katalogstandard.
Sammenligning av relativ slitasjelevetid under abrasive mateforhold. Høyere verdier indikerer et lengre serviceintervall før rulleskallet når sin slitasjegrense.
| Material | Hardhetsprofil | Passer best for | Slitasjekarakteristikk |
| 20CrMnTi | Saksherdet, tøff kjerne | Slipende mosmater, treblandinger | Langsom jevn slitasje, god slagfasthet |
| GCr15 / 100Cr6 | Høy gjennom hardhet | Fôr til korn og oljefrø med lite slitasje | Lang levetid, lavere toleranse for trampmetall |
| 60Si2Mn | Fjærstål, elastisk | Kraftig sjokkbelastning, presser med høy tonnasje | Motstår sprekkdannelse ved plutselige belastningsendringer |
| 40 Cr | Legert konstruksjonsstål | Generelle vedlikeholdsroller | Balansert slitasje og kostnader for tidligfaseanlegg |
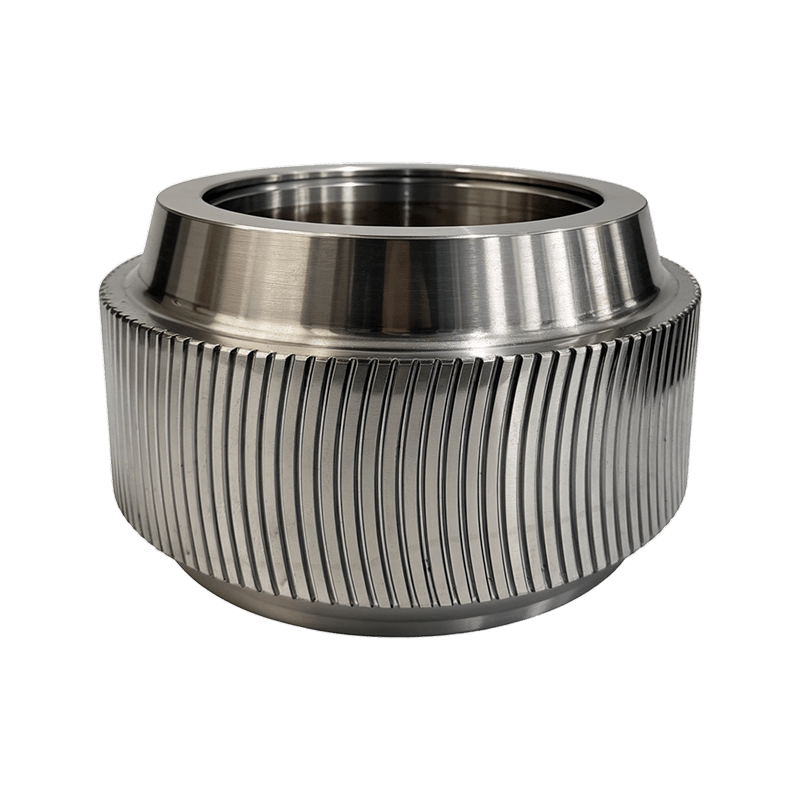
| Buet tannskall | Profil fremfor materiale | Mat med lav bulktetthet, dårlig bitt | Forbedrer materialinntaket og reduserer skli |
Den vanligste spesifikasjonsfeilen er å bestille et skall som er hardere enn terningen. Et hardere skall forskyver slitasje til formflaten, og ringformen koster to til tre ganger mer enn skallet.
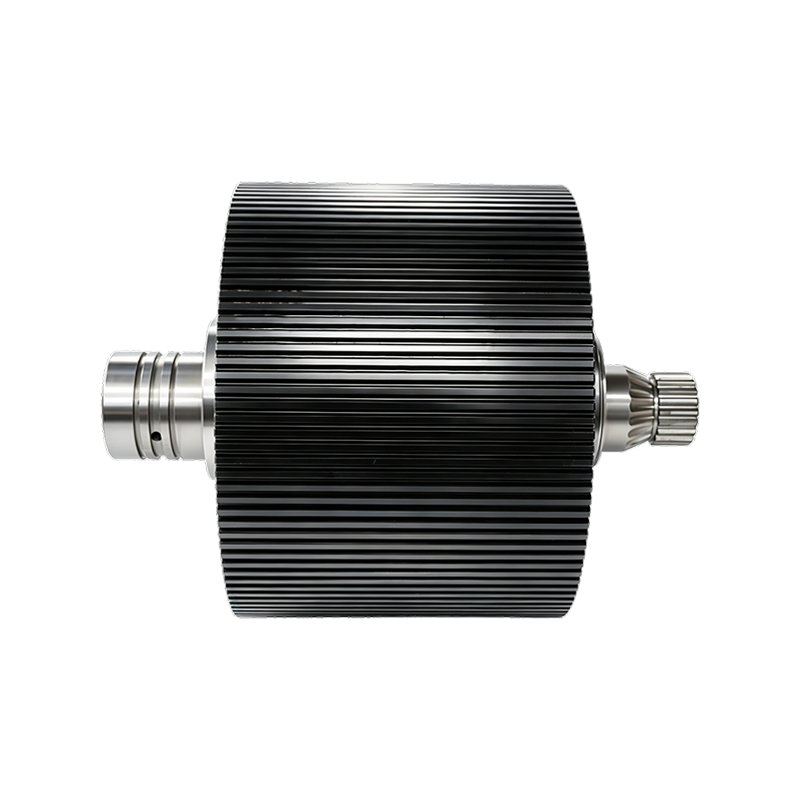
 Komplett ringdysevalsemontering for pelletsverk Denne enheten inkluderer skallet, lagrene, akselen og tetningene som en enkelt utvekslingsenhet, noe som bidrar til å unngå for tidlig slitasje når det er mistanke om skjulte lager- eller monteringsproblemer under vedlikehold. Se produkt →
Kun rulleskall eller komplett trykkrullemontering?
Velg et enkelt skall når lageret og monteringsutstyret er forsvarlige; velg en komplett trykkrulleenhet når du ikke kan verifisere tilstanden til de skjulte delene. På en planlagt vedlikeholdsplan byttes man ofte to ganger før et sett med lagre når driftsgrensen. I den situasjonen er det bare skallet som må skiftes ut. Når du måler lagerspillet, hører en knurrende lyd eller finner forurensning på oljeslyngen, endres beslutningen.
Installering av et nytt skall på et skadet lager gir et polert, skiftende kontaktmønster som ødelegger den nye delen raskt. Den komplette trykkrulleenheten fjerner denne risikoen ved å bytte ut skallet, akselstøtten, tetningene og tilpasset monteringsutstyr sammen. Jindingsheng designer sammenstillingen som en enkelt utvekslingsenhet slik at rulleskallet kommer med riktig forhåndsinnstilt geometri for pressemodellen.
- Lagerfettet er rent og sløret er innenfor grensen
- Monteringsstifter og akseltapper viser ingen skåring
- Produksjonsplanen gir ekstra nedbrytningstid
- Lagerstøy eller aksialt spill kan allerede detekteres
- Pakninger, endedeksler eller oljeslinger viser slitasjemerker
- Nedetiden er kort og forhåndsinnstilt klaring har verdi
 42CrMo eksentrisk skaft for pelletpressemaskineri En presisjonssmidd og varmebehandlet eksentrisk aksel som konverterer roterende bevegelser til den svingningen som trengs for materialflyt, noe som er avgjørende for å opprettholde riktig rulleskallytelse. Se produkt →
Eksentriske aksler og interne komponenter bærer slitekjeden fremover
Et slitt eksentrisk skaft eller et avstandsstykke i feil størrelse kan få et helt nytt skall til å svikte raskere enn en hel sesong med normal produksjon. Eksentriske aksler, endedeksler for lagerkjertel, oljeslinger og presisjonsavstandsstykker blir ofte behandlet som billig tilbehør, men hver enkelt har en spesifikk mekanisk jobb. Akselen konverterer roterende bevegelse til oscillasjonen som driver materiale gjennom dysen. Oljeslyngen leder smøring inn i lageret, og avstandsstykket etablerer den nøyaktige sideposisjonen til rulleskallet.
Et 0,05 mm avvik i akseltappslitasjen er nok til å endre lagerbelastningsfordelingen, og det viser seg som ujevn skallslitasje over dyseflaten. Jindingsheng tilbyr eksentriske aksler i 45 stål, 40Cr og 42CrMo, slik at erstatningen kan matche den opprinnelige lastantakelsen i stedet for standard til det billigste alternativet.
- Fjern rulleskallet og mål gjenværende veggtykkelse.
- Roter det eksentriske skaftet for hånd og kjenn etter uregelmessig drag.
- Inspiser endedekselet på lageret og oljeslyngen for kontaktmerker.
- Sammenlign akseltappdimensjoner med spesifikasjonen for ny del.
- Still inn det radielle gapet mellom skallet etter montering, ikke før.
En ren fettprøve er ikke bevis på et sunt lager. Slitasjemønsteret med rulleskall forteller historien først.
Planlegg utskiftingsarbeid på gapmålinger, ikke på en kalender
Den mest pålitelige utløseren for utskifting er den målte økningen i dyse-til-rulle-gapet og tapet av skallveggtykkelse, ikke en timeteller. Kalendere er nyttige som påminnelser, men produksjonsbelastning og slitasje på råvarer varierer for mye til å gjøre dem til den eneste kontrollen. For en mellomstor ringdysepresse som kjører to skift, kontroller rull-til-dyse-gapet hver 200. driftstime.
Bytt ut et rulleskall når den ytre diameteren er slitt med 2,5 til 3,0 mm fra den nye dimensjonen, eller tidligere hvis profilen mister bittet. Denne planen gir forutsigbare utfall uten å endre dies for tidlig. For presser som kjører kontinuerlige skift med høy tonnasje, fortjener kraftige valseenheter oppmerksomhet fordi deres større støtteflater sprer den samme belastningen over et større kontaktområde.
| Symptom | Sannsynlig årsak | Del som skal inspiseres eller erstattes |
| Tynne pellets og dørglass | Rolle-to-die-gapet er for stort | Rulleskall, eksentrisk akselslitasje |
| Skallet polert, men ikke bitende | Feil tannprofil for fôret | Rulleskall med buet tann |
| Lager overoppheting | Beslaglagt eller tørr oljeslinger | Oljeslynger, endedeksel for lagergjennomføring |
| Metallisk banking på en lastet presse | For stort lagerspill eller bøyd aksel | Trykkrulleenhet, eksentrisk aksel |
| Ujevn slitasje over skallbredden | Slitt avstandsring eller feiljustert aksel | Presisjonsavstandsstykke, eksentrisk aksel |
Spor diameteren, ikke bare timene. Et skall som mister 0,1 mm på 200 timer, slites normalt. Et skall som mister 0,4 mm i samme periode peker på et forurenset lager eller en for trang spalte.
Innkjøp Reservedeler for pelletsmølle Uten å miste metallurgisk kontroll
Den kommersielle risikoen i reservedeler er ikke enhetsprisen; det er ukontrollert metallurgisk og dimensjonal variasjon mellom batcher. Reservedeler for pelletsmøller produseres i partier, og hver batch avhenger av råmateriale, varmebehandling og maskineringstoleranser. Et tilbud som ser billig ut er kun billig dersom hardhetsrapport og dimensjonssertifikat samsvarer med avtalt karakter.
- Be om materialkvalitet og varmenummer på hver faktura.
- Be om en hardhetsrapport for rulleskall og aksler, ikke bare et kjemisk sertifikat.
- Bekreft om toleranser holdes på den nye delens dimensjon eller den slitte grensen.
- Oppgi pakking og fuktsikringskrav for sjøfrakt.
- Sjekk reservedelskatalogen for pressmodellen og dysens ytre diameter.
Bestill med samme dokumentasjon som du forventer av en OEM: materialkvalitet, hardhetsområde, dimensjonsrapport og batchsporbarhet. En leverandør som ikke kan levere varmebehandlingsjournaler, kan ikke garantere slitasjelevetid.
Erstatningsdeler for pelletsfabrikk: Vanlige innkjøpsspørsmål fra vedlikeholdsteam
Hvor ofte bør rulleskall skiftes i en fôrpelletsfabrikk?
I slipefôrapplikasjoner erstatter de fleste anlegg et rulleskall hver 800. til 1200. driftstime. I fôringsapplikasjoner med lav slitasje kan intervallene strekke seg over 2000 timer. Bruk 200-timers gap-sjekk som primær utløser og bytt skallet når dens ytre diameter har mistet 2,5 til 3,0 mm.
Bør jeg erstatte hele trykkvalseenheten eller bare rulleskallet?
Skift bare ut skallet når lageret, akseltappene og endedekslene er innenfor toleranse. Bytt ut hele enheten når du kan måle lagerspillet, høre støy eller se skåring på oljeslyngen. Den ekstra forhåndskostnaden er lavere enn kostnaden for en ny riving.
Hvorfor svikter noen ganger et nytt rulleskall før den gamle terningen er utslitt?
Et nytt skall kan svikte tidlig hvis det radielle gapet er satt for stramt, hvis skallmaterialet er for hardt for dyseflaten, eller hvis den eksentriske akselen og lagrene overfører vibrasjoner inn i skallet. Sjekk gapet etter hver montering og sammenlign skallets hardhet med formens hardhet før du bestiller.
Hvilken informasjon bør jeg sende før jeg bestiller reservedeler?
Send pressemerket og -modellen, ytre diameter på formen, bredden på rulleskallet, senter av monteringsstifter, dimensjoner på akseltappen og gjeldende skallmateriale. Hvis mulig, legg til bilder av den slitte delen og lagerhuset. Det reduserer sjansen for uoverensstemmelse forårsaket av eldre maskiner som er redesignet over produksjonsår.
Ta kontakt
Følg oss
Hurtigkoblinger
Kontakt oss
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen