-
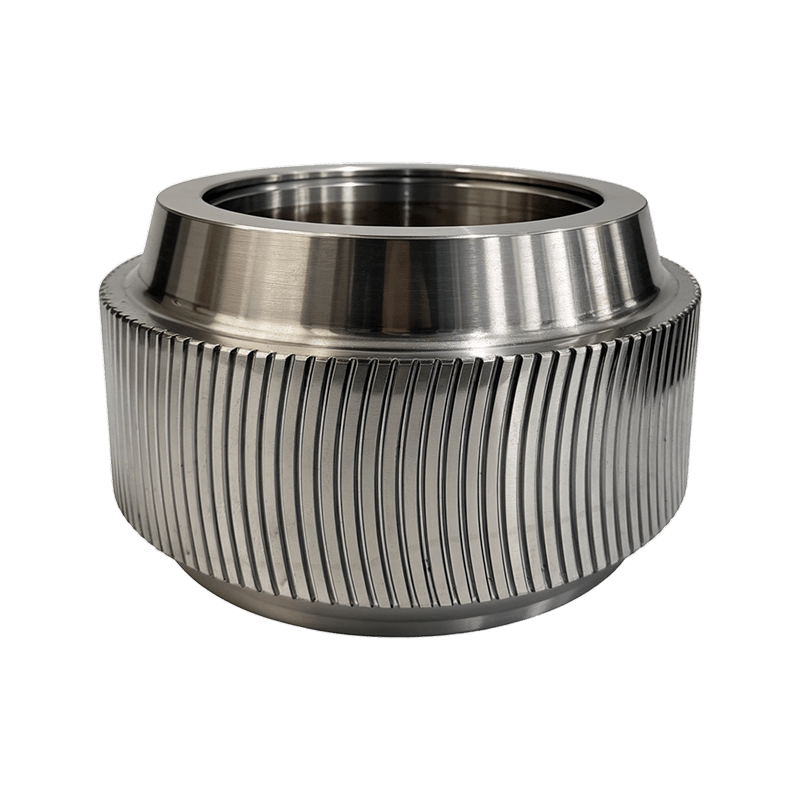 Produktoversikt Arc Tooth Roller Shell er en nøkkelslitedel av ringformpelletsmøllen. Den...Se detaljer
-
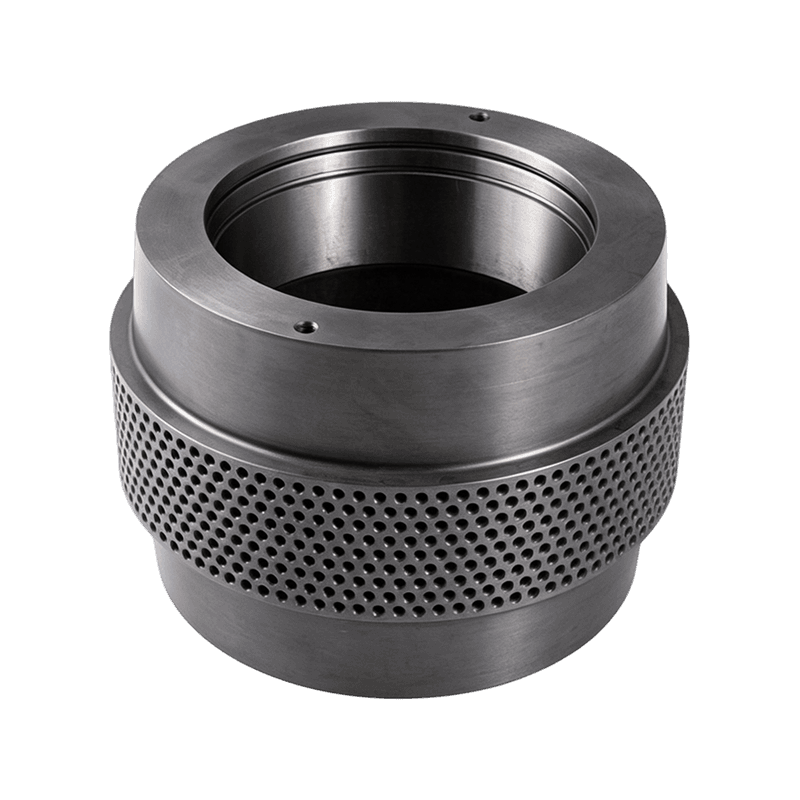
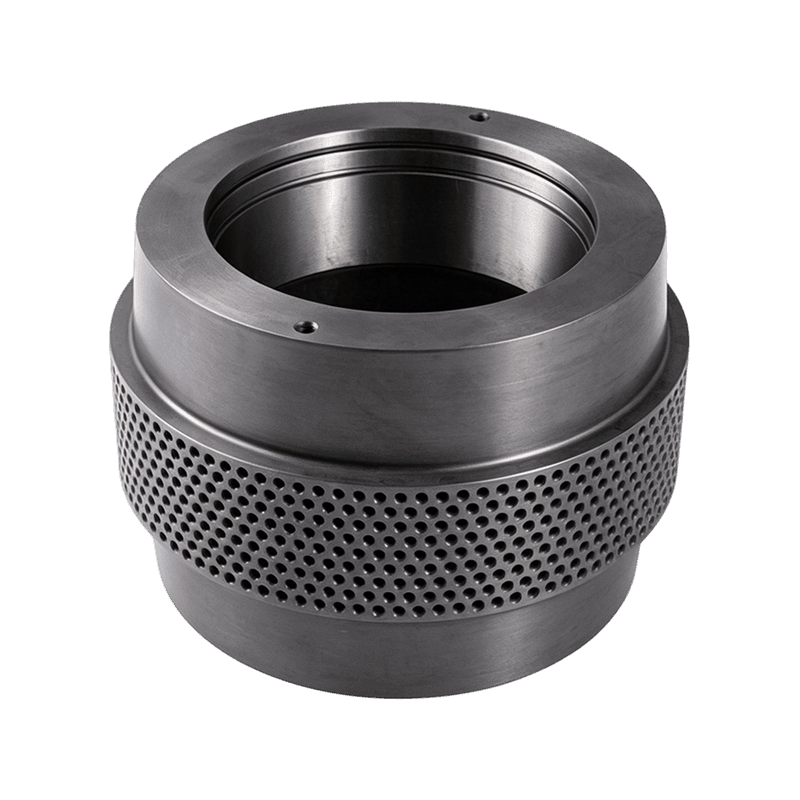 Produktoversikt En høystyrke, slitesterk trykkrullekomponent produsert av 20CrMnTi legert...Se detaljer
-
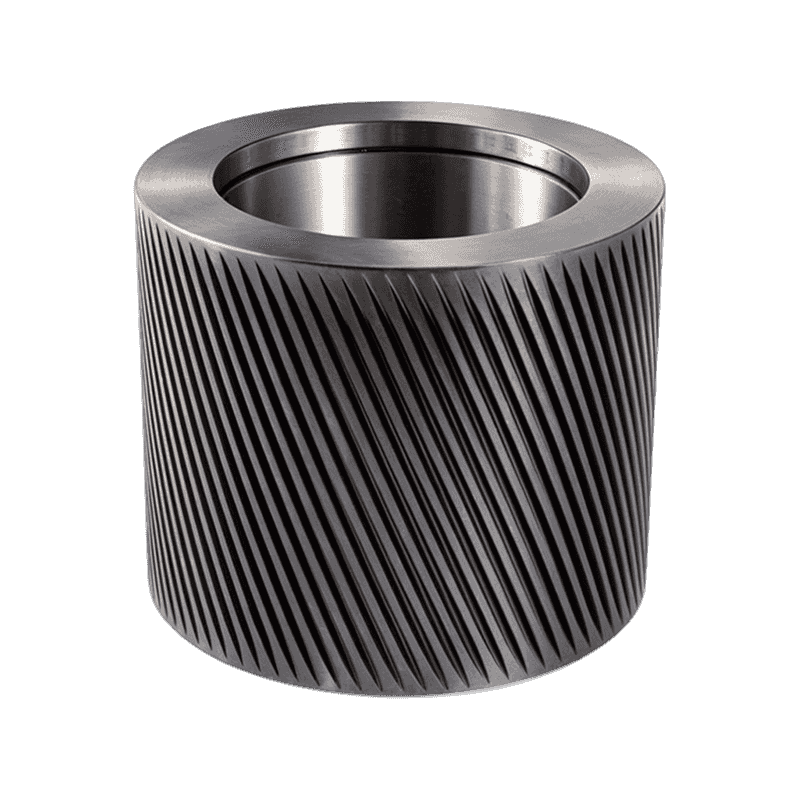
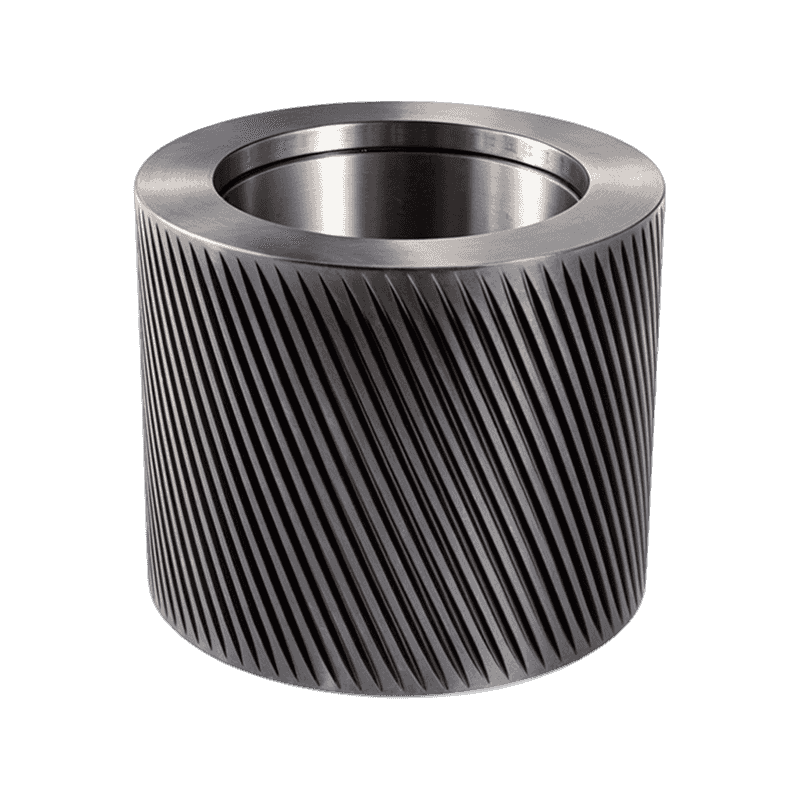 Produktoversikt Spesialiserte høyytelsesvalser laget av GCr15 eller 100Cr6 lagerstål, kon...Se detaljer
-
 Produktoversikt Et elastisk trykkrulleskall laget av 60Si2Mn fjærstål, designet for pelle...Se detaljer
-
 Produktoversikt En mye brukt og allsidig trykkvals av legert stål, som fungerer som en pr...Se detaljer
-
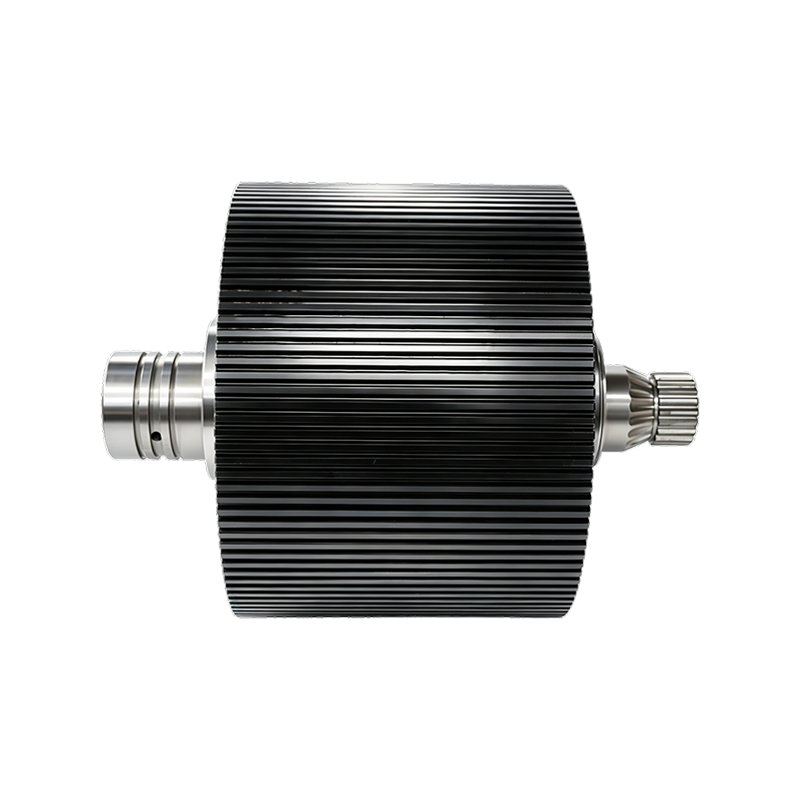
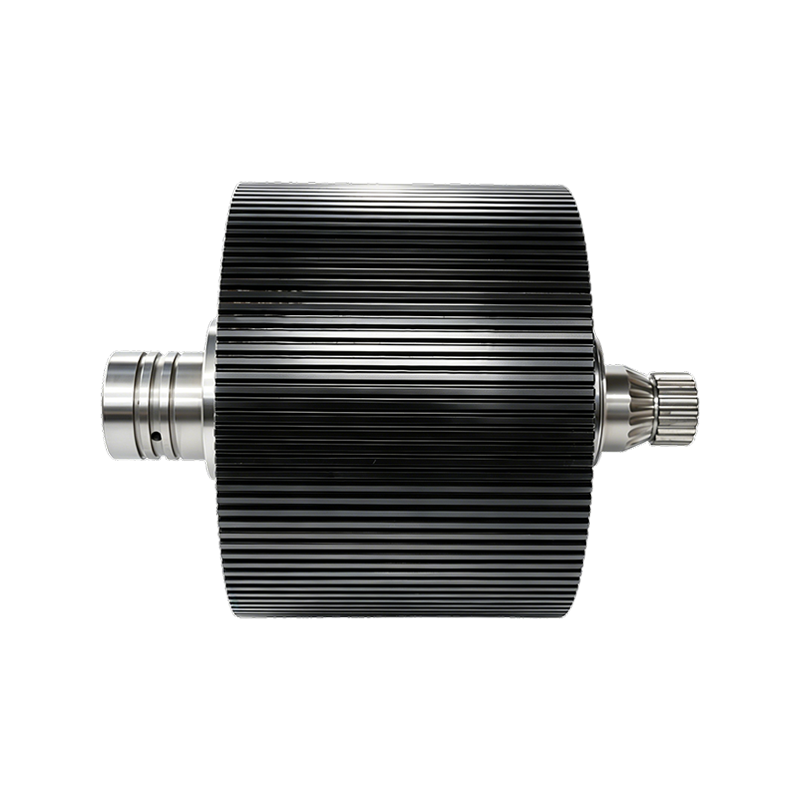
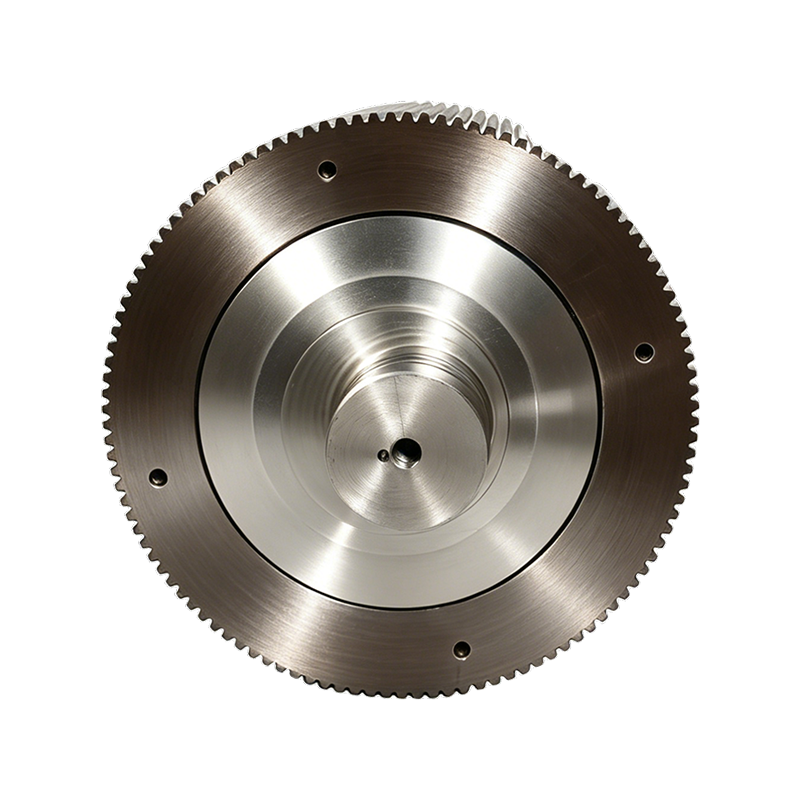
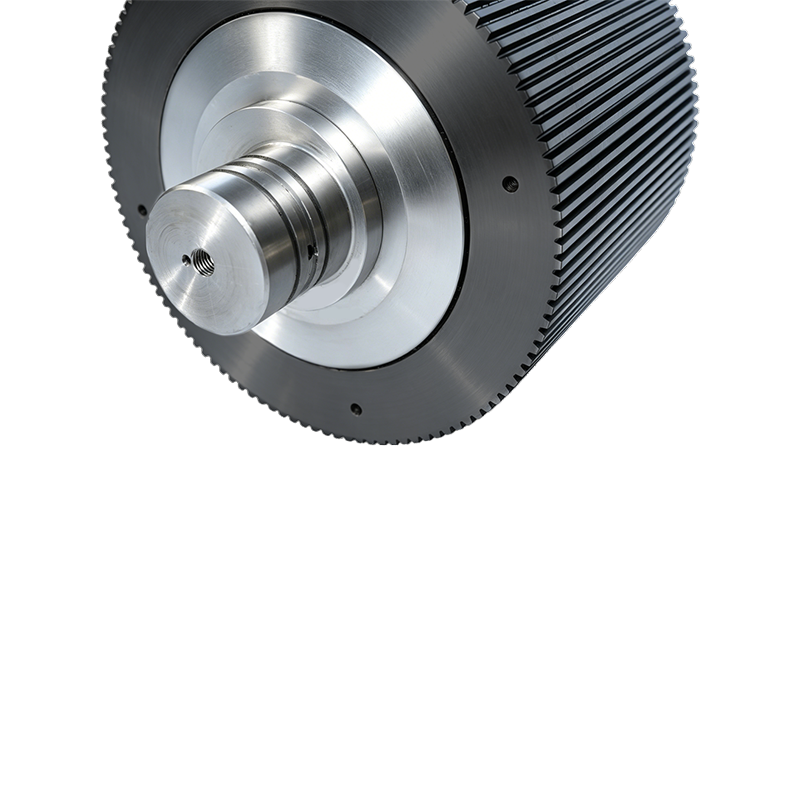
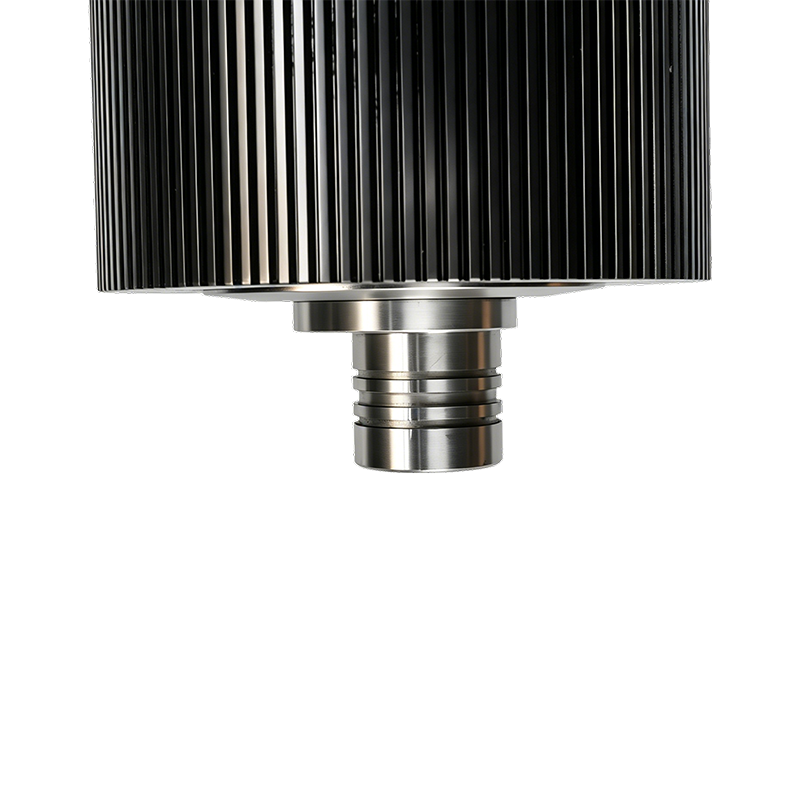
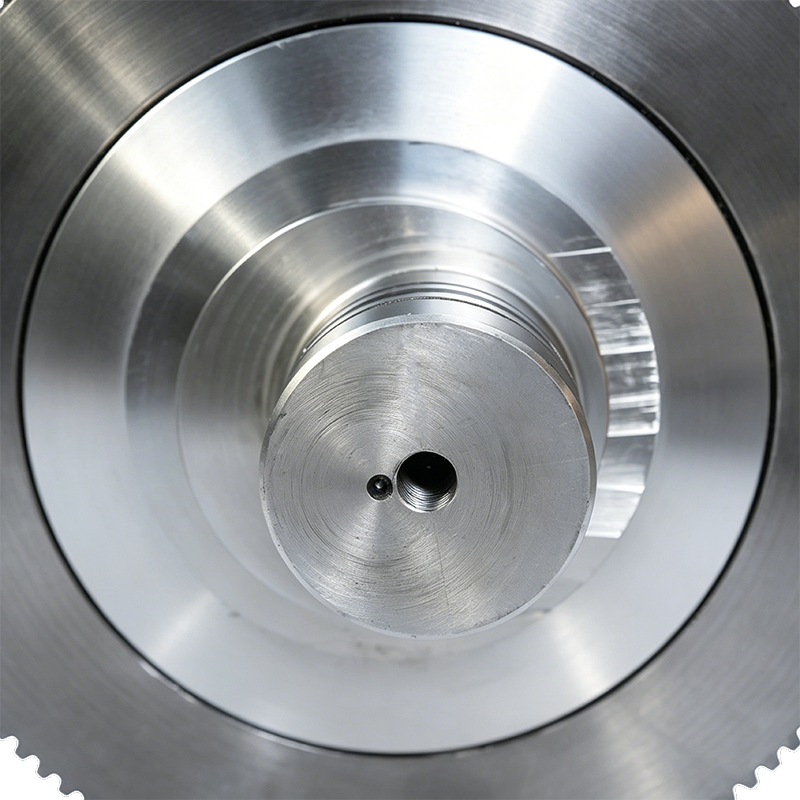
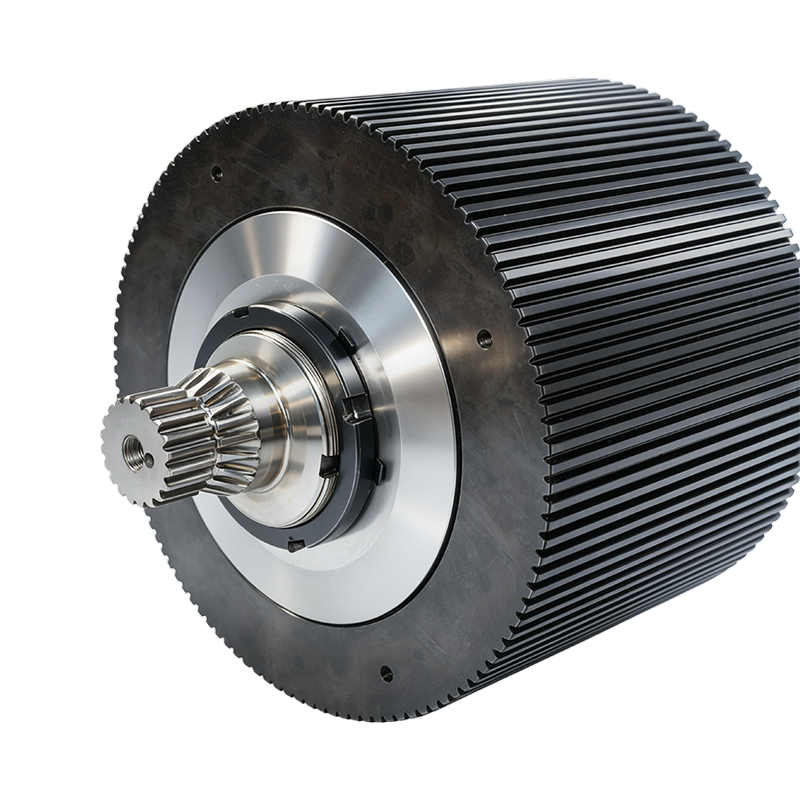
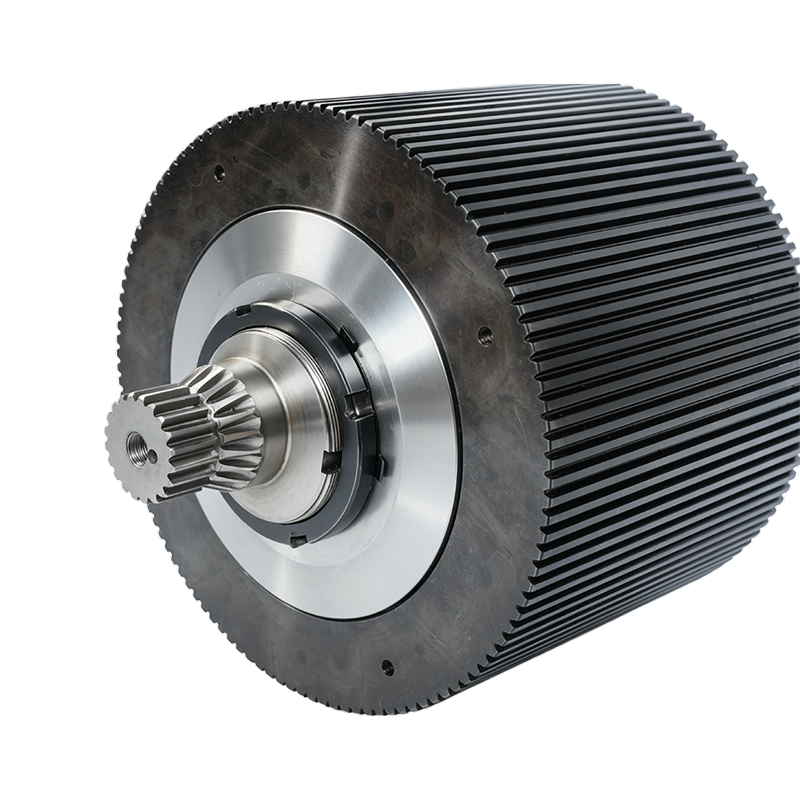
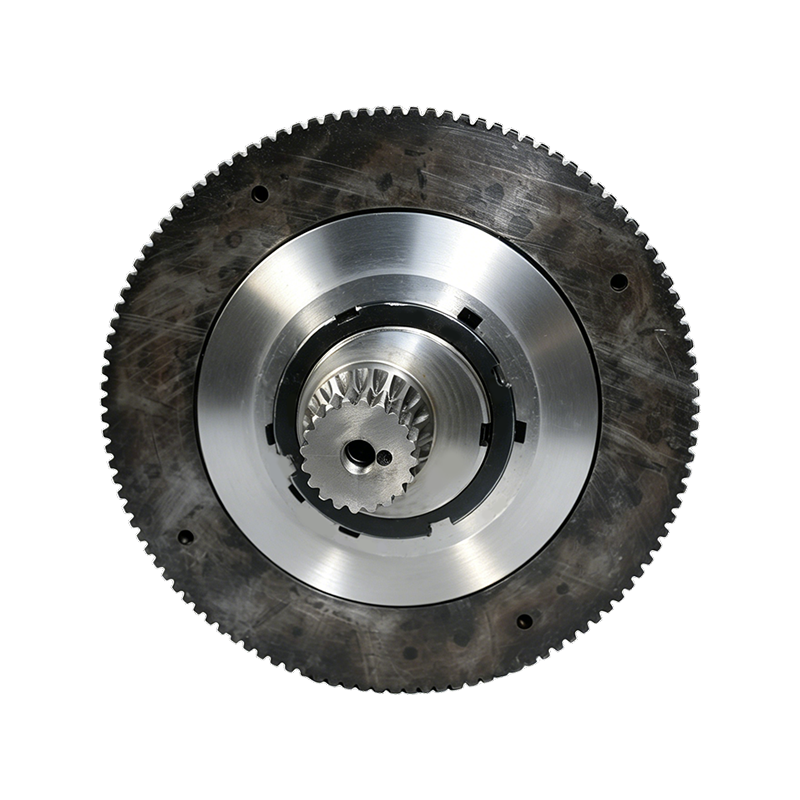
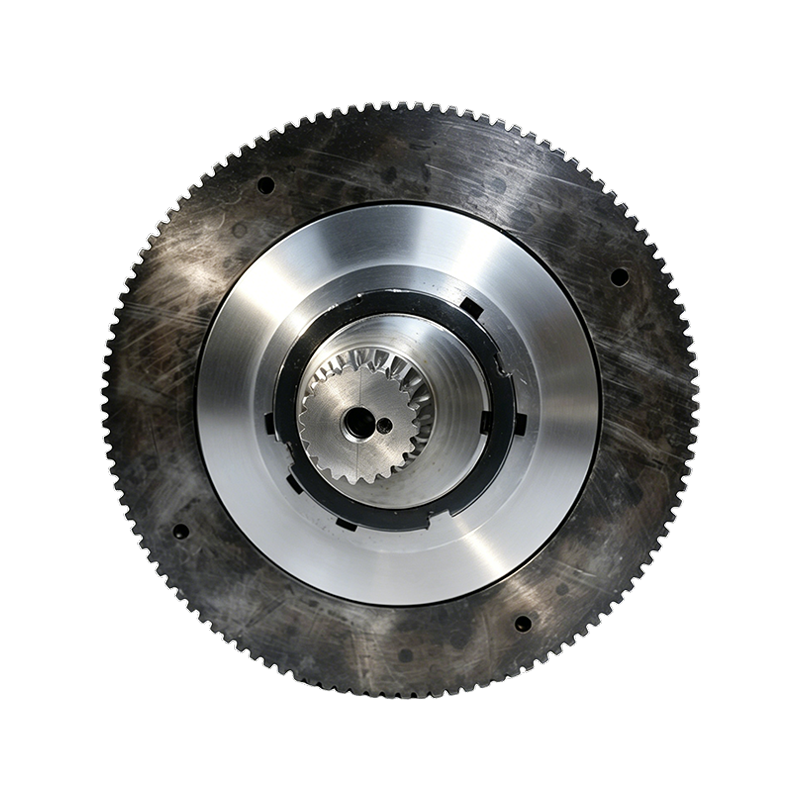
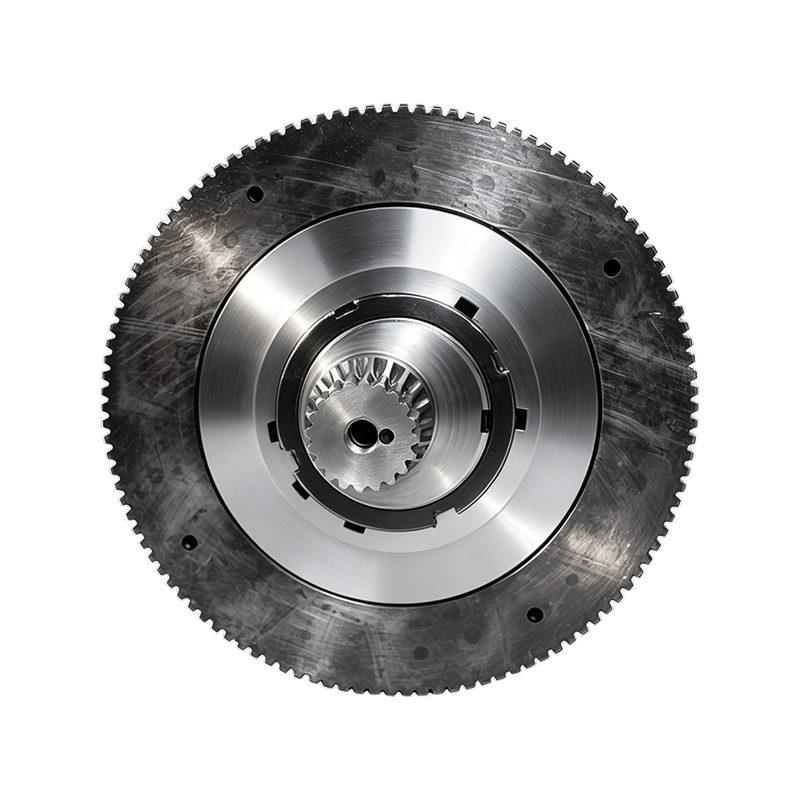
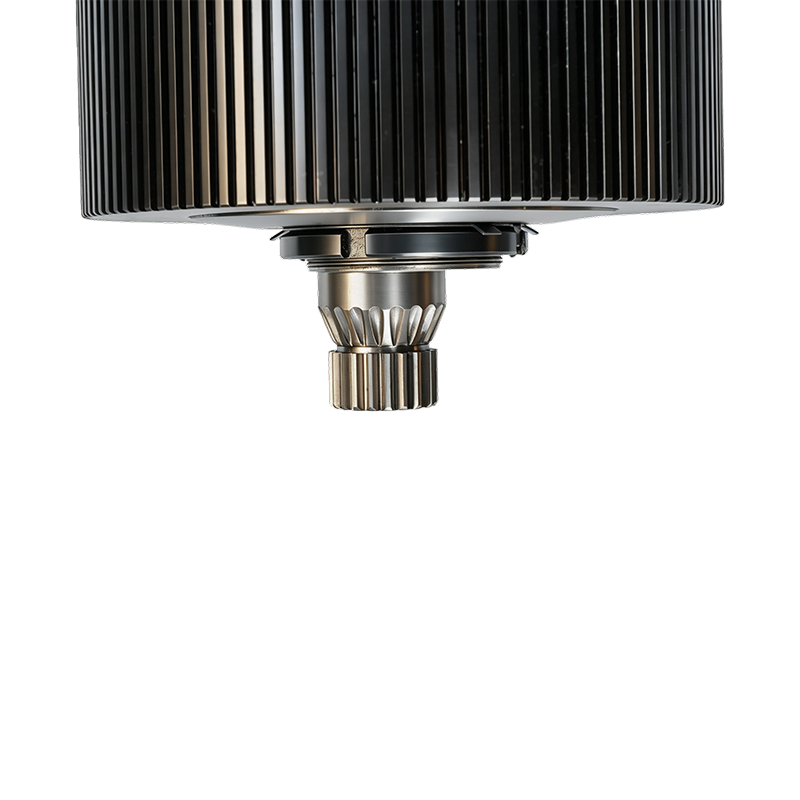
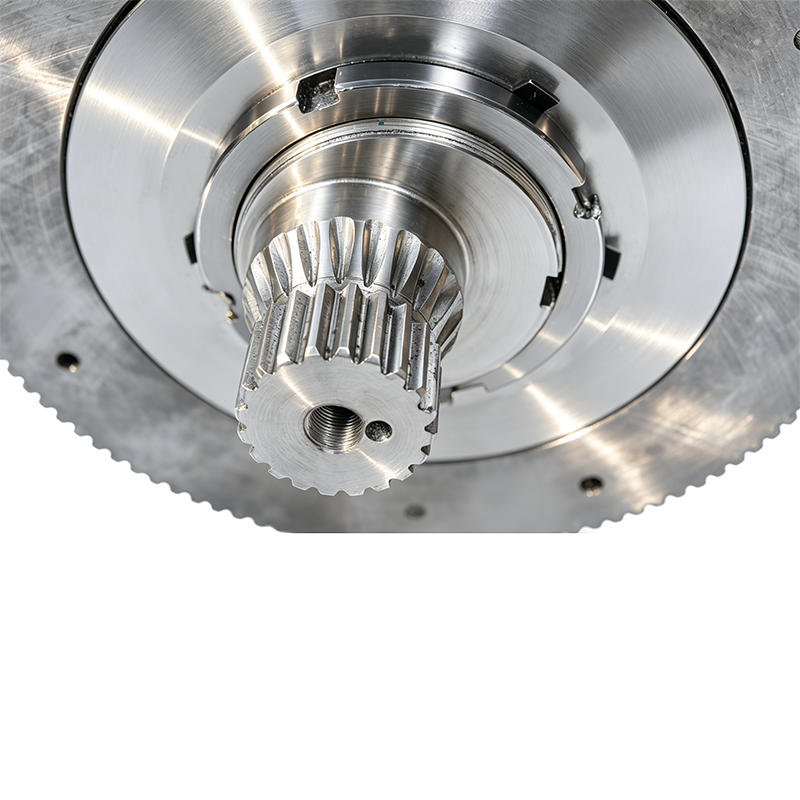
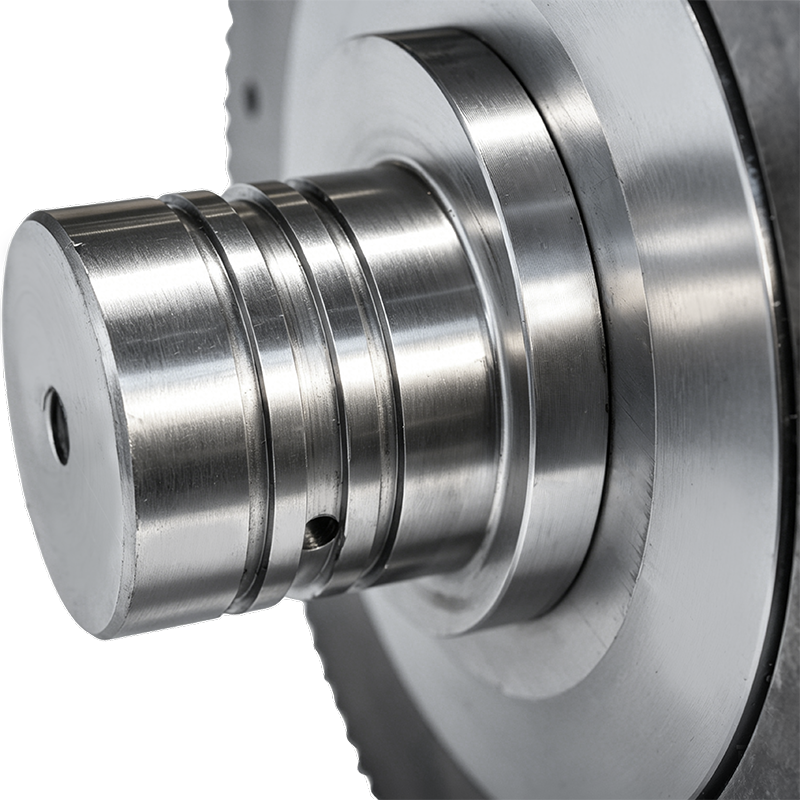 Produktoversikt Den høyproduktive Pellet Mill Roller Shell Assembly er en kritisk kompone...Se detaljer
-
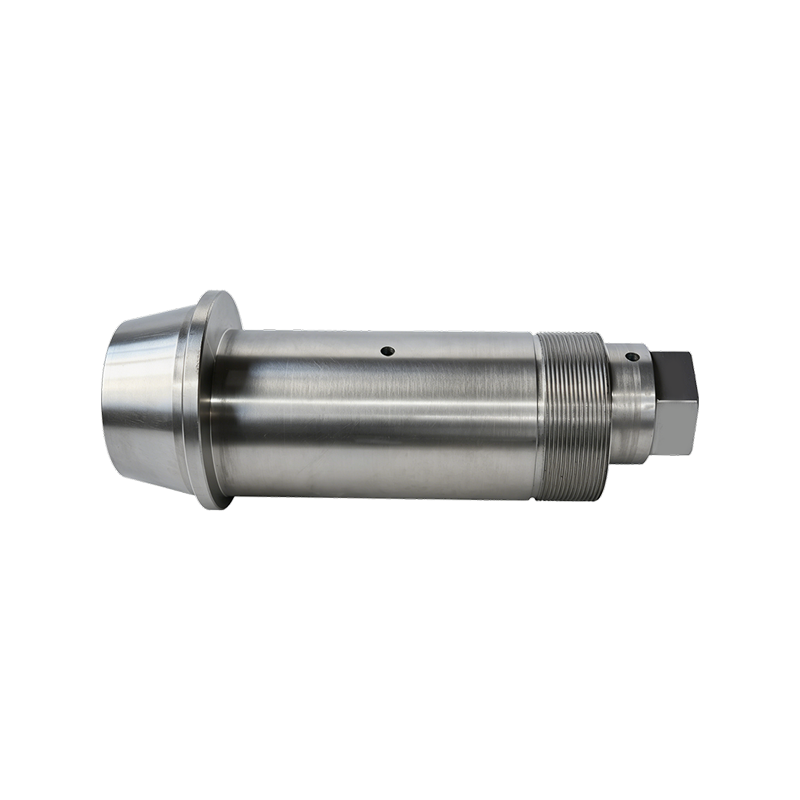
 Produktoversikt: Den 42CrMo eksentriske akselen er en høyfast legert stålkomponent design...Se detaljer
-
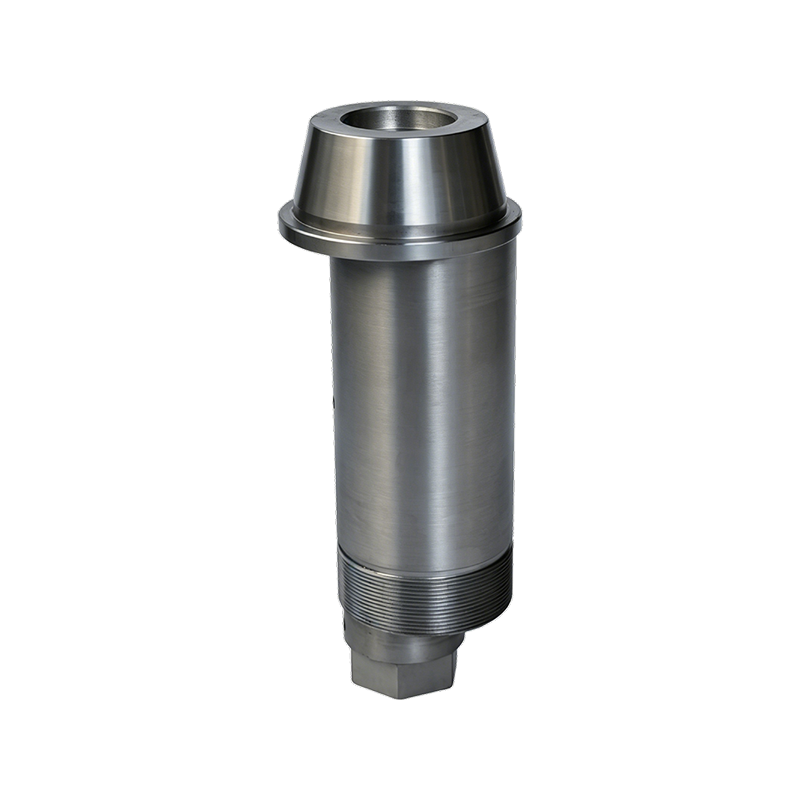
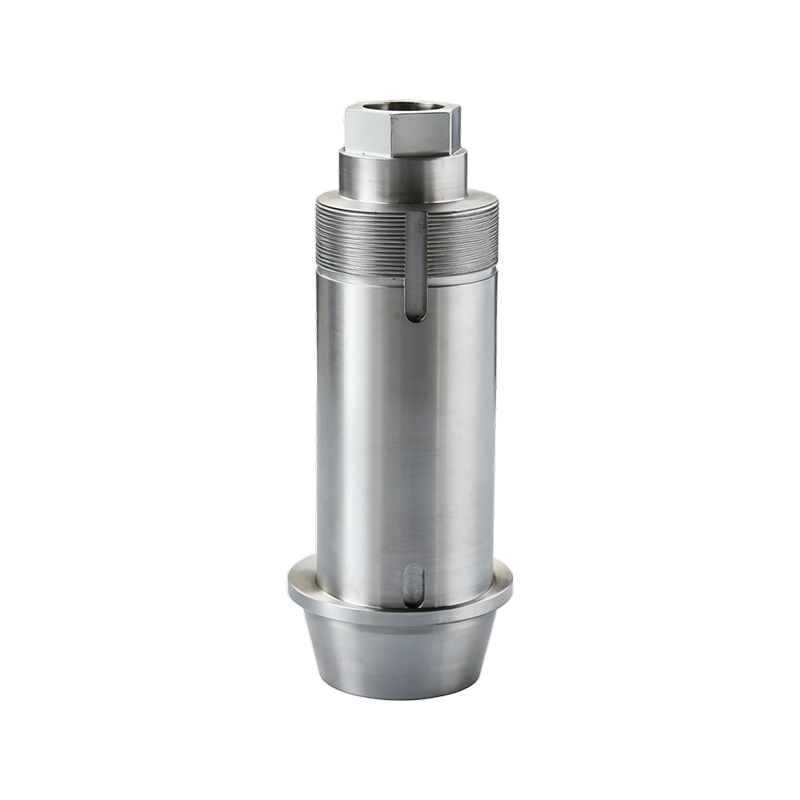
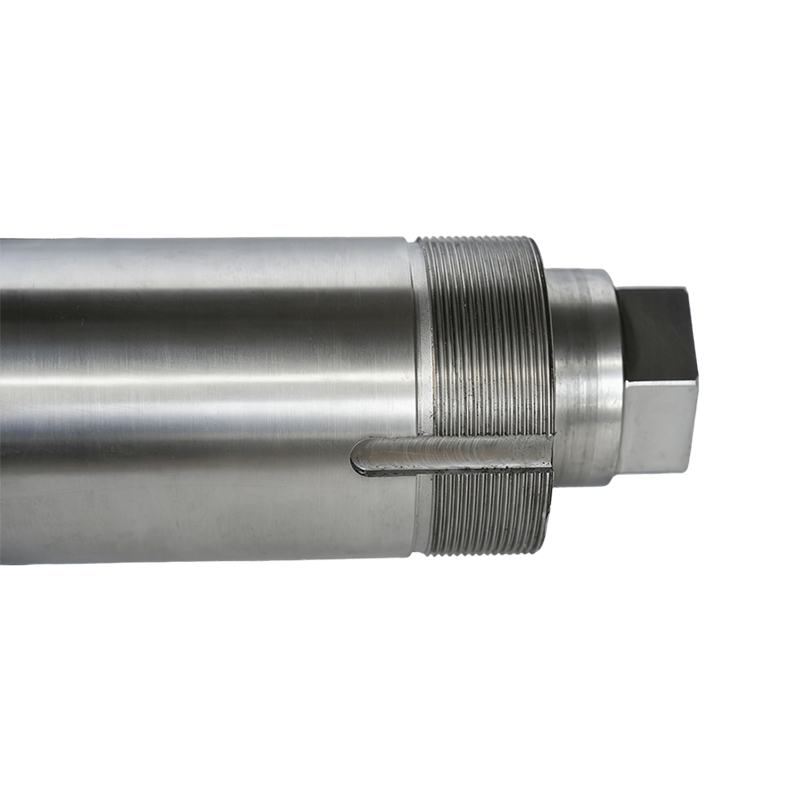
 Produktoversikt: Denne eksentriske akselen er en presisjonskonstruert komponent laget av ...Se detaljer
-
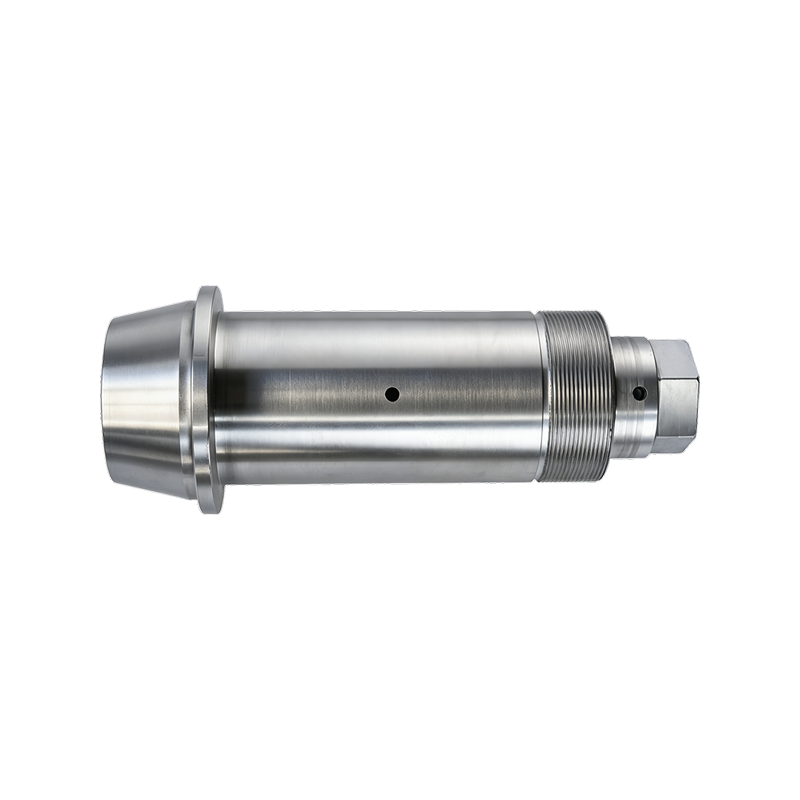
 Produktoversikt: 40Cr Eccentric Shaft er en legert stålkomponent produsert for høyvolum i...Se detaljer
-
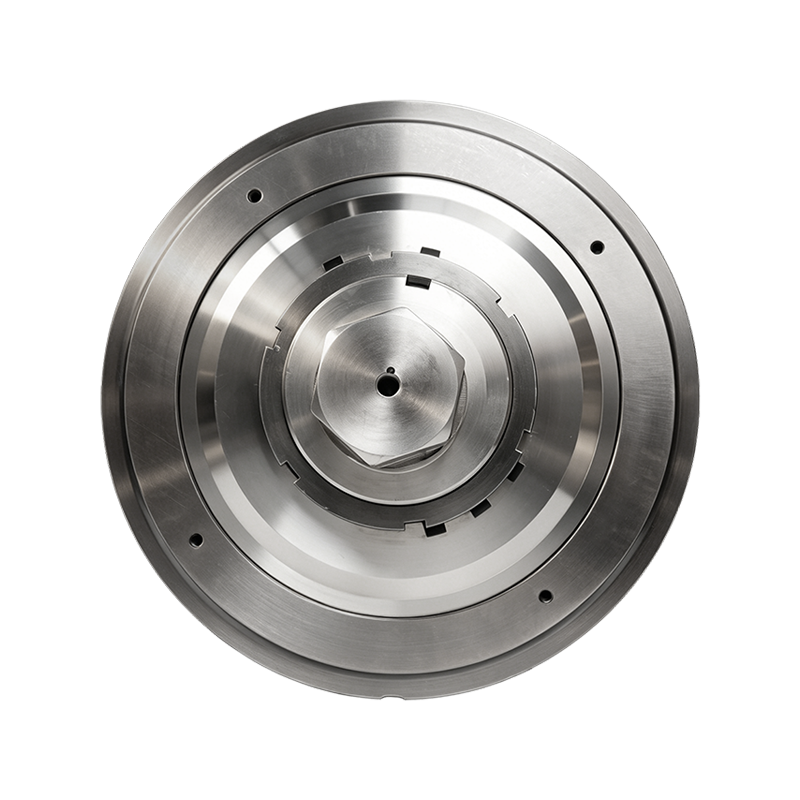
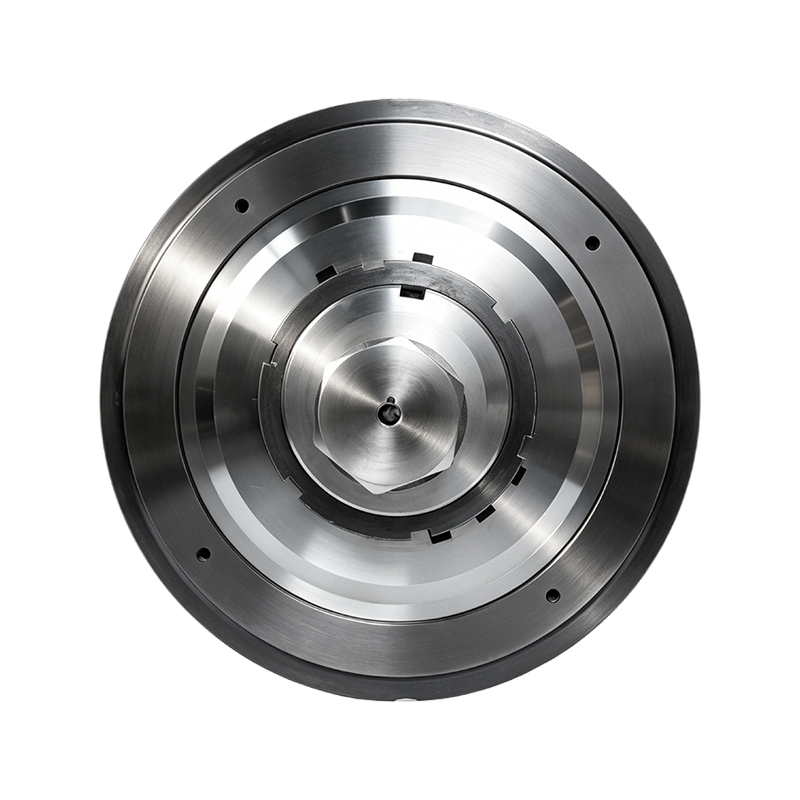
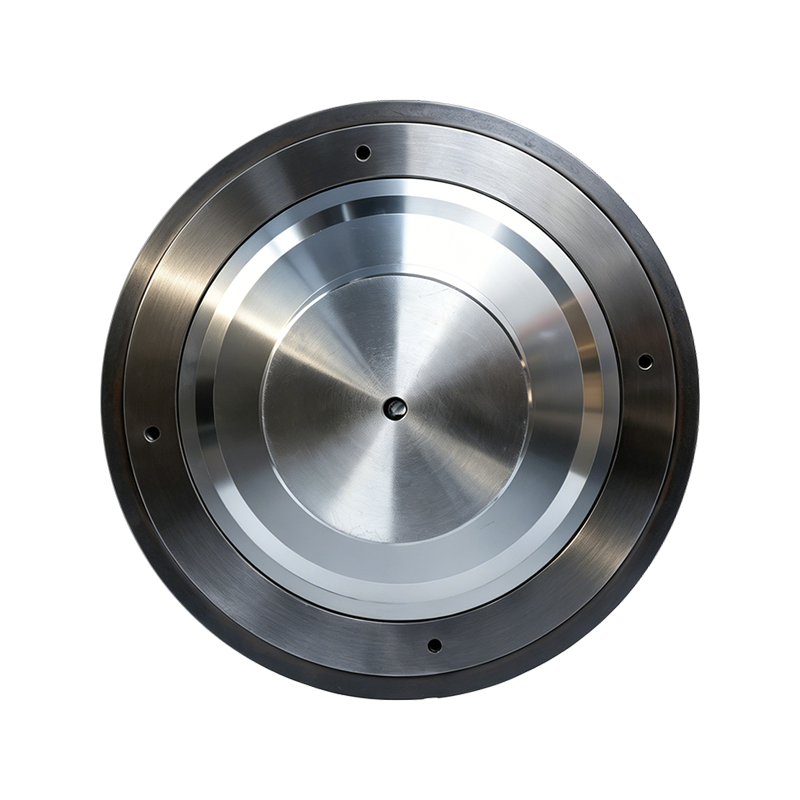
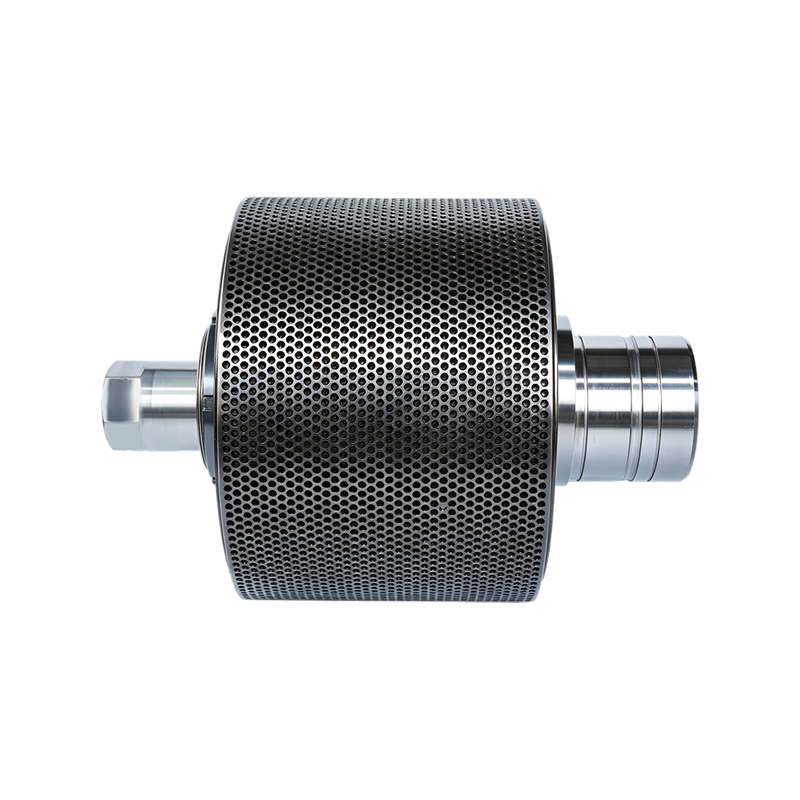
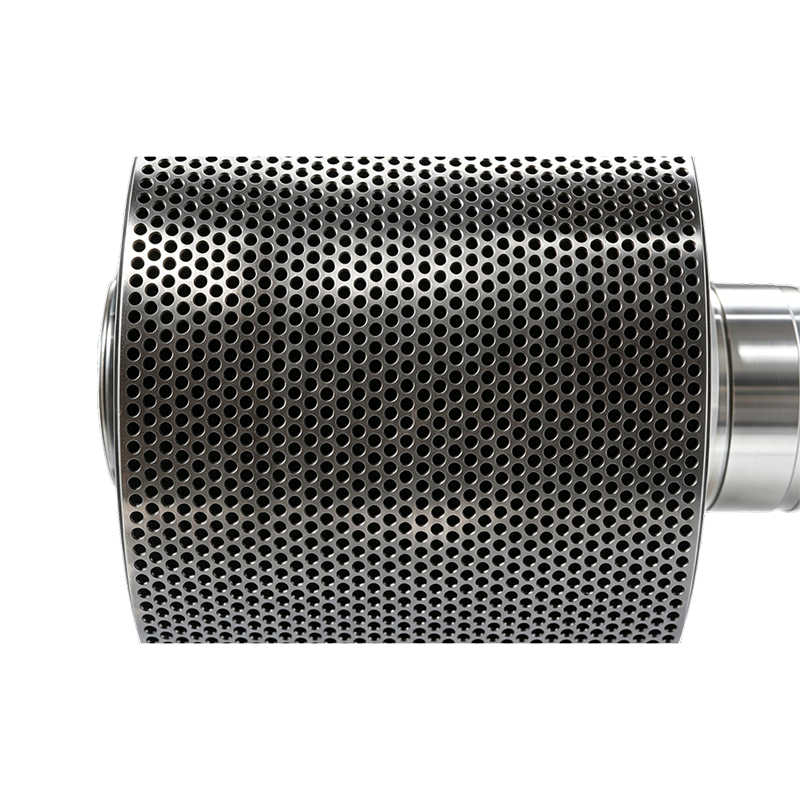
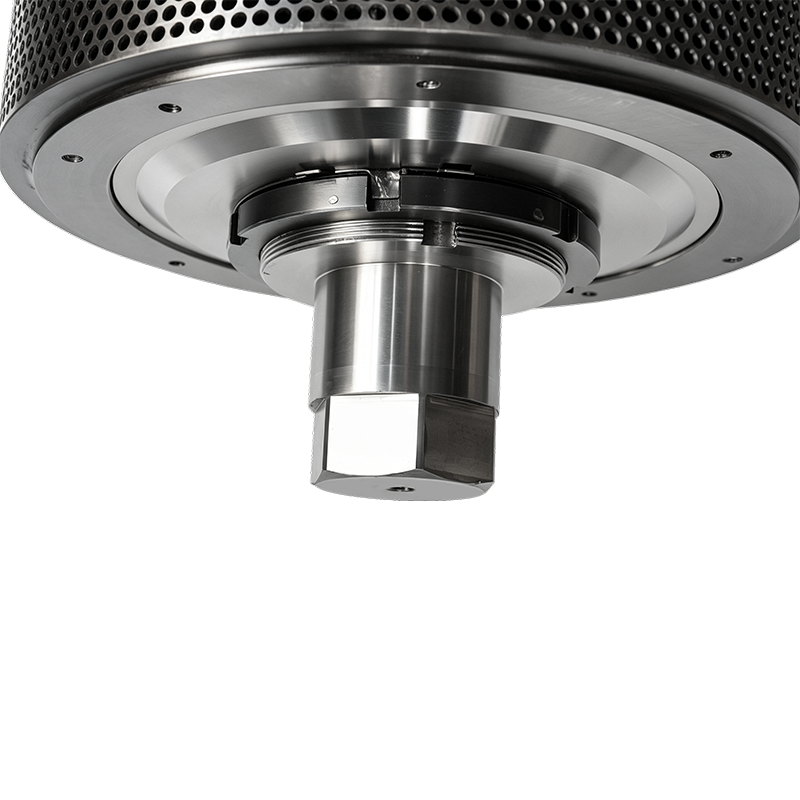
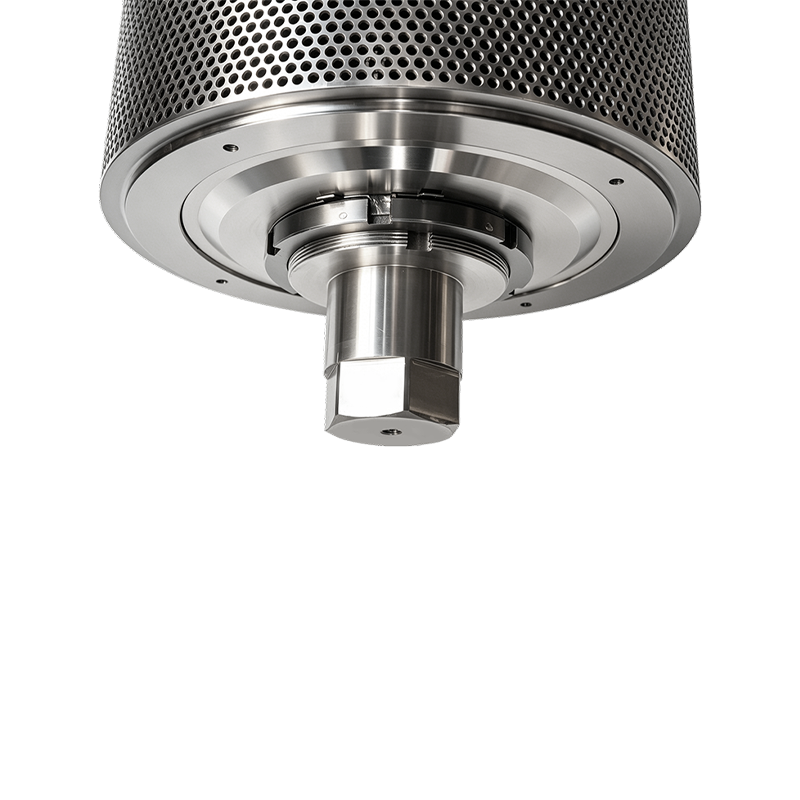
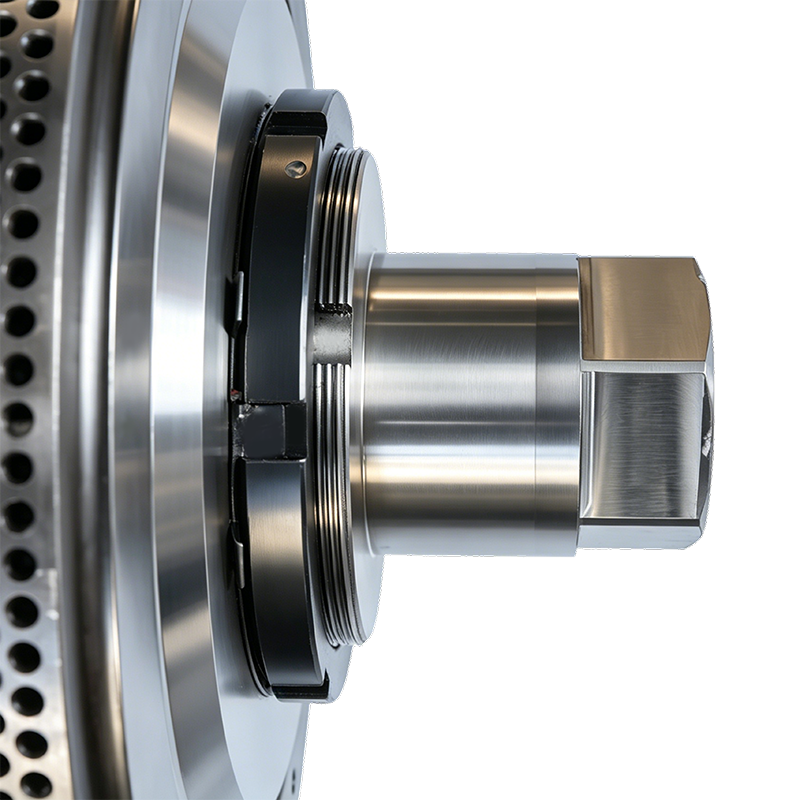
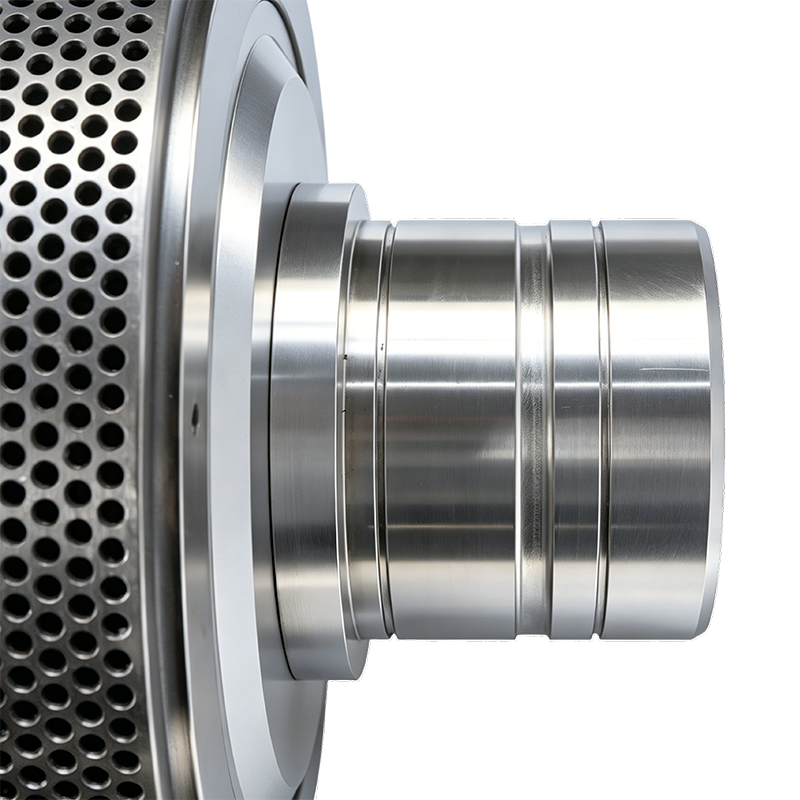
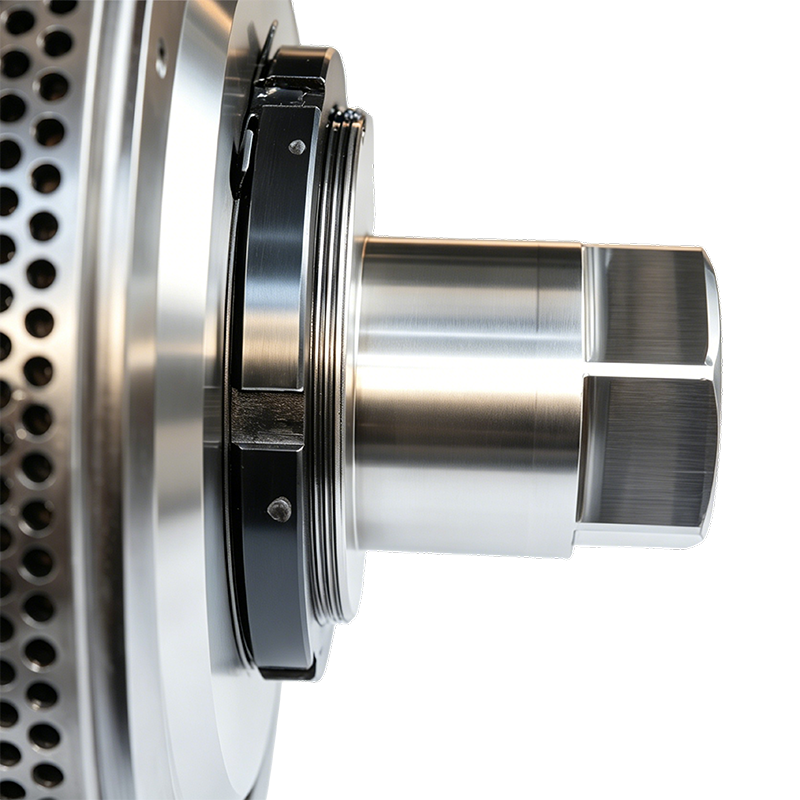
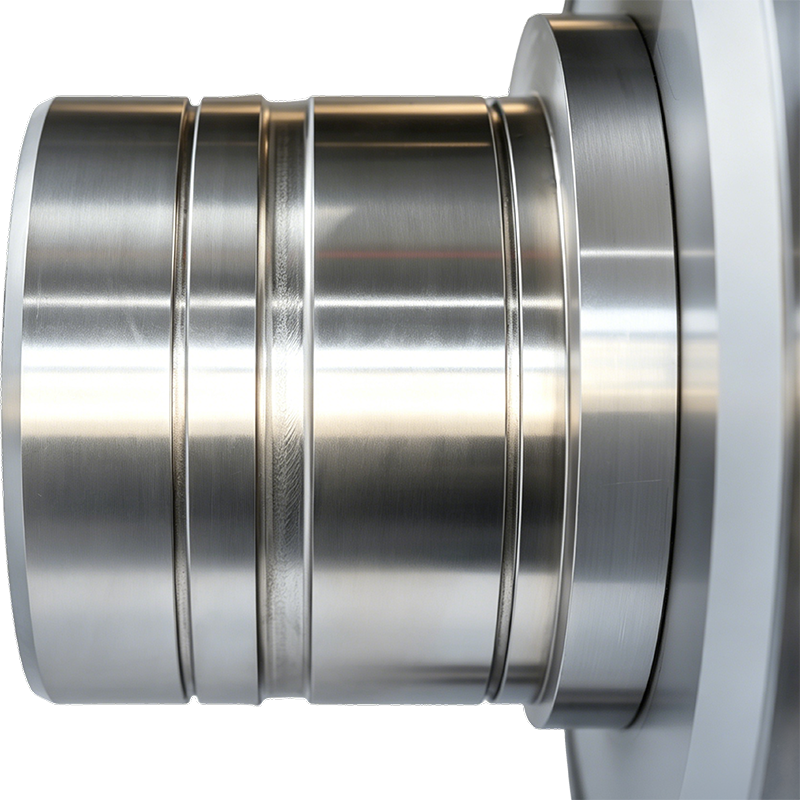
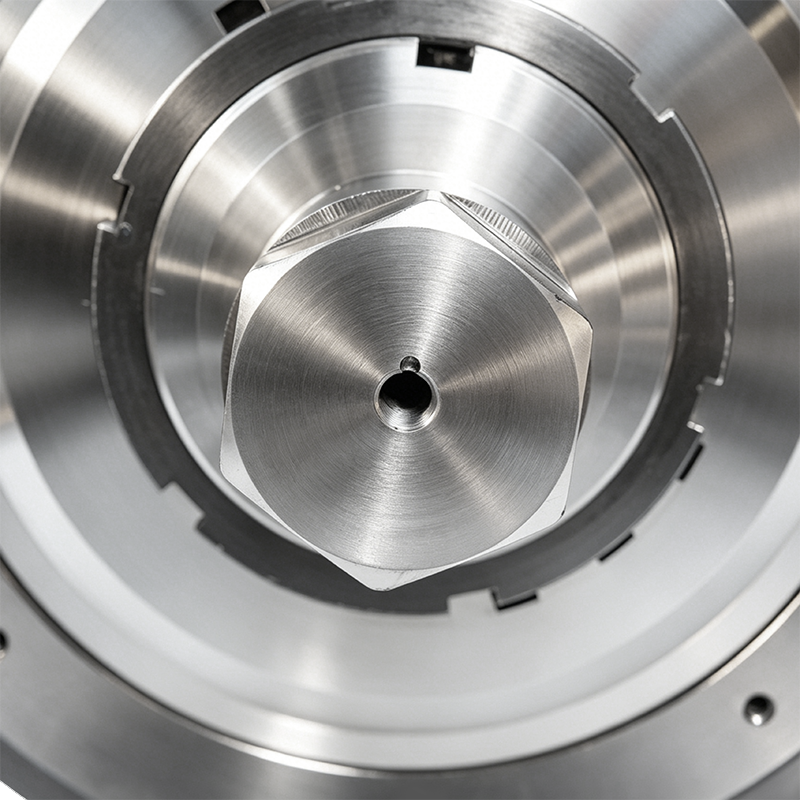 Produktoversikt Dette produktet er en presisjonsmaskinert 45# stålgjennomføring (lagerdek...Se detaljer
-
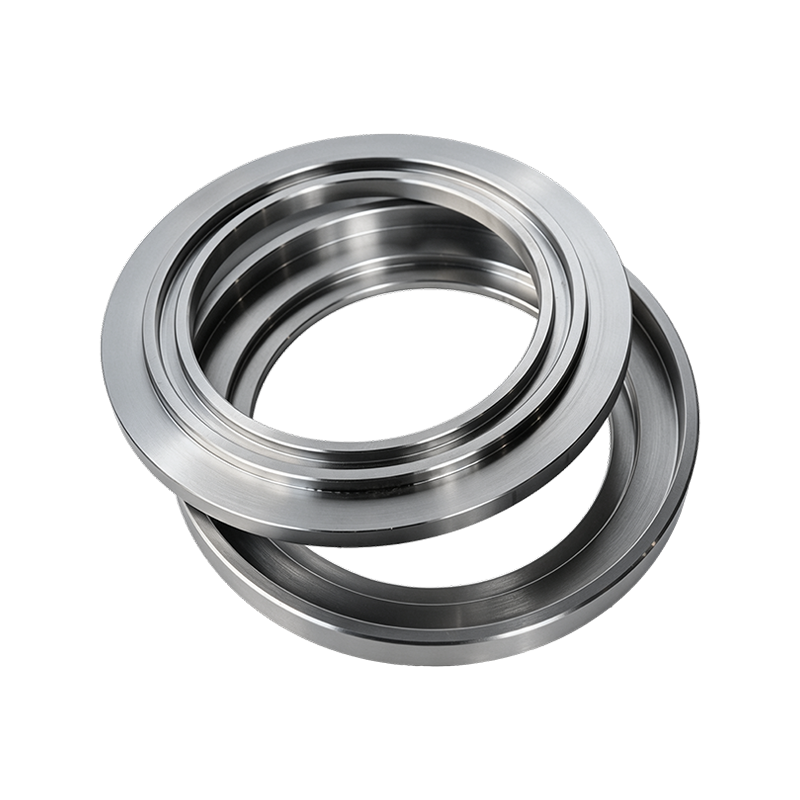
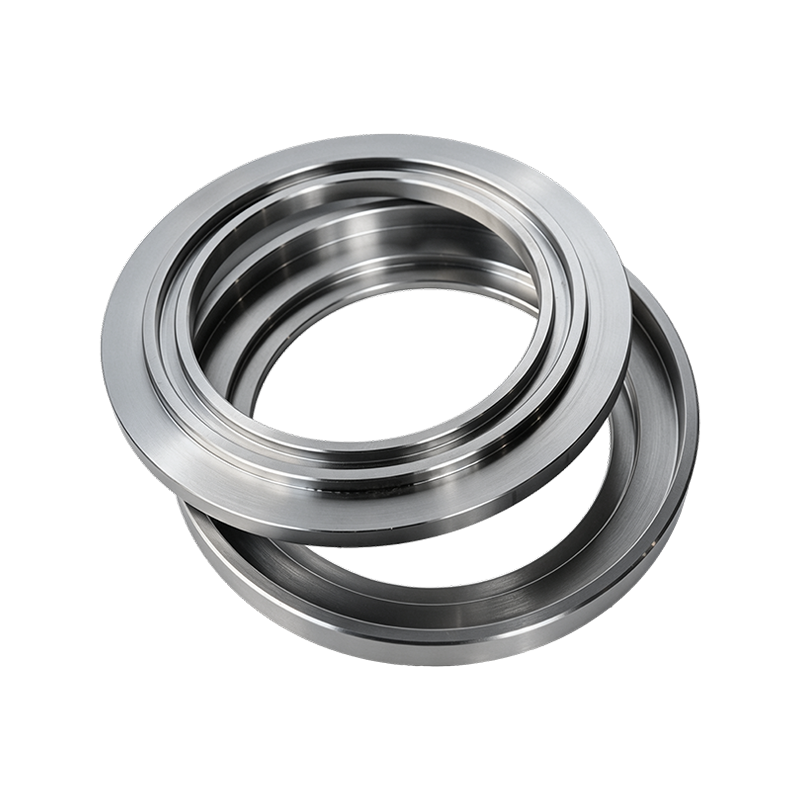
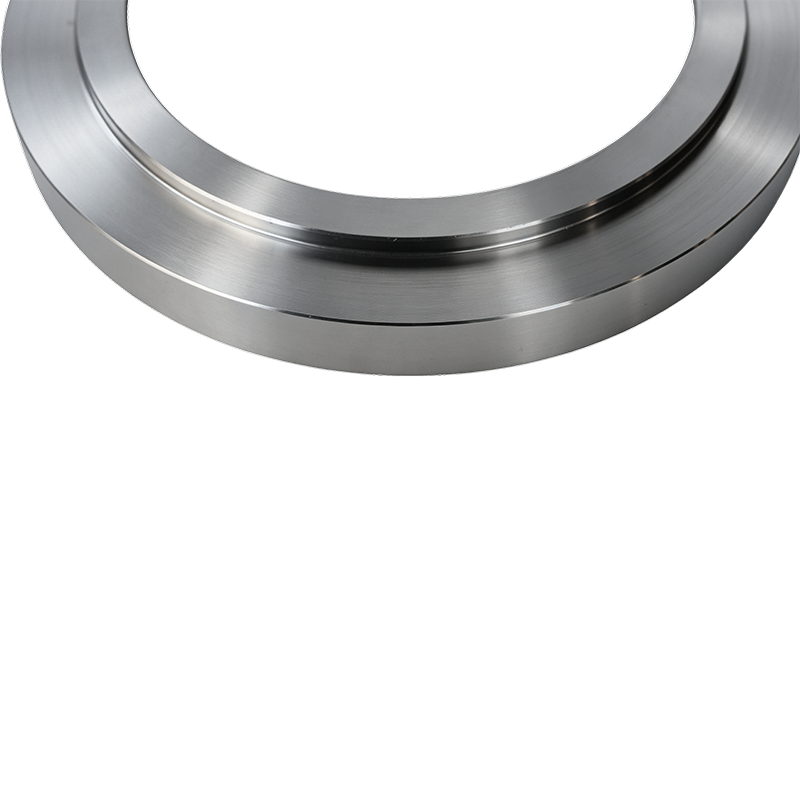
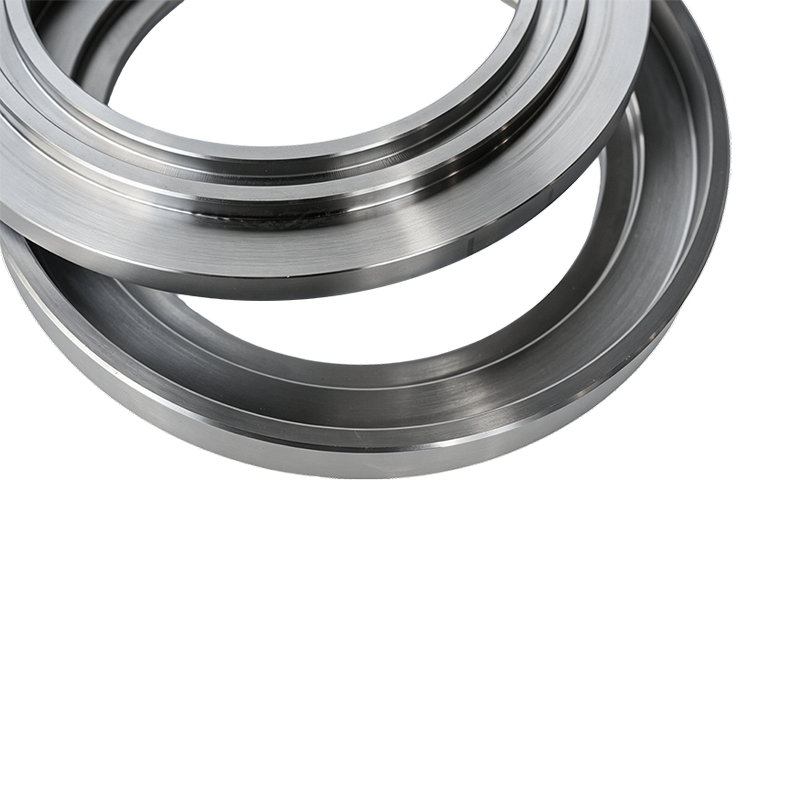 Produktoversikt 45# Steel Oil Slinger (Oil Deflector) er en presisjon intern komponent mo...Se detaljer
-
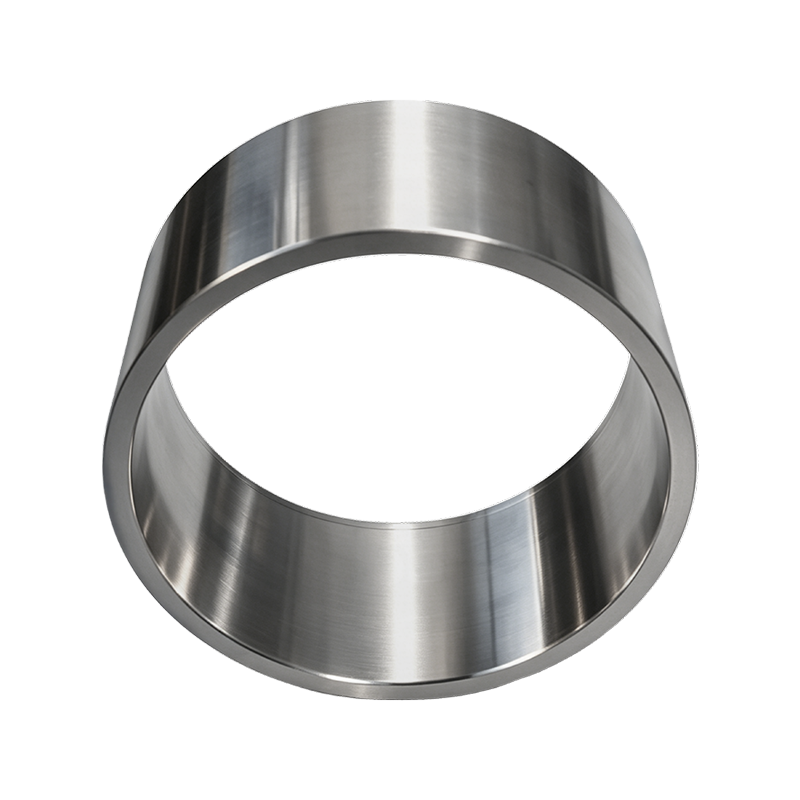
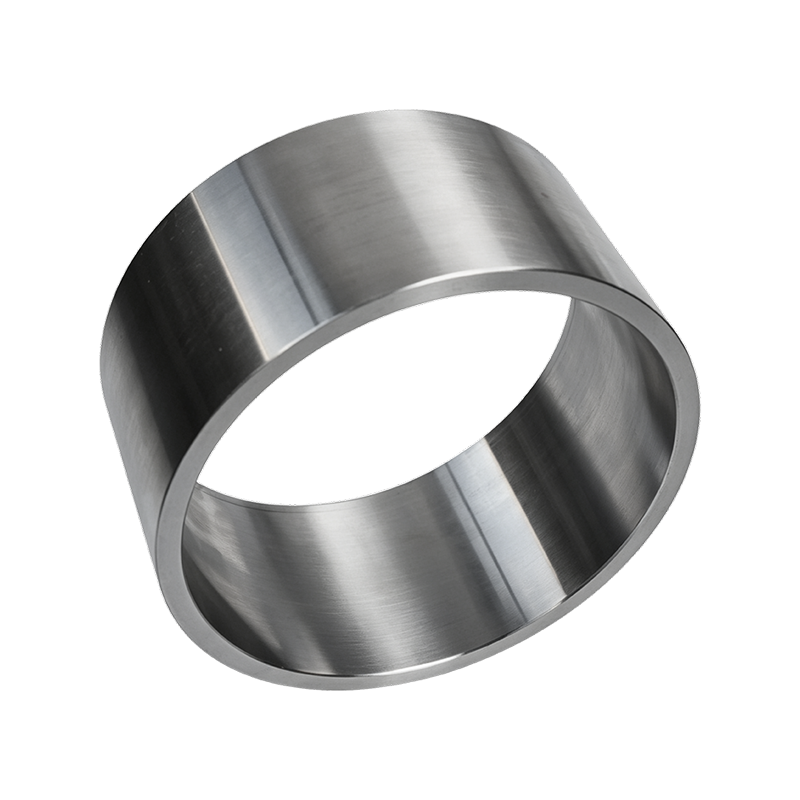
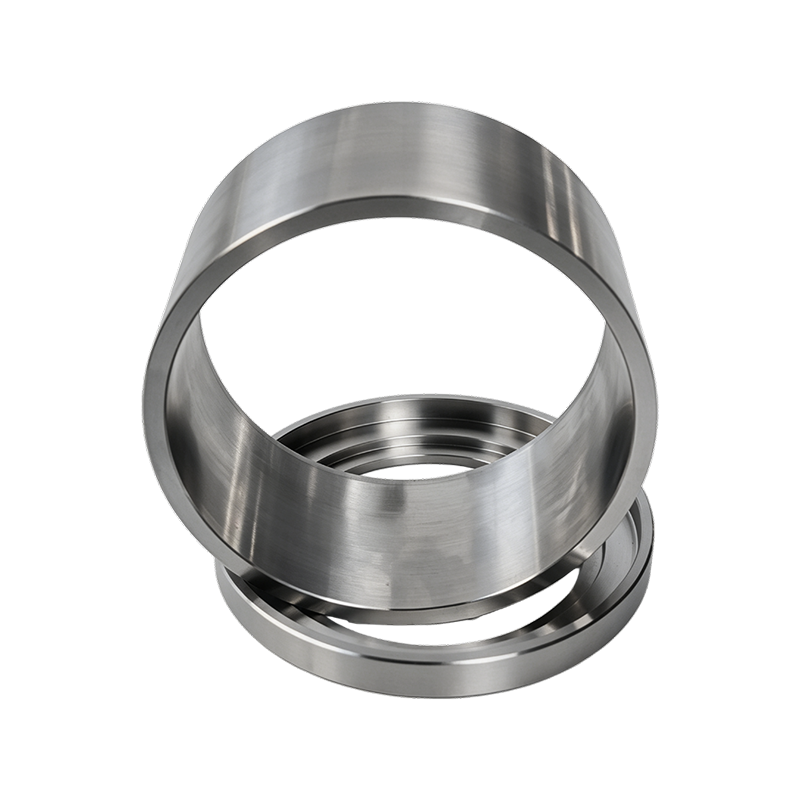
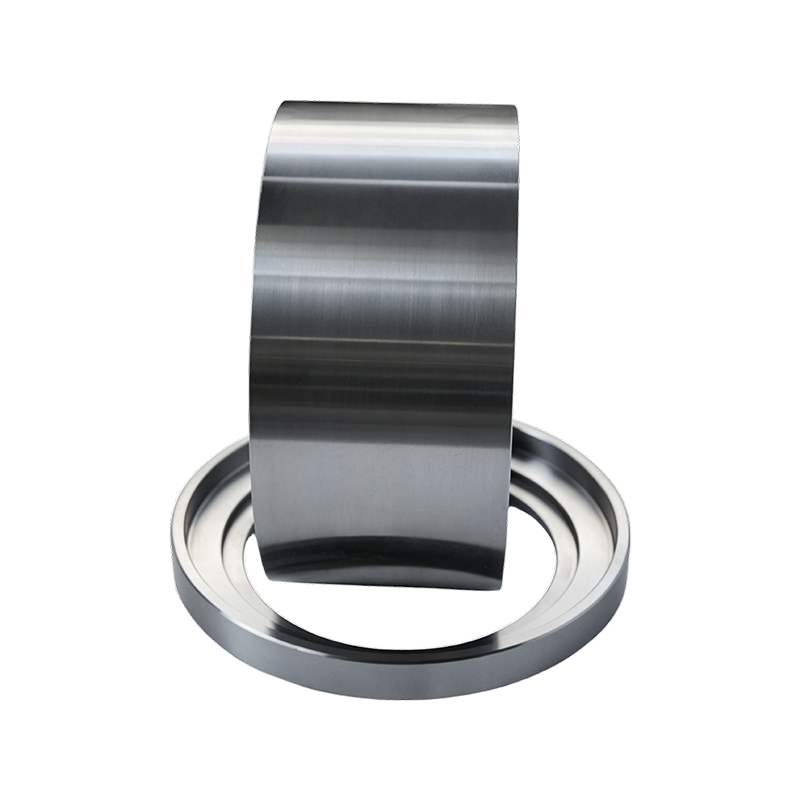 Produktoversikt 45# Steel Precision Spacer (Spacer Ring) er en kritisk intern komponent s...Se detaljer
Dimpled Roller Shells
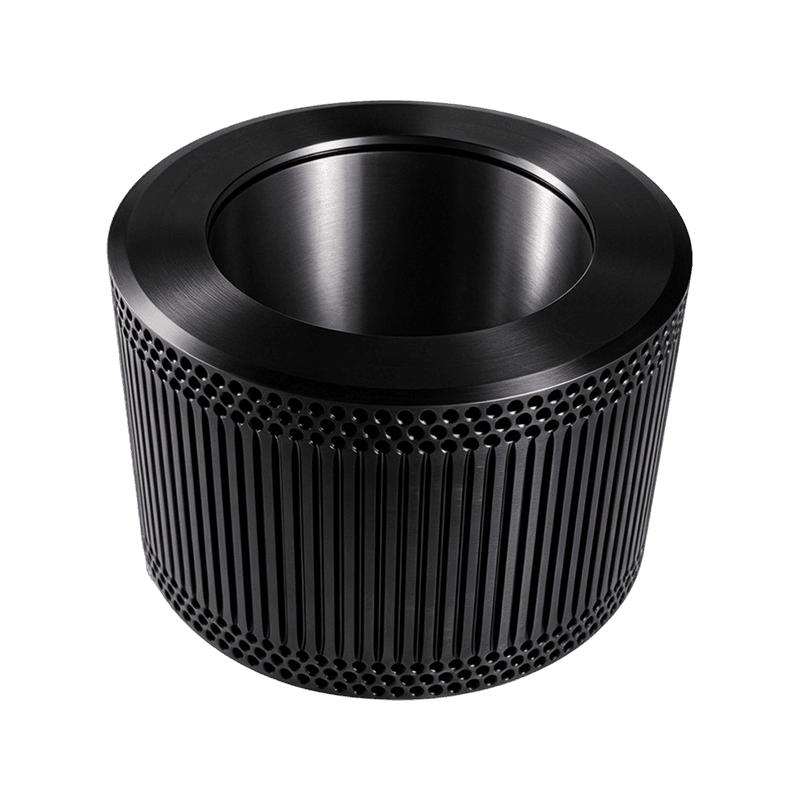
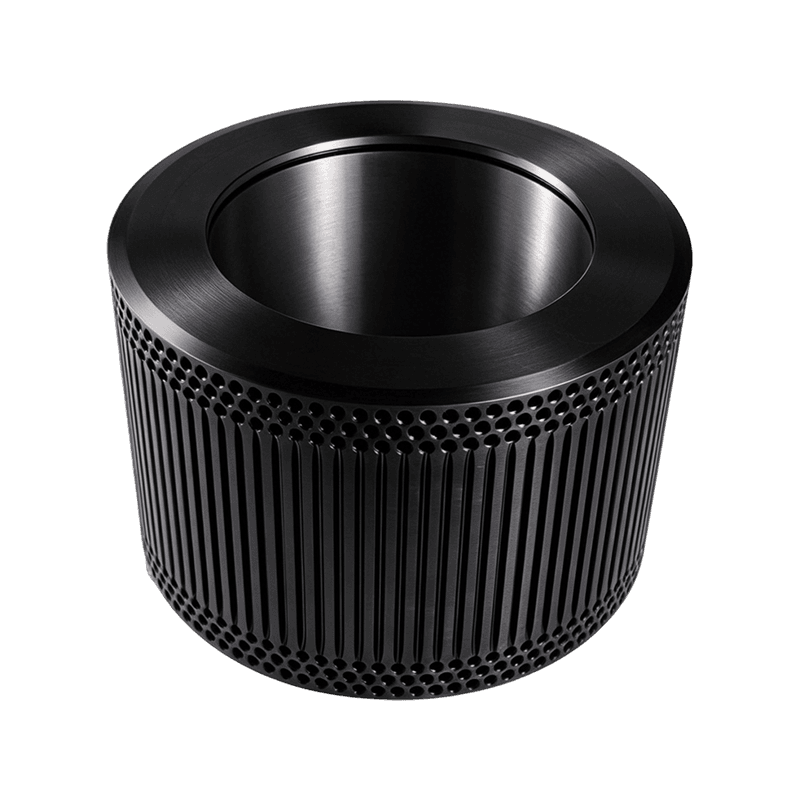
Anhui Jindingsheng Machinery Co., Ltd. produserer rulleskall med fordypninger for industrielle pelletsfabrikker. Disse komponentene produseres ved hjelp av kontrollerte smi- og varmebehandlingsprosesser, med dimensjonstoleranser innenfor 0,05 mm. Den fordypede overflategeometrien er konstruert for å øke friksjonen mellom valsen og ringdysen, noe som letter konsistent materialkomprimering på tvers av varierte biomasse- eller fôrformuleringer. Hvert skall er maskinert av høykarbonstål og utsatt for hardhetstesting i flere trinn for å sikre strukturell enhetlighet. Selskapet driver en integrert produksjonslinje fra råvareinspeksjon til ferdig produktemballasje, noe som muliggjør batchsporbarhet og stabil forsyning til pelletsanleggsoperatører over hele verden.
Kjernefordeler
- Ensartet fordypningsmønster sikrer jevnt materialgrep over hele rullebredden, og reduserer sideglidning under kompresjon
- Gjennomherdet struktur med kjernehardhet HRC 58 til 62 og kassedybde på minst 2,5 mm, gir motstand mot slitasje under kontinuerlig belastning
- Tilpassbar fordypningsdybde fra 0,8 til 2,0 mm og avstand for å matche spesifikke råvareegenskaper, inkludert fiberlengde og fuktvariabilitet
- Full sporbarhet fra stålparti til sluttinspeksjon, med dimensjonsrapporter og hardhetslogger levert per batch for kvalitetssikring
- Kompatibel med store pelletsfabrikker; aksel- og kilespordimensjoner kan tilpasses eksisterende utstyr uten modifikasjoner
Produktegenskaper
| Materiale | Høykarbon kromlagerstål SAE 52100 eller DIN 100Cr6 med kornstørrelse ASTM 8 til 10 |
| Hardhet HRC | 58 til 62 gjennomherdet, ikke bare etui |
| Dimple geometri | Sfæriske fordypninger, dybde 0,8 til 2,0 mm, stigning 4 til 8 mm, kan tilpasses |
| Ytre diameterområde | 200 mm til 600 mm, andre dimensjoner på forespørsel |
| Overflatefinish | Ra mindre enn eller lik 0,8 mikrometer på journalområder; fordypet ansikt som smidd med kontrollert ruhet |
| Balansekarakter | G 6,3 per ISO 1940 for skallrotasjon opp til 450 RPM |
Applikasjonsscenarier
- Produksjon av biomassepellets inkludert flis, halm, solsikkeskall og palmekjerneskall hvor høy friksjon er nødvendig for å overvinne elastisk deformasjon av fibrøse materialer
- Pelletering av dyrefôr for mais, soyamel, alfalfa og fôrblandinger for å opprettholde gjennomstrømningen under varierende fuktighetsnivåer og oljeinnhold
- Gjødselgranuleringslinjer der anti-skli rulleoverflate reduserer tilstopping av formen og forbedrer granulatens jevnhet i miljøer med høy luftfuktighet
- Ettermontering for eksisterende pelletsmøller fra CPM, Andritz, Buhler og andre vanlige merker med utskiftbare akselmonteringskonfigurasjoner
Bearbeiding og kvalitetskontroll
- Råvareverifisering: hver stålbatch gjennomgår kjemisk sammensetningsanalyse ved OES og renhetsvurdering i henhold til ASTM E45
- Smiingsprosess: emne oppvarmet til 1050 til 1100 grader Celsius, smidd under 4000T press, med kontrollert kjøling for å forhindre dannelse av karbidnettverk
- Varmebehandling: austenitisert ved 830 til 850 grader Celsius, oljebråkjølt, deretter temperert ved 180 til 220 grader Celsius for å oppnå stabil tilbakeholdt austenitt under 5 prosent
- Inspeksjon under prosessen: 100 prosent dimensjonskontroll på OD, ID og kilespor; hardhetstest per stykke med Rockwell-skala; Deteksjon av overflatesprekker via magnetisk partikkel
Installasjons- og vedlikeholdsmerknader
- Før montering, rengjør akselen og skallboringen for å fjerne rusk; påfør anti-festeblanding på nøkkelen og koniske overflater for å lette fremtidig demontering
- Trekk til låsemutteren til verdien spesifisert for møllemodellen; overstramming kan forvrenge skallboringen og påvirke innretting med dysen
- Overvåk rulleskalltemperaturen i løpet av de første 4 driftstimene; en temperaturøkning over 85 grader Celsius kan indikere utilstrekkelig klaring eller overdreven forhåndsbelastning
- Inspiser fordypningsslitasje hver 200. driftstime med en dybdemåler; plan for utskifting når den gjennomsnittlige fordypningsdybden faller under 0,4 mm for å unngå matrisskader
Ofte stilte spørsmål
Hva er den typiske levetiden til et fordypet rulleskall
Levetiden varierer fra 800 til 2500 timer avhengig av råstoffets sliteevne, fuktighetsinnhold og driftstrykk. Regelmessig inspeksjon av fordypningens slitasjedybde anbefales; utskifting anbefales når fordypningsdybden reduseres til under 0,4 mm.
Kan fordypningsmønstre tilpasses for forskjellige materialer
Ja. Fordypningens dybde, diameter og avstand justeres per bestilling. For fibermaterialer som halm er det ofte spesifisert dypere fordypninger fra 1,6 til 2,0 mm med større avstand; for finfôring reduserer grunnere mønstre slitasje.
Hvilken kvalitetsdokumentasjon følger med hver forsendelse
Hver batch inkluderer et materialtestsertifikat i henhold til EN 10204 3.1, hardhetsverifiseringsrapport, dimensjonale inspeksjonsark og måling av fordypningsgeometri. Ytterligere ikke-destruktiv testing ved bruk av UT eller MT kan arrangeres.
Hvordan skal skallet oppbevares før installasjon
Oppbevares i et tørt, ventilert område med en relativ fuktighet under 60 prosent. Påfør et rustforebyggende oljebelegg på de bearbeidede overflatene. Unngå å stable tunge gjenstander på skallet for å unngå forvrengning.
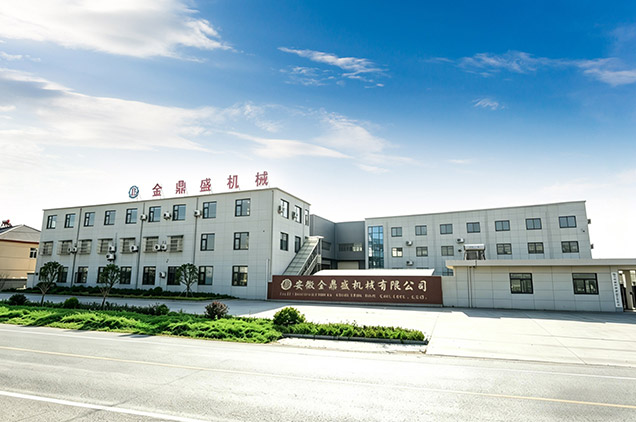
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Dimpled Roller Shells Supplier and China Dimpled Roller Shells Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Selskapet fokuserer på kjernevirksomheten til FoU og produksjon av granulatorringdyse, valser og relaterte granulatordelertjenester. Hovedprodukttypene er ringdyse, valse og granulatortilbehør. Den har det mest avanserte utstyret og mer komplette servicebedriften i Kina. Selskapets produkter eksporteres til mange fremmede land: USA, Japan, Sør-Korea, Vietnam, Frankrike, Bangladesh, Russland, India, Filippinene og europeiske land. Selskapet kontrollerer strengt alle prosesser fra råvarer til smiing, etterbehandling og varmebehandling. Det er one-stop-servicesenterselskapet i Kina.
Anhui Jindingsheng Machinery Co., Ltd., i tråd med produksjonskonseptet "forfining", bruker stabil og pålitelig kvalitet for å skape din langsiktige utvikling.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Tilbakemelding på melding